
Cara Memilih Flaw Detector yang Tepat untuk Inspeksi NDT
Memilih flaw detector yang tepat merupakan bagian penting dalam perencanaan inspeksi Non-Destructive Testing (NDT). Pemilihan alat tidak cukup hanya berdasarkan harga atau fitur yang tersedia. Metode pengujian harus sesuai dengan material, jenis diskontinuitas yang dicari, geometri benda uji, kondisi permukaan, serta prosedur inspeksi yang digunakan.
Flaw detector dalam penggunaan sehari-hari sering merujuk pada alat pendeteksi cacat material, khususnya ultrasonic flaw detector. Namun, deteksi cacat juga dapat dilakukan melalui metode lain, seperti eddy current testing, magnetic particle testing, penetrant testing, dan radiografi. Setiap metode memiliki prinsip kerja, kemampuan deteksi, serta batasan yang berbeda.
Artikel ini membahas cara memilih flaw detector berdasarkan kebutuhan inspeksi agar alat yang digunakan sesuai dengan karakteristik material dan tujuan pengujian.
Jenis Metode Pengujian yang Perlu Dipertimbangkan
Sebelum memilih alat, tentukan terlebih dahulu metode NDT yang sesuai. Tidak semua alat dapat mendeteksi setiap jenis cacat atau digunakan pada semua material.
1. Ultrasonic Flaw Detector (UT)
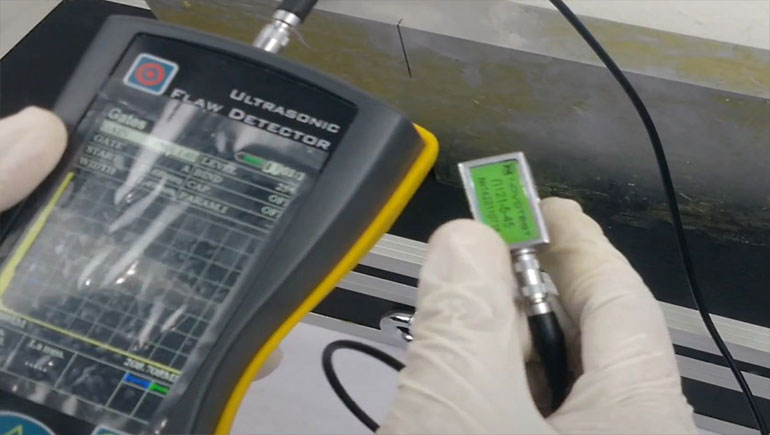
Ultrasonic flaw detector menggunakan gelombang ultrasonik yang merambat di dalam material. Perubahan rambatan dan pantulan gelombang dapat dianalisis untuk membantu mendeteksi serta mengevaluasi diskontinuitas internal, bergantung pada konfigurasi pengujian dan karakteristik benda uji.
Metode ini banyak digunakan untuk inspeksi sambungan las, pelat, pipa, dan komponen logam. Pemilihan alat perlu mempertimbangkan jenis probe, frekuensi, rentang pengukuran, fitur tampilan sinyal, kemampuan penyimpanan data, dan prosedur kalibrasi.
Contoh alat yang dapat dipelajari lebih lanjut adalah NOVOTEST UD2303 Ultrasonic Flaw Detector. Spesifikasi dan kesesuaiannya tetap perlu diperiksa berdasarkan kebutuhan inspeksi aktual.
2. Eddy Current Testing (ECT)
Eddy current testing memanfaatkan induksi elektromagnetik untuk menghasilkan arus eddy pada material konduktif. Perubahan respons elektromagnetik dapat digunakan untuk mengevaluasi diskontinuitas tertentu, terutama pada permukaan dan area dekat permukaan, sesuai kondisi material dan konfigurasi probe.
Metode ini dapat dipertimbangkan untuk pemeriksaan material konduktif, termasuk ketika kontak langsung dengan permukaan tidak diperlukan. Namun, hasil pengujian dapat dipengaruhi oleh konduktivitas listrik, permeabilitas magnetik, frekuensi, geometri, jarak probe terhadap permukaan, dan kondisi lapisan.
Sebagai referensi produk, lihat MITECH MET802 dan pastikan metode serta kemampuan perangkat sesuai dengan aplikasi yang akan diperiksa.
3. Magnetic Particle Testing (MT)
Magnetic particle testing digunakan untuk mendeteksi diskontinuitas permukaan dan dekat permukaan pada material feromagnetik. Benda uji dimagnetisasi, kemudian partikel magnetik digunakan untuk memperlihatkan indikasi akibat kebocoran fluks magnetik.
Metode ini dapat dipertimbangkan untuk pemeriksaan komponen baja feromagnetik dan sambungan las. Metode ini tidak sesuai untuk semua jenis logam, misalnya aluminium atau material nonmagnetik lainnya. Kondisi permukaan, arah magnetisasi, dan prosedur pemeriksaan turut memengaruhi hasil.
4. Penetrant Testing (PT)
Liquid penetrant testing menggunakan cairan penetran untuk membantu memperlihatkan diskontinuitas yang terbuka ke permukaan pada material yang sesuai. Metode ini dapat digunakan pada berbagai material nonpori, termasuk material logam dan beberapa material nonlogam, bergantung pada kompatibilitas bahan dan prosedur pengujian.
PT tidak dirancang untuk menemukan cacat yang sepenuhnya berada di dalam material dan tidak terhubung ke permukaan. Kebersihan permukaan serta proses pembersihan dan pengembangan indikasi merupakan faktor penting.
5. Radiographic Testing (RT)
Radiographic testing menggunakan radiasi pengion, seperti sinar-X atau sinar gamma, untuk menghasilkan citra yang dapat dievaluasi guna mengidentifikasi indikasi internal. Kemampuan deteksinya dipengaruhi oleh ketebalan dan jenis material, orientasi diskontinuitas, teknik eksposur, serta kualitas citra.
RT bukan sekadar memilih perangkat genggam. Penerapannya membutuhkan sistem radiografi, prosedur yang sesuai, personel berkualifikasi, dan pengendalian keselamatan radiasi.
Faktor Penting dalam Memilih Flaw Detector
1. Jenis dan Karakteristik Material
Identifikasi material yang akan diuji, misalnya baja karbon, baja tahan karat, aluminium, atau material lain. Sifat akustik, konduktivitas listrik, permeabilitas magnetik, struktur mikro, dan geometri material dapat memengaruhi pemilihan metode.
Sebagai contoh, UT dapat digunakan pada banyak material yang mampu menghantarkan gelombang ultrasonik dengan karakteristik yang sesuai. ECT memerlukan material konduktif, sedangkan MT membutuhkan material feromagnetik. Karena itu, jangan menentukan metode hanya berdasarkan jenis alat yang tersedia.
2. Jenis, Lokasi, dan Orientasi Cacat
Tentukan apakah inspeksi ditujukan untuk menemukan retakan, inklusi, porositas, korosi, atau diskontinuitas lainnya. Pertimbangkan juga apakah indikasi diperkirakan berada di permukaan, dekat permukaan, atau di bagian dalam material.
Orientasi cacat terhadap arah rambatan gelombang, medan magnet, atau arah pemeriksaan dapat memengaruhi kemungkinan deteksi. Tidak ada satu metode yang otomatis paling efektif untuk semua jenis cacat.
3. Ketebalan dan Geometri Benda Uji
Ketebalan, bentuk, kelengkungan, ukuran, dan kondisi bagian belakang benda uji dapat memengaruhi pemilihan metode serta konfigurasi alat. Pada UT, misalnya, pemilihan probe, frekuensi, sudut, dan pengaturan alat perlu disesuaikan dengan geometri serta tujuan inspeksi.
Mintalah konfirmasi mengenai kemampuan alat pada rentang ketebalan dan konfigurasi yang benar-benar akan digunakan. Jangan menganggap satu perangkat dapat memeriksa seluruh ketebalan atau bentuk benda kerja tanpa pengaturan tambahan.
4. Kondisi Permukaan dan Lapisan Pelindung
Periksa apakah permukaan bersih, kasar, berkarat, dicat, dilapisi, atau memiliki kontaminan. Kondisi tersebut dapat memengaruhi kontak probe, respons sinyal, sensitivitas, atau keandalan indikasi, tergantung metode yang digunakan.
Beberapa aplikasi memungkinkan inspeksi melalui lapisan tertentu dengan prosedur dan konfigurasi khusus, tetapi kemampuan tersebut tidak boleh diasumsikan sebagai fitur standar semua flaw detector. Verifikasi batasan lapisan, persyaratan persiapan permukaan, dan kebutuhan bahan bantu sebelum memilih alat.
5. Akses ke Area Inspeksi
Perhatikan apakah area yang diperiksa mudah dijangkau, berada di dalam pipa, memiliki ruang terbatas, atau hanya dapat diakses dari satu sisi. Kebutuhan akses akan memengaruhi pemilihan probe, aksesori, metode, dan prosedur inspeksi.
UT konvensional pada banyak aplikasi dapat dilakukan dari satu sisi benda uji, tetapi hasilnya tetap bergantung pada geometri, kondisi permukaan, dan konfigurasi pengujian. Metode lain memiliki persyaratan akses yang berbeda.
6. Lingkungan Kerja dan Portabilitas
Untuk inspeksi di lapangan, pertimbangkan ukuran dan bobot alat, ketahanan terhadap debu atau kelembapan, suhu operasi, daya baterai, keterbacaan layar, serta kemudahan membawa aksesori. Untuk lingkungan industri tertentu, periksa pula persyaratan keselamatan dan perlindungan perangkat.
Pastikan spesifikasi lingkungan yang dicantumkan produsen sesuai dengan kondisi penggunaan. Jangan menyimpulkan bahwa suatu perangkat aman digunakan di area berbahaya hanya karena desainnya portabel.
7. Fitur, Kalibrasi, dan Dokumentasi Hasil
Bandingkan fitur yang benar-benar diperlukan, bukan hanya jumlah fitur pada brosur. Untuk ultrasonic flaw detector, pertimbangkan tampilan A-scan, pilihan probe, pengaturan gain, gate, fungsi pencatatan data, serta fitur evaluasi lain apabila tersedia dan dibutuhkan.
Pastikan juga tersedia prosedur pengaturan dan verifikasi kinerja, blok referensi atau kalibrasi yang sesuai, serta dokumentasi hasil inspeksi. Kalibrasi dan pengaturan harus mengikuti metode serta prosedur yang berlaku untuk pekerjaan tersebut.
8. Kompetensi Operator dan Persyaratan Inspeksi
Alat yang canggih tidak otomatis menghasilkan keputusan inspeksi yang benar. Operator perlu memahami prinsip metode, keterbatasan deteksi, pengaturan alat, evaluasi indikasi, dan prosedur pelaporan.
Untuk pekerjaan yang diatur oleh standar, spesifikasi pelanggan, atau persyaratan kontrak, pastikan metode, prosedur tertulis, kualifikasi personel, dan kriteria penerimaan sesuai dengan persyaratan yang berlaku. Jangan menentukan kriteria penerimaan hanya dari tampilan sinyal alat.
Cara Memilih Flaw Detector Secara Sistematis
- Tentukan tujuan inspeksi. Identifikasi komponen yang diperiksa, jenis diskontinuitas yang dicari, lokasi pemeriksaan, dan konsekuensi jika cacat tidak terdeteksi.
- Identifikasi material dan kondisi benda uji. Catat jenis material, ketebalan, geometri, kondisi permukaan, lapisan pelindung, serta akses yang tersedia.
- Pilih metode NDT yang sesuai. Bandingkan kemampuan dan batasan UT, ECT, MT, PT, atau RT berdasarkan karakteristik cacat dan material.
- Susun kebutuhan teknis minimum. Tentukan jenis probe atau aksesori, rentang kerja, fitur evaluasi, kebutuhan penyimpanan data, serta persyaratan lingkungan.
- Periksa prosedur dan standar yang berlaku. Pastikan metode yang dipilih dapat diterapkan sesuai prosedur inspeksi, persyaratan pelanggan, dan kriteria penerimaan yang relevan.
- Bandingkan perangkat dan dukungan teknis. Evaluasi spesifikasi resmi, kelengkapan aksesori, ketersediaan probe atau suku cadang, dokumentasi, layanan purna jual, dan biaya operasional.
- Konfirmasi melalui uji aplikasi jika memungkinkan. Gunakan benda uji atau referensi yang sesuai untuk memastikan perangkat dan prosedur memenuhi kebutuhan inspeksi sebelum digunakan secara rutin.
Kesalahan yang Perlu Dihindari Saat Memilih Flaw Detector
- Memilih alat hanya berdasarkan harga atau popularitas merek.
- Menganggap semua flaw detector menggunakan prinsip ultrasonik.
- Menganggap satu metode dapat mendeteksi seluruh jenis cacat pada semua material.
- Mengabaikan pengaruh geometri, orientasi cacat, kondisi permukaan, dan akses inspeksi.
- Menggunakan alat tanpa pengaturan, verifikasi, atau prosedur yang sesuai.
- Menganggap hasil indikasi alat otomatis menentukan apakah material dapat diterima atau ditolak tanpa evaluasi terhadap kriteria penerimaan yang berlaku.
Kesimpulan
Cara memilih flaw detector yang tepat dimulai dari kebutuhan inspeksi, bukan dari merek atau harga perangkat. Material, jenis dan lokasi cacat, ketebalan, geometri, kondisi permukaan, akses, lingkungan kerja, serta kompetensi operator perlu dipertimbangkan secara bersamaan.
Jika kebutuhan Anda mengarah pada pemeriksaan cacat internal menggunakan gelombang ultrasonik, pelajari pilihan ultrasonic flaw detector NOVOTEST UD2303 dan bandingkan spesifikasinya dengan kebutuhan aplikasi. Anda juga dapat melihat pilihan produk flaw detector yang tersedia.
Untuk memahami cakupan metode inspeksi secara lebih luas, baca juga panduan pengujian material konstruksi menggunakan metode NDT.
DROPSHIPER.CO.ID – SOLUSI ALAT UKUR & UJI DIGITAL TERLENGKAP
Butuh Konsultasi & Penawaran Peralatan NDT?
Pemilihan flaw detector perlu disesuaikan dengan material, jenis cacat, metode inspeksi, dan prosedur pengujian yang digunakan. Hubungi tim perusahaan kami untuk mendiskusikan kebutuhan aplikasi dan memeriksa kesesuaian spesifikasi perangkat.
Sampaikan jenis material, perkiraan ketebalan, jenis cacat yang ingin dideteksi, serta kondisi inspeksi agar rekomendasi teknis dapat ditinjau dengan lebih tepat.