
Cara Mengukur Ketebalan Galvanis dengan Coating Thickness Gauge
Pelajari cara mengukur ketebalan galvanis pada baja menggunakan coating thickness gauge, mulai dari verifikasi alat, persiapan permukaan, pemilihan titik ukur, hingga pencatatan dan evaluasi hasil berdasarkan standar dan spesifikasi inspeksi yang berlaku.
Dalam konstruksi, fabrikasi, dan pemeliharaan struktur baja, lapisan galvanis berfungsi melindungi permukaan besi atau baja dari korosi. Namun, kualitas Hot-Dip Galvanizing (HDG) tidak dapat ditentukan hanya berdasarkan tampilan permukaannya. Warna mengilap, matte, atau abu-abu bukan ukuran langsung ketebalan lapisan seng.
Untuk memperoleh data kuantitatif, pemeriksa dapat menggunakan coating thickness gauge yang sesuai dengan material dasar dan karakteristik lapisan. Hasil pengukuran kemudian dievaluasi berdasarkan standar produk, spesifikasi proyek, dan prosedur inspeksi yang berlaku.
Mengenal Coating Thickness Gauge untuk Galvanis
Coating thickness gauge merupakan instrumen untuk mengukur ketebalan lapisan pada suatu substrat tanpa merusak lapisan, selama metode dan alat yang digunakan sesuai dengan aplikasinya.
Pada baja yang dilapisi seng, metode magnetic induction umumnya sesuai karena seng relatif nonmagnetik, sedangkan baja mempunyai sifat feromagnetik. Instrumen mendeteksi respons magnetik yang dipengaruhi oleh jarak antara probe dan substrat baja, kemudian mengonversinya menjadi nilai ketebalan lapisan.
Hasil pengukuran dapat dipengaruhi oleh kondisi permukaan, bentuk dan ketebalan substrat, kelengkungan komponen, jarak terhadap tepi, karakteristik probe, serta prosedur verifikasi dan pengaturan instrumen.
Karena itu, pastikan spesifikasi alat menyatakan kesesuaiannya untuk pengukuran lapisan galvanis pada substrat baja. Tidak semua alat pengukur ketebalan lapisan mempunyai rentang, resolusi, dan karakteristik probe yang sama.
Standar Pengukuran dan Pemeriksaan Galvanis
Sebelum melakukan pengukuran, tentukan standar atau spesifikasi yang menjadi dasar penerimaan komponen. Beberapa dokumen berikut mempunyai fungsi berbeda.
- ASTM A123/A123M: spesifikasi lapisan seng hasil galvanisasi celup panas pada produk besi dan baja dalam ruang lingkup standar tersebut.
- ISO 1461: persyaratan dan metode pengujian lapisan galvanis celup panas pada produk besi dan baja fabrikasi yang termasuk dalam ruang lingkupnya.
- ASTM D7091: praktik pengukuran nondestruktif ketebalan lapisan menggunakan instrumen magnetik dan arus eddy pada substrat logam yang sesuai.
ASTM A123/A123M dan ISO 1461 berkaitan dengan persyaratan lapisan galvanis, sedangkan ASTM D7091 berfokus pada praktik pengukuran ketebalan lapisan menggunakan instrumen yang sesuai. Dokumen-dokumen tersebut tidak dapat dipertukarkan secara otomatis.
Gunakan edisi standar yang ditetapkan dalam kontrak atau dokumen teknis proyek. Persyaratan minimum ketebalan harus ditentukan berdasarkan jenis produk, kategori material, dimensi yang relevan, dan ketentuan standar yang berlaku. Jangan menggunakan satu angka sebagai batas penerimaan universal untuk seluruh komponen galvanis.
Langkah-Langkah Cara Mengukur Ketebalan Galvanis
1. Periksa dan Verifikasi Coating Thickness Gauge
Sebelum memulai inspeksi, pastikan instrumen dan probe berada dalam kondisi baik. Ikuti petunjuk produsen untuk memeriksa kinerja alat serta memastikan pembacaannya sesuai dengan kebutuhan pengukuran.
-
- Periksa kondisi probe, kabel jika tersedia, layar, dan fungsi dasar instrumen.
- Lakukan pemeriksaan nol pada substrat baja tanpa lapisan yang sesuai dengan prosedur alat.
- Verifikasi pembacaan menggunakan standar ketebalan atau shim yang sesuai dengan rentang pengukuran.
- Lakukan penyesuaian alat apabila diperlukan dan diizinkan oleh prosedur produsen.
- Catat identitas alat, probe, tanggal pemeriksaan, dan hasil verifikasi apabila diperlukan dalam dokumentasi QA/QC.
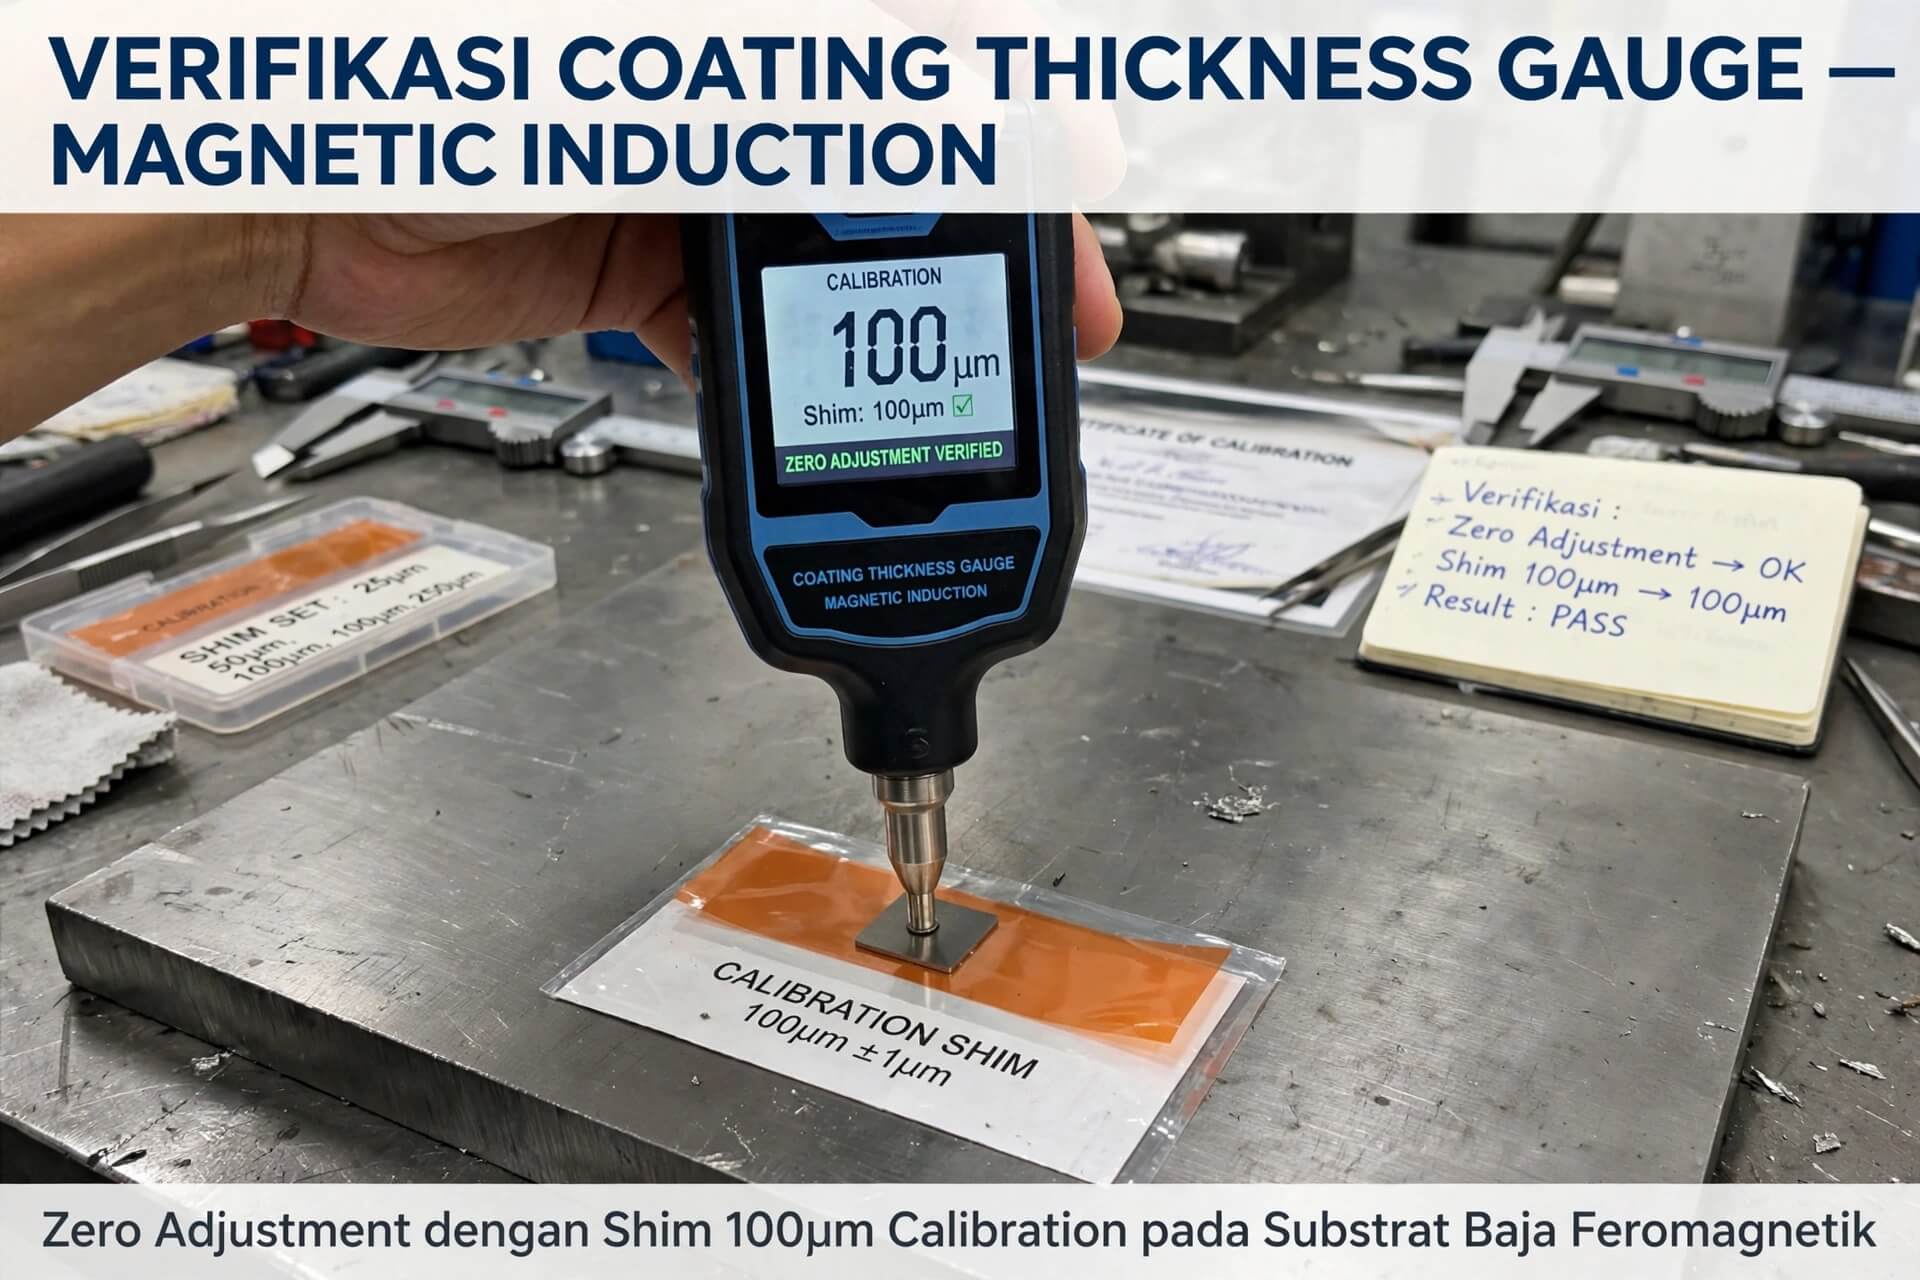 Catatan: Pemeriksaan nol, verifikasi, penyesuaian, dan kalibrasi merupakan kegiatan yang berbeda. Ikuti definisi dan urutan prosedur dari produsen serta standar pengukuran yang berlaku. Nilai 100 µm pada gambar merupakan contoh nilai shim, bukan persyaratan ketebalan galvanis.
2. Persiapkan Permukaan yang Akan Diukur
Permukaan komponen harus cukup bersih agar probe dapat ditempatkan dengan benar dan hasil pembacaan tidak terganggu oleh material asing.
- Bersihkan debu, minyak, dan kotoran yang dapat mengganggu kontak probe.
- Periksa adanya tonjolan seng, residu, atau ketidakteraturan permukaan yang dapat memengaruhi pembacaan.
- Hindari mengikis lapisan galvanis hanya untuk memperoleh pembacaan, kecuali tindakan tersebut memang diizinkan dalam prosedur inspeksi.
- Perhatikan kondisi permukaan dan bentuk komponen, terutama pada area melengkung, sempit, atau dekat tepi.
Kondisi permukaan galvanis dapat memengaruhi variasi pembacaan. Area yang tidak representatif perlu dikenali dan ditangani sesuai prosedur pengukuran, bukan langsung digunakan sebagai dasar penilaian seluruh komponen.
3. Tentukan Lokasi dan Jumlah Titik Pengukuran
Satu pembacaan tidak selalu menggambarkan ketebalan lapisan pada seluruh permukaan komponen. Sebelum mengukur, tentukan lokasi pemeriksaan dan metode pengambilan sampel sesuai standar atau spesifikasi proyek.
- Identifikasi permukaan yang termasuk dalam area inspeksi.
- Tentukan titik atau area referensi sesuai prosedur yang digunakan.
- Perhatikan jarak dari tepi, sudut, lubang, sambungan, dan perubahan bentuk yang berpotensi memengaruhi pembacaan.
- Gunakan jumlah pengukuran yang ditetapkan oleh standar atau rencana inspeksi.
- Catat lokasi pengukuran agar setiap hasil dapat ditelusuri kembali.
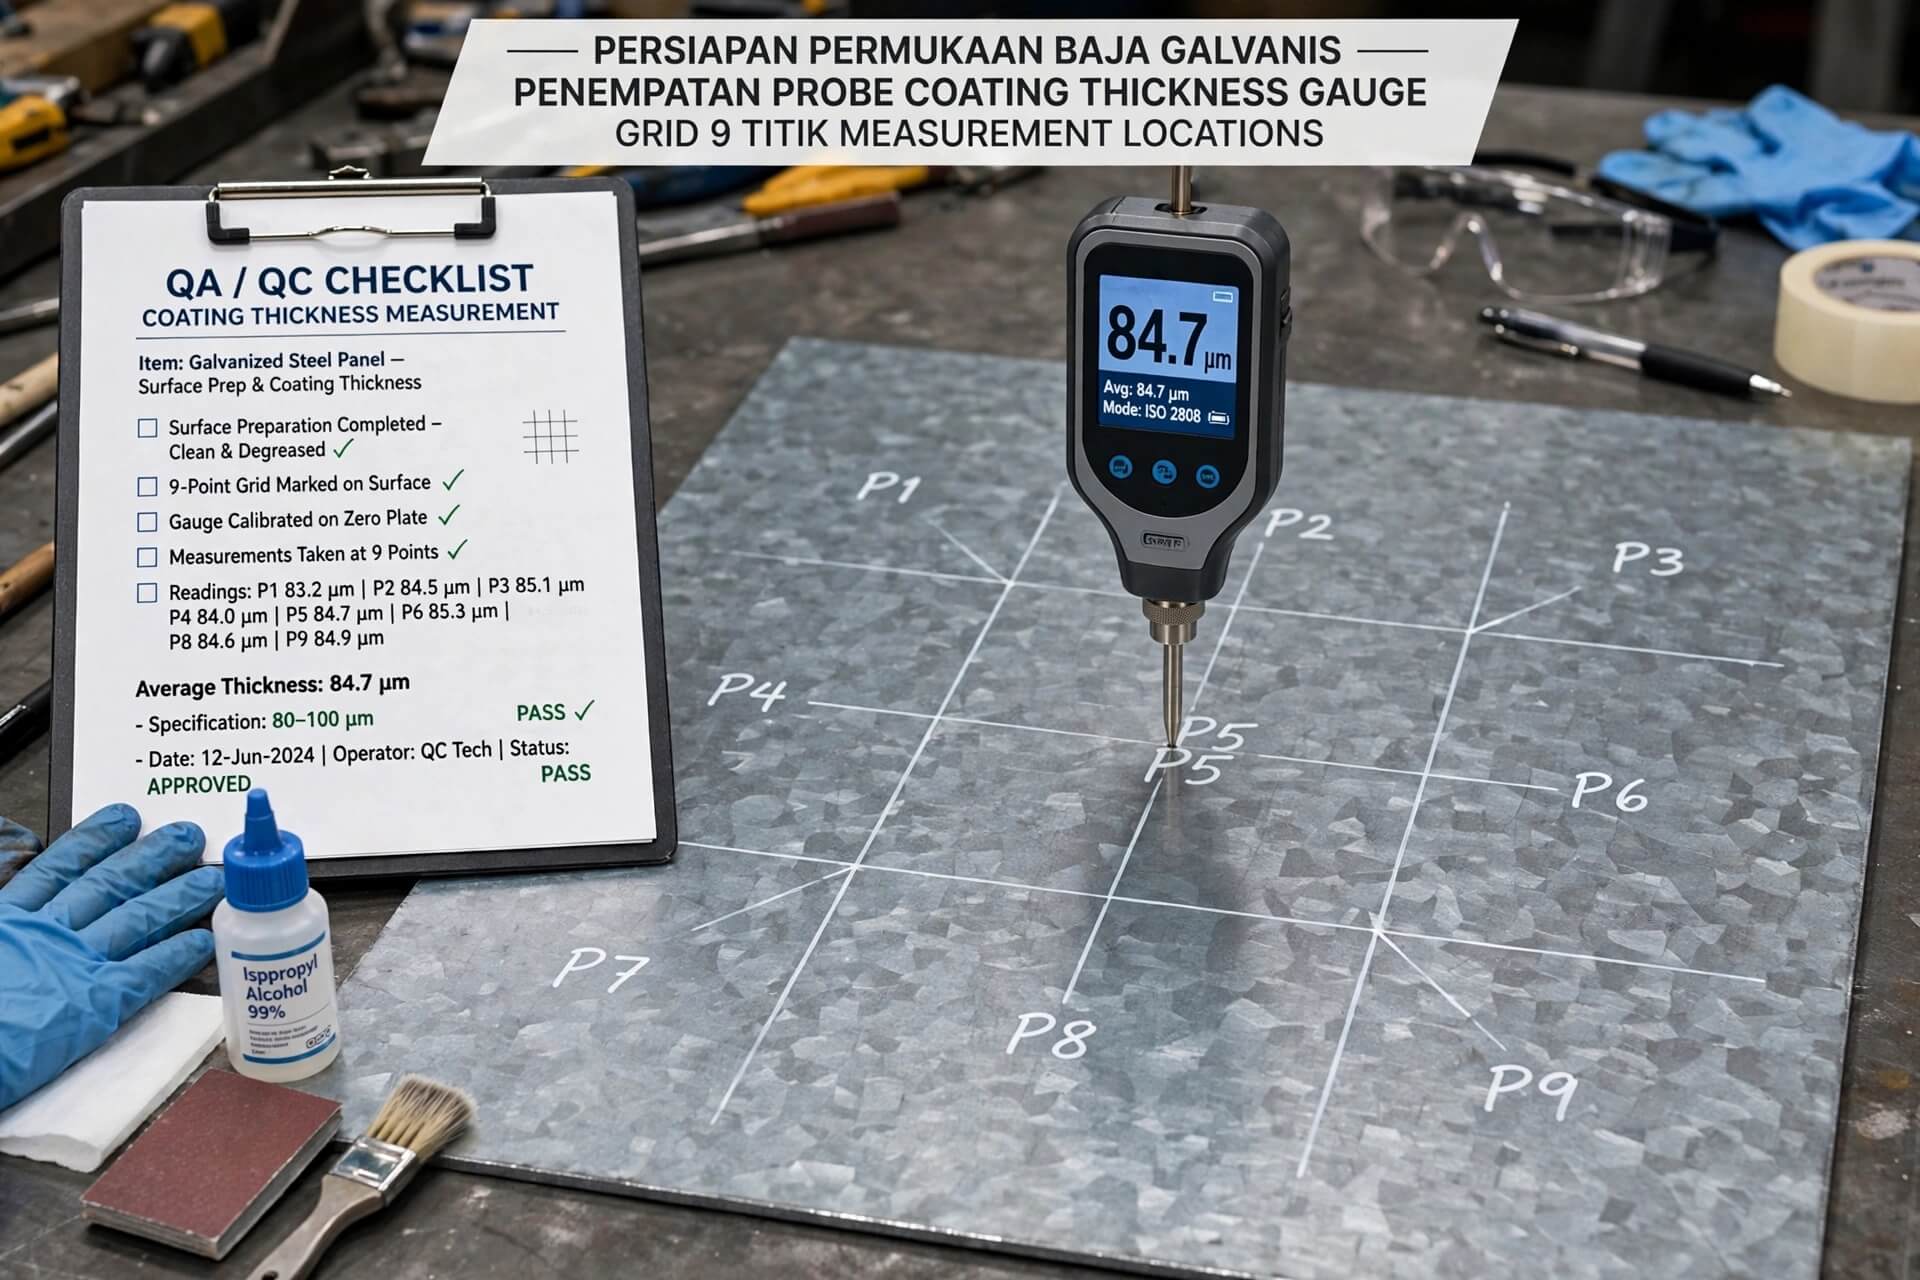 Grid sembilan titik dapat digunakan sebagai ilustrasi perencanaan lokasi pengukuran, tetapi bukan jumlah titik yang wajib untuk semua inspeksi. Jumlah pengukuran dan pengelompokan hasil harus mengikuti metode sampling yang berlaku.
4. Lakukan Pengukuran dengan Probe
Setelah alat diverifikasi dan titik ukur ditentukan, lakukan pengukuran secara konsisten mengikuti petunjuk penggunaan instrumen.
- Tempatkan probe pada permukaan dengan orientasi dan posisi yang sesuai dengan petunjuk produsen.
- Pastikan probe menempel secara stabil dan tidak bergeser selama pembacaan.
- Hindari pengukuran terlalu dekat dengan tepi atau fitur geometris apabila kondisi tersebut berada di luar kemampuan pengukuran alat.
- Ulangi pengukuran sesuai prosedur pada setiap titik atau area referensi yang ditetapkan.
- Catat hasil aktual beserta identitas komponen dan lokasi pengukurannya.
Jika pembacaan tidak stabil atau berbeda jauh dari hasil di sekitarnya, periksa kembali posisi probe, kebersihan permukaan, kesesuaian rentang alat, dan kondisi substrat. Jangan menghapus hasil yang berbeda tanpa alasan teknis yang dapat dipertanggungjawabkan.
5. Catat dan Evaluasi Hasil Pengukuran
Hasil pengukuran perlu disusun secara sistematis agar dapat digunakan untuk inspeksi, penelusuran data, dan penyusunan laporan QA/QC.
- Catat seluruh pembacaan yang dipersyaratkan, termasuk variasi nilai pada lokasi berbeda.
- Identifikasi setiap hasil berdasarkan komponen, permukaan, dan area referensi.
- Hitung nilai rata-rata atau parameter statistik lain hanya jika diperlukan oleh prosedur yang digunakan.
- Bedakan hasil pembacaan individual, ketebalan lokal, dan ketebalan rata-rata sesuai definisi standar yang berlaku.
- Bandingkan hasil dengan kriteria penerimaan yang tepat untuk jenis produk dan standar yang ditetapkan.
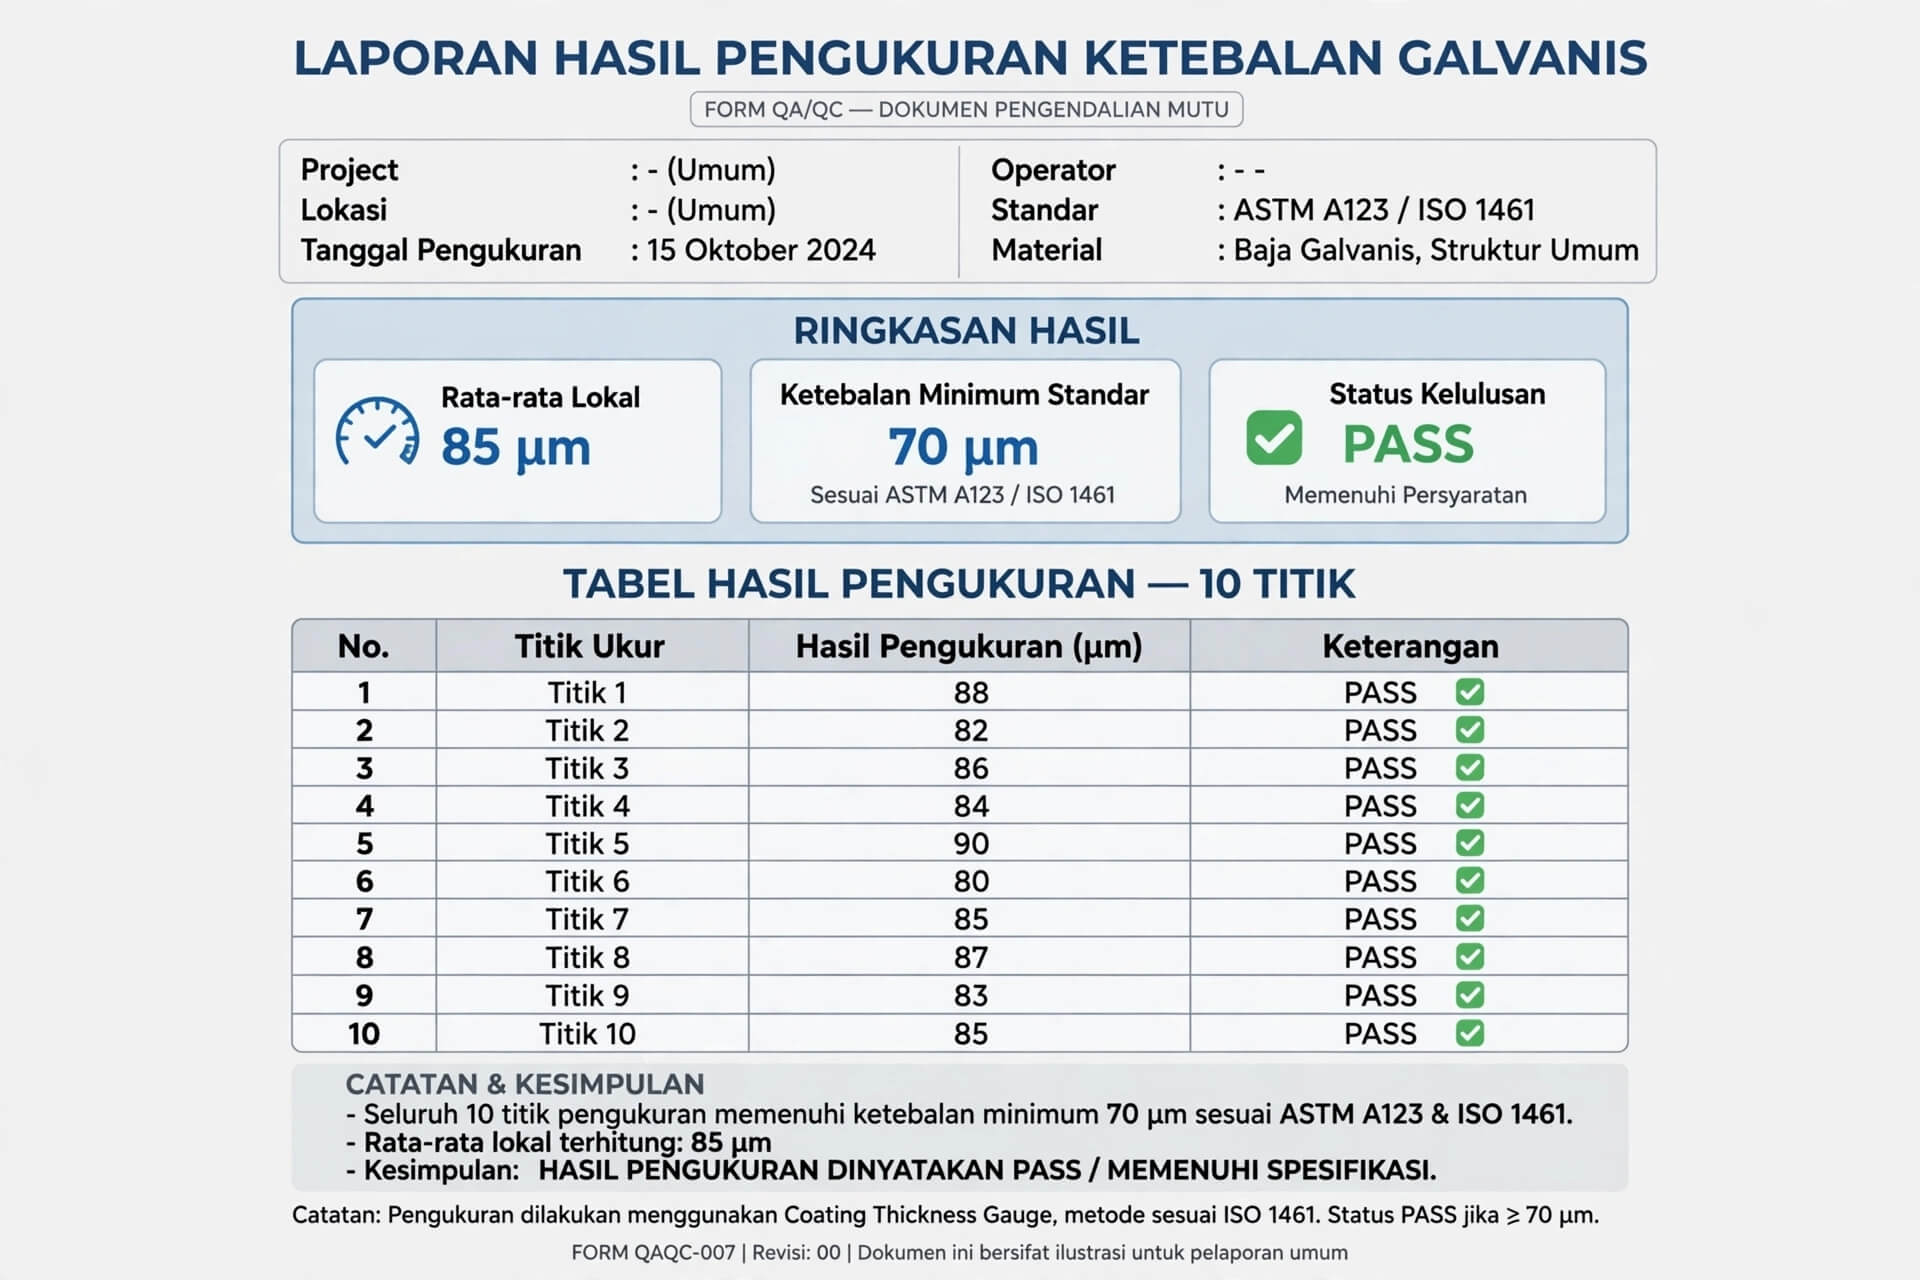
Penting: Angka ketebalan dan label PASS/FAIL pada ilustrasi laporan tidak boleh dianggap sebagai hasil inspeksi aktual atau batas penerimaan universal. Nilai penerimaan harus ditentukan dari standar, kategori produk, dimensi material, dan persyaratan proyek yang relevan.
Dalam ISO 1461, konsep area referensi, ketebalan lokal, dan ketebalan rata-rata mempunyai definisi tersendiri. Karena itu, hasil tidak boleh langsung dinyatakan memenuhi standar hanya berdasarkan satu pembacaan atau perbandingan dengan angka ambang yang tidak diketahui dasar penerapannya.
Kesalahan yang Sering Terjadi Saat Mengukur Ketebalan Galvanis
- Tidak memverifikasi alat: Pembacaan digunakan tanpa pemeriksaan nol dan verifikasi yang diperlukan.
- Menggunakan alat yang tidak sesuai: Rentang pengukuran, probe, atau prinsip pengukuran tidak cocok dengan substrat dan lapisan yang diperiksa.
- Mengabaikan kondisi permukaan: Kontaminasi, tonjolan seng, kekasaran, atau geometri komponen memengaruhi hasil.
- Mengandalkan satu titik ukur: Pembacaan tunggal digunakan untuk mewakili seluruh komponen tanpa dasar sampling.
- Menyamakan semua kriteria standar: Persyaratan ASTM A123/A123M, ISO 1461, dan prosedur pengukuran ASTM D7091 diperlakukan seolah-olah mempunyai fungsi yang sama.
- Menggunakan batas ketebalan tanpa memeriksa kategori produk: Nilai ambang dari aplikasi tertentu diterapkan pada semua komponen galvanis.
- Tidak menyimpan rekaman pengukuran: Hasil tidak dilengkapi informasi alat, lokasi, atau identitas komponen yang memadai.
Perbedaan Pengukuran Ketebalan Galvanis dan DFT Cat
Coating thickness gauge dapat digunakan untuk berbagai aplikasi, tetapi pemilihan metode harus mempertimbangkan jenis lapisan dan material dasar.
Pada baja galvanis, instrumen dengan prinsip induksi magnetik dapat digunakan untuk mengukur lapisan seng pada substrat baja yang sesuai. Pada sistem pengecatan, pengukuran Dry Film Thickness (DFT) digunakan untuk menentukan ketebalan lapisan cat setelah mengering. Meskipun keduanya dapat melibatkan instrumen magnetik, prosedur evaluasi, spesifikasi, dan kriteria penerimaannya tidak otomatis sama.
Untuk memahami prosedur pengukuran pada sistem pelapisan cat, baca panduan cara mengukur DFT cat dan mengevaluasi ketebalan lapisan.
Pengukuran Galvanis dalam Inspeksi Material Konstruksi
Pengukuran ketebalan galvanis merupakan salah satu bagian dari pemeriksaan kualitas material dan perlindungan korosi pada proyek konstruksi. Hasilnya perlu dibaca bersama persyaratan material, dokumen inspeksi, serta metode pengujian lain yang relevan dengan tujuan pemeriksaan.
Untuk memahami hubungan antara pemeriksaan material, pengujian nondestruktif, dan pemilihan instrumen pada proyek sipil, pelajari panduan pengujian material konstruksi dan NDT.
Kesimpulan
Cara mengukur ketebalan galvanis dengan coating thickness gauge meliputi pemeriksaan instrumen, verifikasi menggunakan standar ketebalan yang sesuai, persiapan permukaan, penentuan lokasi ukur, pelaksanaan pengukuran, serta pencatatan dan evaluasi hasil.
Keandalan hasil tidak hanya ditentukan oleh spesifikasi alat, tetapi juga oleh kesesuaian probe, kondisi substrat, teknik pengukuran, dan penerapan prosedur yang benar. Keputusan memenuhi atau tidak memenuhi persyaratan galvanis harus didasarkan pada standar produk dan spesifikasi proyek yang berlaku.
FAQ: Pertanyaan Umum tentang Pengukuran Ketebalan Galvanis
1. Alat apa yang digunakan untuk mengukur ketebalan galvanis?
Coating thickness gauge dengan prinsip induksi magnetik umumnya sesuai untuk mengukur lapisan seng pada baja yang kompatibel. Pastikan rentang pengukuran, probe, dan spesifikasi alat mendukung aplikasi tersebut.
2. Apakah ketebalan galvanis dapat diukur tanpa merusak lapisan?
Ya. Pengukuran dapat dilakukan secara nondestruktif menggunakan alat yang sesuai. Probe ditempatkan pada permukaan lapisan, sehingga kondisi permukaan dan teknik penempatan probe tetap perlu diperhatikan.
3. Apakah ketebalan galvanis harus minimal 85 µm?
Tidak ada satu nilai minimum yang berlaku untuk semua komponen galvanis. Batas penerimaan harus ditentukan berdasarkan standar yang digunakan, jenis dan kategori produk, dimensi material, serta persyaratan proyek.
4. Apa perbedaan ASTM A123/A123M dengan ISO 1461?
Keduanya membahas persyaratan lapisan galvanis celup panas, tetapi ruang lingkup, ketentuan, dan metode penerimaannya tidak identik. Standar yang digunakan harus mengikuti jenis produk dan persyaratan kontrak atau proyek.
5. Apakah coating thickness gauge untuk galvanis juga dapat digunakan untuk mengukur DFT cat?
Hal tersebut bergantung pada spesifikasi alat, probe, material dasar, dan jenis lapisan. Pastikan instrumen mendukung aplikasi yang dimaksud. Pelajari juga cara mengukur DFT cat untuk memahami pengukuran ketebalan lapisan cat kering.
DROPSHIPER.CO.ID – SOLUSI ALAT UKUR & UJI DIGITAL TERLENGKAP
Standar Baru Presisi untuk Kebutuhan Industri Anda
Memilih coating thickness gauge untuk pemeriksaan galvanis memerlukan pertimbangan terhadap material dasar, rentang ketebalan, karakteristik probe, kondisi permukaan, dan kebutuhan dokumentasi inspeksi. Tim perusahaan kami dapat membantu mendiskusikan pilihan instrumen yang sesuai dengan aplikasi QA/QC, fabrikasi baja, dan pemeriksaan lapisan pelindung.
Sampaikan jenis material, perkiraan rentang ketebalan, bentuk komponen, serta standar inspeksi yang digunakan agar tim kami dapat membantu mengarahkan pemilihan alat sesuai kebutuhan Anda.