
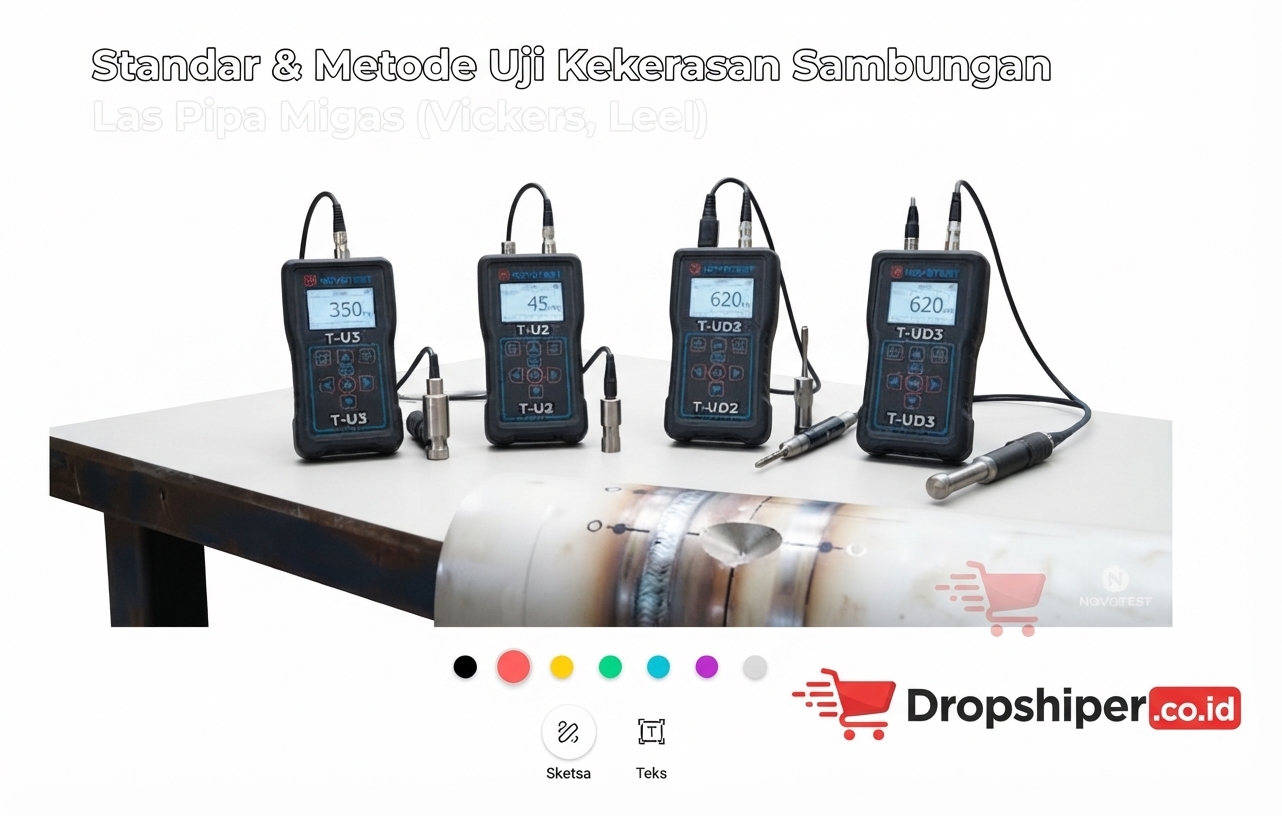
Pengujian kekerasan sambungan las pada pipa migas digunakan untuk mengevaluasi karakteristik kekerasan pada weld metal, heat-affected zone (HAZ), dan base metal. Perbedaan kekerasan pada ketiga area tersebut dapat memberikan informasi mengenai perubahan kondisi material akibat proses pengelasan serta membantu proses evaluasi kualitas sambungan.
Dalam praktiknya, metode pengujian tidak dapat dipilih hanya berdasarkan jenis alat yang tersedia. Pemilihan metode perlu mempertimbangkan standar yang digunakan, material, bentuk dan ketebalan komponen, lokasi pengukuran, kondisi permukaan, serta tujuan pemeriksaan.
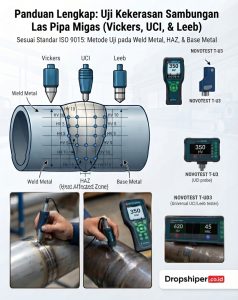
Untuk pengujian sambungan las, metode Vickers memiliki peran penting terutama pada pemeriksaan penampang melintang sambungan. Sementara itu, metode Ultrasonic Contact Impedance (UCI) dan Leeb dapat digunakan untuk kebutuhan pengukuran portabel apabila kondisi komponen dan persyaratan pengujian memungkinkan.
1. Pentingnya Uji Kekerasan pada Sambungan Las Pipa Migas
Proses pengelasan menghasilkan siklus panas yang menyebabkan perubahan kondisi metalurgi pada material di sekitar sambungan. Karena itu, sifat kekerasan pada area las tidak selalu sama dengan material induknya.
Pengujian kekerasan dapat digunakan untuk memetakan perubahan tersebut dengan melakukan pengukuran pada beberapa area sambungan.
Weld Metal
Weld metal merupakan logam yang terbentuk dari proses pengelasan. Kekerasannya dapat dipengaruhi oleh komposisi material, jenis elektroda atau filler metal, parameter pengelasan, laju pendinginan, dan prosedur perlakuan setelah pengelasan.
Pengukuran pada area ini membantu memberikan gambaran mengenai karakteristik mekanik lokal dari logam las.
Heat-Affected Zone (HAZ)
Heat-affected zone atau HAZ merupakan area material induk yang mengalami perubahan akibat siklus panas pengelasan tanpa mengalami peleburan seperti pada weld metal.
HAZ dapat memiliki perubahan kekerasan yang signifikan dibandingkan material induk. Pada material dan kondisi tertentu, peningkatan kekerasan lokal dapat menjadi salah satu parameter yang perlu dievaluasi karena dapat berkaitan dengan perubahan mikrostruktur dan perilaku material terhadap mekanisme kerusakan tertentu.
Karena lebar HAZ dapat relatif terbatas, metode dan ukuran indentasi menjadi faktor penting dalam menentukan resolusi pengukuran.
Base Metal
Base metal atau logam induk digunakan sebagai bagian pembanding terhadap area weld metal dan HAZ. Pengukuran pada beberapa titik memungkinkan perubahan kekerasan di sekitar sambungan dianalisis secara lebih menyeluruh.
Dalam pemeriksaan sambungan las, hasil pengukuran sebaiknya tidak hanya dilihat dari satu nilai kekerasan. Distribusi nilai pada area yang berbeda perlu dibandingkan dengan persyaratan material, prosedur pengelasan, standar pengujian, dan kriteria penerimaan yang berlaku pada pekerjaan tersebut.
2. Standar Internasional yang Relevan
Standar yang digunakan untuk pengujian kekerasan sambungan las bergantung pada metode dan tujuan pemeriksaan. Beberapa standar yang relevan antara lain ISO 9015, ISO 6507, ASTM A1038, dan ASTM A956/A956M.
ISO 9015-1:2001 – Hardness Test pada Arc Welded Joints
ISO 9015-1:2001 merupakan standar untuk pengujian kekerasan pada penampang melintang sambungan las busur pada material logam.
Standar ini mencakup pengujian Vickers sesuai ISO 6507-1, dengan beban pengujian yang secara normal mencakup 49,03 N atau 98,07 N, yang dikenal sebagai HV5 dan HV10.
ISO 9015-1 juga menekankan pengukuran untuk menentukan tingkat kekerasan tertinggi dan terendah pada material induk dan logam las. Versi ISO 9015-1:2001 telah ditinjau dan dikonfirmasi kembali pada 2022 sehingga masih berstatus current.
ISO 9015-2:2016 – Microhardness pada Sambungan Las
ISO 9015-2:2016 digunakan untuk microhardness testing pada penampang melintang sambungan las yang memiliki gradien kekerasan tinggi.
Standar ini menggunakan metode Vickers dengan beban pengujian normal mulai dari 0,98 N hingga kurang dari 49 N, atau HV0,1 hingga kurang dari HV5.
Metode ini sangat relevan ketika diperlukan pemetaan kekerasan dengan jarak pengukuran yang lebih kecil, misalnya ketika mengevaluasi perubahan kekerasan di sekitar HAZ.
ISO 6507-1:2023 – Vickers Hardness Test
ISO 6507-1 merupakan standar dasar untuk metode pengujian kekerasan Vickers pada material logam. Dalam konteks pengujian sambungan las, ISO 9015 menggunakan metode Vickers dengan mengacu pada ISO 6507-1.
Penerapan standar harus tetap memperhatikan jenis material, gaya uji, kondisi permukaan, persiapan spesimen, serta persyaratan pengukuran yang ditentukan oleh standar pengujian yang digunakan.
ASTM A1038-26 – Portable Hardness Testing by UCI
ASTM A1038 merupakan standar ASTM untuk portable hardness testing menggunakan metode Ultrasonic Contact Impedance (UCI).
Metode UCI dapat digunakan ketika diperlukan pengukuran kekerasan pada lokasi yang sulit dijangkau atau pada komponen dengan area pengukuran relatif kecil. Karena metode ini menghasilkan jejak indentasi yang kecil dibandingkan metode dengan indentasi yang lebih besar, UCI dapat menjadi pilihan untuk area lokal apabila kondisi material dan prosedur pengujian memenuhi persyaratan.
Namun, hasil UCI pada satu lokasi tidak boleh secara otomatis dianggap mewakili seluruh komponen. Lokasi pengukuran, kalibrasi, kondisi permukaan, material, dan persyaratan metode tetap harus diperhatikan.
ASTM A956/A956M-22 – Leeb Hardness Testing
ASTM A956/A956M merupakan standar untuk pengujian kekerasan Leeb pada produk baja.
Metode Leeb bekerja berdasarkan prinsip dinamis atau rebound. Probe memberikan impak pada permukaan material kemudian karakteristik pantulan digunakan untuk menentukan nilai kekerasan.
Metode ini sangat berguna untuk pemeriksaan portabel pada komponen yang memiliki ukuran dan massa yang sesuai. Namun, kondisi permukaan, ketebalan, massa, kekakuan, orientasi pengukuran, dan kondisi pemasangan benda uji perlu diperhatikan karena dapat memengaruhi hasil.
ISO 15156 untuk Aplikasi Sour Service
Untuk fasilitas migas yang beroperasi dalam lingkungan sour service, ISO 15156 merupakan salah satu rangkaian standar penting yang perlu diperhatikan karena berkaitan dengan pemilihan dan kualifikasi material untuk lingkungan yang mengandung H2S.
Persyaratan kekerasan tidak sebaiknya disimpulkan sebagai satu batas universal yang berlaku untuk seluruh pipa migas. Nilai batas dan persyaratan material harus ditentukan berdasarkan material, kondisi servis, bagian standar yang relevan, spesifikasi proyek, serta persyaratan konstruksi atau perusahaan yang berlaku.
ASME BPVC Section IX
ASME BPVC Section IX berkaitan dengan kualifikasi prosedur dan personel untuk proses pengelasan, brazing, dan fusing.
Standar tersebut tidak boleh ditafsirkan secara umum bahwa setiap WPS atau PQR untuk pipa migas selalu diwajibkan melakukan pengujian kekerasan. Kebutuhan hardness testing dapat berasal dari construction code, spesifikasi material, persyaratan servis, spesifikasi proyek, atau standar lain yang berlaku.
3. Perbandingan Tiga Metode Uji Kekerasan Utama
| Metode | Prinsip | Kegunaan Utama | Hal yang Perlu Diperhatikan |
|---|---|---|---|
| Vickers | Indentasi menggunakan indenter berlian | Pemetaan kekerasan pada penampang sambungan las dan area dengan gradien kekerasan | Persiapan permukaan dan geometri spesimen sangat penting |
| UCI | Perubahan frekuensi resonansi akibat kontak indenter | Area kecil, komponen kompleks, dan pemeriksaan portabel | Kalibrasi, kondisi permukaan, material, dan lokasi pengukuran harus sesuai |
| Leeb | Pengukuran energi pantulan setelah impak | Pemeriksaan cepat pada komponen yang sesuai | Massa, ketebalan, kekakuan, permukaan, orientasi, dan coupling dapat memengaruhi hasil |
Metode Vickers
Vickers menggunakan indenter berlian berbentuk piramida untuk menghasilkan indentasi pada permukaan material. Dimensi indentasi kemudian digunakan untuk menentukan nilai kekerasan.
Untuk pemeriksaan sambungan las pada penampang melintang, metode Vickers memungkinkan dibuatnya rangkaian titik pengukuran dari material induk menuju HAZ dan weld metal.
Pendekatan tersebut sangat berguna apabila tujuan pemeriksaan adalah melihat distribusi kekerasan dan perubahan kekerasan sepanjang sambungan.
Metode UCI
Ultrasonic Contact Impedance menggunakan indenter berlian yang ditekan ke permukaan material dengan beban tertentu. Perubahan karakteristik resonansi ultrasonik selama kontak digunakan untuk menentukan kekerasan.
Salah satu karakteristik penting UCI adalah ukuran jejak pengujian yang relatif kecil. Karena itu, metode ini dapat digunakan untuk lokasi pengukuran yang terbatas, termasuk beberapa bagian dengan geometri kompleks.
Untuk pengujian pada weld metal atau HAZ, posisi probe dan jarak antar titik pengukuran perlu direncanakan agar hasil tidak terpengaruh oleh titik pengujian sebelumnya maupun kondisi geometri lokal.
Metode Leeb
Metode Leeb merupakan metode kekerasan dinamis yang menggunakan prinsip rebound. Probe menghasilkan impak pada permukaan dan instrumen menghitung karakteristik pantulan untuk memperoleh nilai kekerasan.
Keunggulan utama Leeb adalah kecepatan pengukuran dan sifatnya yang portabel. Metode ini dapat berguna untuk pemeriksaan komponen berukuran besar yang sulit dipindahkan ke laboratorium.
Namun, Leeb tidak selalu menjadi pilihan terbaik untuk pemetaan HAZ yang sangat sempit. Kondisi massa, ketebalan, kekakuan, permukaan, dan geometri benda uji harus sesuai dengan persyaratan metode.
4. Pemilihan Instrumen yang Tepat untuk Kebutuhan Lapangan dan Laboratorium
Pemilihan hardness tester sebaiknya dilakukan setelah metode pengujian dan persyaratan pemeriksaan ditentukan. Dalam aplikasi sambungan las pipa, kebutuhan dapat berbeda antara pemetaan kekerasan pada penampang, pengukuran lokal pada HAZ, dan pemeriksaan portabel pada komponen yang sudah terpasang.
NOVOTEST T-U3 – UCI untuk Area Pengukuran yang Terbatas
NOVOTEST T-U3 merupakan hardness tester portabel dengan metode UCI yang dapat dipertimbangkan untuk pengukuran pada area kecil, komponen kompleks, dan lokasi yang sulit dijangkau.
Dalam konteks pemeriksaan sambungan las, metode UCI pada T-U3 dapat menjadi referensi ketika kebutuhan utama adalah pengukuran kekerasan lokal pada area tertentu, termasuk area di sekitar weld metal atau HAZ, dengan tetap mengikuti persyaratan metode dan kalibrasi yang berlaku.
T-U3 sebaiknya tidak disebut sebagai alat kombinasi UCI dan Leeb secara bawaan. Konfigurasi dasarnya berfokus pada metode UCI.
NOVOTEST T-U2 – Pengujian Kekerasan UCI Portabel
NOVOTEST T-U2 merupakan hardness tester portabel berbasis UCI yang dapat digunakan untuk kebutuhan pengukuran kekerasan pada area lokal.
Untuk pekerjaan inspeksi yang membutuhkan pengukuran pada lokasi tertentu tanpa membawa komponen ke laboratorium, UCI dapat memberikan fleksibilitas lebih besar dibandingkan metode yang membutuhkan benda uji dengan konfigurasi tertentu.
Penerapannya tetap perlu disesuaikan dengan material, kondisi permukaan, geometri, kalibrasi alat, serta persyaratan standar atau prosedur inspeksi yang digunakan.
NOVOTEST T-UD2 – Kombinasi UCI dan Leeb
NOVOTEST T-UD2 dapat dipertimbangkan ketika pekerjaan inspeksi membutuhkan fleksibilitas antara metode UCI dan Leeb.
UCI dapat digunakan untuk kebutuhan pengukuran pada area yang lebih kecil dan kompleks, sedangkan Leeb dapat digunakan untuk pemeriksaan dinamis pada komponen yang memenuhi kondisi pengujian.
Kombinasi kedua metode dalam satu platform dapat membantu pekerjaan inspeksi yang memiliki variasi bentuk, ukuran, dan lokasi pengukuran. Namun, pemilihan metode untuk setiap titik tetap harus ditentukan berdasarkan persyaratan pengujian, bukan semata-mata karena alat memiliki dua metode.
NOVOTEST T-UD3 – Fleksibilitas Metode UCI dan Leeb
NOVOTEST T-UD3 merupakan hardness tester portabel yang menggabungkan metode UCI dan Leeb dalam satu perangkat.
Konfigurasi tersebut memungkinkan pengguna memilih metode berdasarkan karakteristik lokasi pengukuran. UCI dapat digunakan untuk area kecil dan kompleks, sedangkan Leeb dapat digunakan untuk pemeriksaan cepat pada komponen yang memenuhi persyaratan metode Leeb.
Untuk pekerjaan inspeksi sambungan las, fleksibilitas ini dapat bermanfaat ketika satu pekerjaan mencakup beberapa jenis kebutuhan pengukuran. Penggunaan masing-masing metode tetap harus mengikuti standar, prosedur, kalibrasi, dan kondisi benda uji yang sesuai.
Memilih Hardness Tester Berdasarkan Kebutuhan Pengujian
| Kebutuhan Pengujian | Metode yang Relevan | Referensi Instrumen |
|---|---|---|
| Pemetaan kekerasan pada penampang sambungan las | Vickers | Hardness tester Vickers sesuai standar |
| Pengukuran area kecil atau lokal seperti HAZ | UCI | NOVOTEST T-U3 / T-U2 |
| Membutuhkan UCI dan Leeb dalam satu pekerjaan | UCI + Leeb | NOVOTEST T-UD2 / T-UD3 |
| Pemeriksaan portabel pada komponen yang sesuai | Leeb | Hardness tester Leeb sesuai persyaratan |
Dengan demikian, T-U3 dan T-U2 lebih berfokus pada kebutuhan UCI, sedangkan T-UD2 dan T-UD3 memberikan kombinasi UCI dan Leeb. Pemilihan akhir tetap harus mempertimbangkan standar pengujian, material, geometri, ketebalan, kondisi permukaan, lokasi pengukuran, serta kriteria penerimaan.
5. Prosedur Uji Kekerasan Sambungan Las Pipa Migas
1. Verifikasi Persyaratan Pengujian
Sebelum pengukuran dilakukan, tentukan standar yang digunakan dan persyaratan yang berlaku pada pekerjaan.
Verifikasi antara lain:
- jenis material yang diuji;
- jenis sambungan dan proses pengelasan;
- metode hardness testing yang dipersyaratkan;
- lokasi dan jumlah titik pengukuran;
- beban atau konfigurasi pengujian;
- skala kekerasan yang digunakan;
- kriteria penerimaan; dan
- persyaratan dokumentasi hasil.
Langkah ini penting karena nilai kekerasan tidak dapat dinilai hanya berdasarkan angka tanpa mengetahui standar dan kriteria penerimaannya.
2. Identifikasi Area Pengukuran
Tentukan posisi pengukuran pada weld metal, HAZ, dan base metal sesuai prosedur yang digunakan.
Untuk pengujian penampang sambungan las, lokasi titik pengukuran perlu mengikuti pola yang ditentukan oleh standar atau prosedur proyek. Pada pemeriksaan lokal menggunakan alat portabel, posisi setiap titik juga harus dicatat agar hasil dapat ditelusuri.
3. Persiapan Permukaan
Kondisi permukaan sangat berpengaruh terhadap kualitas pengukuran. Permukaan harus dipersiapkan sesuai persyaratan metode yang digunakan.
Hilangkan kondisi permukaan yang dapat mengganggu pengukuran seperti karat, kotoran, lapisan yang tidak relevan, atau ketidakrataan berlebihan apabila prosedur mengharuskannya.
Pada metode Vickers, persiapan penampang dan kualitas permukaan menjadi sangat penting karena dimensi indentasi harus dapat diamati dengan baik.
4. Verifikasi Alat dan Reference Test Block
Sebelum digunakan, hardness tester perlu diverifikasi sesuai prosedur pengoperasian dan sistem mutu yang berlaku.
Untuk hardness tester portabel, pastikan probe yang digunakan sesuai dengan metode, material, dan kebutuhan pengujian. Pemeriksaan menggunakan reference test block dapat dilakukan sesuai prosedur alat atau sistem kalibrasi yang diterapkan.
Kalibrasi atau verifikasi tidak boleh hanya dianggap sebagai formalitas. Hasil pengukuran harus dapat ditelusuri terhadap sistem pengukuran yang digunakan.
5. Lakukan Pengukuran
Lakukan pengukuran pada setiap titik sesuai prosedur.
Untuk Vickers, posisi indentasi dan jarak antar titik harus mengikuti ketentuan metode. Untuk UCI dan Leeb, operator harus menjaga posisi probe, kondisi kontak, dan orientasi pengukuran sesuai persyaratan metode.
Hindari melakukan pengukuran pada area yang tidak memenuhi kondisi pengujian hanya untuk mendapatkan nilai yang dapat dibaca oleh alat.
6. Catat Hasil
Setiap hasil pengukuran perlu dicatat bersama informasi yang diperlukan untuk penelusuran.
Data dapat mencakup:
- identitas komponen atau nomor pipa;
- material;
- identitas sambungan las;
- posisi titik pengukuran;
- metode pengujian;
- skala kekerasan;
- nilai hasil pengukuran;
- identitas alat dan probe;
- tanggal pemeriksaan; dan
- nama atau identitas operator.
7. Evaluasi Hasil
Hasil pengujian kemudian dibandingkan dengan persyaratan yang berlaku.
Jangan menetapkan bahwa suatu sambungan las gagal hanya karena satu nilai kekerasan terlihat lebih tinggi atau lebih rendah dari nilai material induk. Evaluasi harus mempertimbangkan lokasi pengukuran, jenis material, proses pengelasan, standar yang digunakan, spesifikasi proyek, dan kriteria penerimaan yang berlaku.
Apabila ditemukan nilai yang tidak sesuai, investigasi dapat dilanjutkan dengan pemeriksaan tambahan sesuai prosedur, misalnya verifikasi ulang pengukuran, pemeriksaan metalurgi, atau metode NDT lain yang relevan.
6. Faktor yang Dapat Mempengaruhi Hasil Pengujian
Hasil hardness testing dapat dipengaruhi oleh berbagai faktor. Karena itu, perbedaan nilai kekerasan tidak selalu menunjukkan perubahan material secara langsung.
Kondisi Permukaan
Permukaan yang terlalu kasar, tidak rata, terkontaminasi, atau memiliki lapisan tertentu dapat memengaruhi hasil pengukuran. Tingkat persiapan permukaan harus disesuaikan dengan metode yang digunakan.
Ketebalan dan Massa Benda Uji
Pada metode dinamis seperti Leeb, massa dan kekakuan benda uji dapat memengaruhi respons impak. Komponen yang terlalu tipis atau tidak memiliki dukungan yang memadai dapat menghasilkan pembacaan yang tidak representatif.
Geometri
Permukaan melengkung, area sempit, sudut tertentu, atau lokasi yang sulit dijangkau dapat memengaruhi pemilihan metode dan probe.
Kalibrasi Material
Hubungan antara respons pengujian dan nilai kekerasan dapat dipengaruhi oleh jenis material. Oleh sebab itu, kalibrasi harus sesuai dengan material dan kondisi pengujian.
Lokasi Pengukuran
Pada sambungan las, lokasi pengukuran sangat penting. Pengukuran pada weld metal, HAZ, dan base metal dapat menghasilkan nilai berbeda karena masing-masing area mengalami kondisi metalurgi yang berbeda.
7. Kesimpulan
Uji kekerasan sambungan las pipa migas merupakan salah satu bagian penting dalam evaluasi kualitas material dan sambungan, terutama ketika diperlukan informasi mengenai distribusi kekerasan pada weld metal, HAZ, dan base metal.
Untuk pengujian pada penampang sambungan las, metode Vickers memiliki peran penting dan terkait langsung dengan ISO 9015-1 serta ISO 9015-2. ISO 9015-1 mencakup pengujian pada penampang melintang sambungan las dengan beban Vickers yang secara normal mencakup HV5 dan HV10, sedangkan ISO 9015-2 digunakan untuk microhardness pada sambungan dengan gradien kekerasan tinggi.
Untuk kebutuhan pengukuran portabel, metode UCI dan Leeb dapat menjadi alternatif apabila kondisi benda uji dan persyaratan metode memungkinkan. UCI sesuai untuk kebutuhan pengukuran lokal dengan jejak indentasi kecil, sedangkan Leeb dapat digunakan untuk pemeriksaan dinamis pada komponen yang memenuhi persyaratan pengujian.
Dalam pemilihan instrumen, NOVOTEST T-U3 dan NOVOTEST T-U2 dapat menjadi referensi untuk kebutuhan UCI. Sementara itu, NOVOTEST T-UD2 dan NOVOTEST T-UD3 dapat dipertimbangkan ketika dibutuhkan kombinasi metode UCI dan Leeb.
Yang paling penting, pemilihan metode dan alat tidak boleh hanya berdasarkan kemudahan penggunaan. Standar pengujian, material, geometri, ketebalan, kondisi permukaan, lokasi pengukuran, kalibrasi, serta kriteria penerimaan harus menjadi dasar utama agar hasil hardness testing dapat dipertanggungjawabkan secara teknis.