
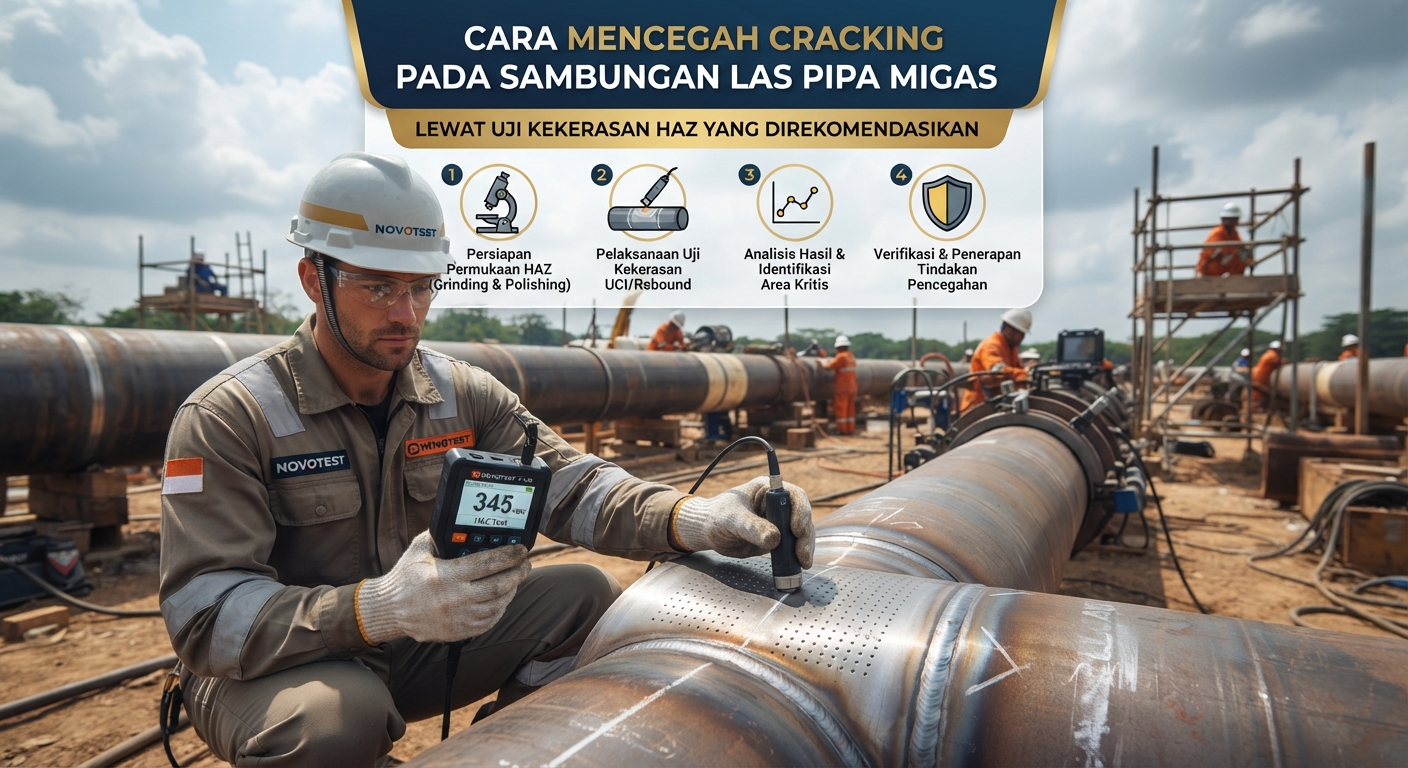
Konstruksi dan pemeliharaan jalur pipa minyak dan gas (migas) menuntut standar keselamatan serta keandalan material yang sangat tinggi. Salah satu titik kritis yang paling rentan mengalami kegagalan struktural adalah area sambungan las, khususnya pada bagian Heat-Affected Zone (HAZ). Kegagalan berupa retak atau cracking (seperti hydrogen-induced cracking atau stress corrosion cracking) sering kali bermula dari perubahan metalurgi akibat siklus panas pengelasan.
Untuk mengantisipasi risiko kegagalan ini, insinyur QA/QC dan teknisi NDT mengandalkan prosedur inspeksi yang ketat, salah satunya melalui program alat uji kekerasan. Pemantauan nilai kekerasan secara berkala membantu memastikan bahwa karakteristik mekanis sambungan las tetap berada dalam batas toleransi aman yang disyaratkan oleh kode konstruksi.
Memahami Risiko Cracking pada Heat-Affected Zone (HAZ)
HAZ adalah area material dasar (base metal) yang tidak sampai mencair selama proses pengelasan, namun sifat mikrostruktur dan mekanisnya mengalami perubahan akibat panas yang diterima. Peningkatan kekerasan yang berlebihan pada area HAZ sering kali menjadi indikator utama kerentanan terhadap getas dan keretakan dini.
Faktor-faktor utama yang memicu peningkatan kekerasan ekstrem di HAZ meliputi:
- Laju pendinginan yang terlalu cepat setelah proses pengelasan.
- Komposisi kimia baja karbon tinggi atau paduan rendah pada pipa migas.
- Parameter pengelasan yang tidak sesuai dengan Welding Procedure Specification (WPS).
- Kurangnya perlakuan panas pasca-pengelasan (Post-Weld Heat Treatment / PWHT) apabila diwajibkan oleh spesifikasi material.
Standar Acuan dalam Pengujian Kekerasan Sambungan Las
Pelaksanaan pengujian kekerasan pada sambungan las tidak dapat dilakukan secara sembarangan. Pengujian harus merujuk pada standar internasional yang diakui untuk memastikan validitas data. Beberapa standar yang sering digunakan dalam industri antara lain:
- ISO 9015-1: Mengatur pengujian kekerasan pada penampang melintang sambungan las busur logam.
- ISO 6507-1: Menetapkan metode pengujian kekerasan Vickers yang sering diaplikasikan secara presisi di laboratorium maupun lapangan menggunakan indentor intan.
- Standar Material Terkait (seperti spesifikasi pipa API): Menentukan batas maksimal nilai kekerasan (misalnya batasan nilai HV maksimum pada zona HAZ untuk mencegah retak sulfida).
| Jenis Pengujian / Metode | Karakteristik Utama | Kesesuaian Aplikasi Lapangan |
|---|---|---|
| Vickers Makro / Mikro (Laboratorium) | Akurasi sangat tinggi, menggunakan bench hardness testers pada sampel potong (coupon). | Kualifikasi prosedur las (PQR) dan investigasi kegagalan metalurgi. |
| Portable Hardness Testing (UCI / Leeb) | Memungkinkan pengujian non-destruktif langsung di struktur aktual tanpa merusak komponen. | Inspeksi jalur pipa migas in-situ, fabrikasi lapangan, dan area dengan akses terbatas. |
Prosedur Evaluasi Kekerasan HAZ untuk Pencegahan Retak
Untuk mendapatkan hasil yang representatif dalam mendeteksi potensi cracking, rangkaian pengujian harus mengikuti tahapan sistematis berikut:
1. Persiapan Permukaan Objek Uji
Permukaan pada area las, logam induk, dan zona HAZ harus dibersihkan dari kerak, cat, atau kotoran. Permukaan harus dibuat halus dan rata agar indentor alat uji dapat bekerja secara optimal tanpa distorsi pembacaan.
2. Penentuan Pola Titik Indentasi
Berdasarkan standar pengujian las, pola penekanan dibuat melintasi penampang las mulai dari logam induk (base metal), melewati HAZ, menuju ke logam las (weld metal) guna memetakan profil distribusi kekerasan secara akurat.
3. Pelaksanaan Pengujian dan Verifikasi Instrumen
Gunakan instrumen ukur yang telah dikalibrasi. Pastikan beban uji dan metode konversi (jika diperlukan) disesuaikan dengan jenis material pipa migas yang diinspeksi.
4. Analisis dan Interpretasi Hasil terhadap Acceptance Criteria
Nilai kekerasan yang diperoleh pada HAZ harus dievaluasi terhadap batas maksimal yang diizinkan dalam standar atau spesifikasi proyek. Lonjakan nilai kekerasan yang drastis menandakan perlunya peninjauan ulang parameter pengelasan atau penerapan PWHT.
Strategi Mitigasi untuk Mencegah Kegagalan Sambungan Las
Selain melakukan uji kekerasan secara berkala guna mendeteksi dini area berisiko tinggi, pencegahan cracking pada pipa migas harus didukung oleh langkah-langkah preventif menyeluruh:
- Kontrol Temperatur Pemanasan Awal (Preheat): Mengurangi laju pendinginan dan meminimalkan pembentukan struktur mikro yang getas.
- Pengelolaan Konsumsi Bahan Tambah: Menjaga elektroda las bebas dari kelembapan untuk mencegah kontaminasi hidrogen.
- Optimasi Parameter Pengelasan: Mengatur besar masukan panas (heat input) agar sesuai dengan ketebalan dan jenis material pipa.
Kesimpulan
Pengujian kekerasan pada area Heat-Affected Zone (HAZ) merupakan langkah preventif yang krusial dalam menjaga integritas struktural sambungan las pipa migas. Dengan memadukan pemahaman standar teknis yang akurat serta pemilihan instrumen alat uji kekerasan yang tepat, potensi kegagalan dan risiko cracking dapat diminimalkan secara signifikan.
Untuk memperdalam wawasan seputar teknik pengujian material dan inspeksi industri lainnya, Anda dapat membaca artikel informatif lainnya melalui blog dropshiper.