
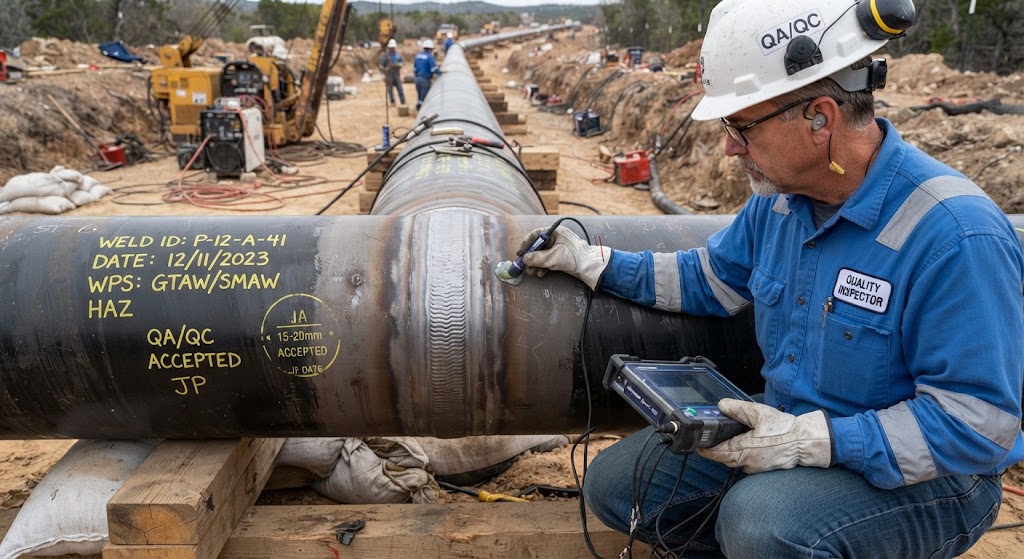
Dalam industri konstruksi dan pemeliharaan jalur pipa (pipeline), sambungan las merupakan salah satu bagian penting yang menentukan integritas dan keandalan sistem. Kegagalan pada sambungan las dapat menyebabkan kebocoran fluida bertekanan tinggi hingga kerusakan struktural yang serius.
Untuk mencegah risiko tersebut, tim Quality Assurance (QA) dan Quality Control (QC) perlu memastikan bahwa setiap sambungan las memenuhi persyaratan kualitas yang berlaku. Salah satu pemeriksaan yang dapat dilakukan adalah pengujian kekerasan pada area HAZ sambungan las pipa. Pengujian ini membantu mengidentifikasi perubahan kekerasan akibat proses pengelasan yang berpotensi memengaruhi sifat mekanis material.
Memahami Area HAZ (Heat-Affected Zone) pada Sambungan Las
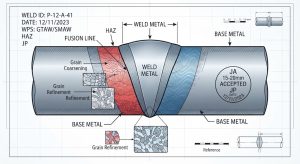
Heat-Affected Zone (HAZ) atau daerah terpengaruh panas adalah bagian dari logam induk (base metal) yang mengalami perubahan struktur mikro dan sifat mekanis akibat panas selama proses pengelasan. Meskipun area ini tidak mencair, panas yang diterimanya dapat mengubah struktur butir dan karakteristik material.
Perubahan tersebut dapat menyebabkan perbedaan tingkat kekerasan antara logam las (weld metal), HAZ, dan logam induk. Bahkan, perubahan kekerasan dapat terjadi dalam jarak yang relatif dekat di sekitar sambungan las.
Jika tidak dikendalikan dengan baik, perubahan pada area HAZ dapat meningkatkan risiko masalah metalurgi, antara lain:
- Pengerasan berlebihan: Kekerasan yang terlalu tinggi dapat meningkatkan risiko kerapuhan, terutama pada kondisi material dan lingkungan tertentu.
- Kerentanan terhadap retak: Kombinasi kekerasan tinggi, tegangan tarik, dan lingkungan korosif dapat meningkatkan risiko terjadinya retak, termasuk stress corrosion cracking atau sulfide stress cracking pada kondisi yang sesuai.
- Perubahan sifat mekanis: Siklus panas pengelasan dapat mengubah kekuatan, keuletan, dan karakteristik mekanis lokal material.
Oleh karena itu, pemeriksaan area HAZ menjadi salah satu bagian penting dalam pengendalian kualitas sambungan las.
Mengapa Pengujian Kekerasan pada HAZ Sangat Penting?
Pengujian kekerasan membantu tim QA/QC mengevaluasi perubahan kekerasan material di sekitar sambungan las. Hasilnya dapat digunakan untuk menilai apakah karakteristik material telah memenuhi persyaratan yang ditetapkan dalam spesifikasi proyek atau standar yang berlaku.
1. Mendeteksi Pengerasan Berlebihan (Excessive Hardening)
Proses pengelasan menghasilkan siklus pemanasan dan pendinginan yang dapat mengubah struktur mikro material. Pada jenis baja tertentu, pendinginan yang cepat dapat membentuk struktur martensit yang memiliki kekerasan tinggi.
Jika kekerasan pada area HAZ terlalu tinggi, material dapat menjadi lebih rentan terhadap retak dalam kondisi tertentu. Pengujian kekerasan membantu mengidentifikasi kondisi tersebut dengan membandingkan hasil pengukuran terhadap batas yang ditetapkan dalam standar atau spesifikasi proyek.
2. Mengevaluasi Prosedur Pengelasan (WPS)
Welding Procedure Specification (WPS) merupakan dokumen yang memuat ketentuan dan parameter pengelasan yang harus diikuti.
Hasil pengujian kekerasan dapat digunakan sebagai salah satu indikator untuk mengevaluasi apakah prosedur pengelasan menghasilkan karakteristik material yang sesuai dengan persyaratan.
Apabila ditemukan nilai kekerasan yang tidak memenuhi kriteria, tim teknis perlu mengevaluasi faktor-faktor yang memengaruhinya, seperti parameter pengelasan, kebutuhan pemanasan awal (preheating), dan perlakuan panas setelah pengelasan (Post-Weld Heat Treatment atau PWHT).
Namun, pengujian kekerasan saja tidak cukup untuk membuktikan bahwa seluruh parameter WPS telah terpenuhi. Evaluasi harus dilakukan bersama hasil pemeriksaan dan pengujian lain yang dipersyaratkan.
3. Memastikan Kesesuaian terhadap Standar dan Persyaratan Proyek
Sambungan las pada industri minyak dan gas, pembangkit listrik, serta fasilitas proses harus memenuhi persyaratan teknis yang sesuai dengan material dan kondisi operasinya.
Pada aplikasi yang melibatkan hidrogen sulfida (H2S), misalnya, pengendalian kekerasan dapat menjadi salah satu persyaratan untuk mengurangi risiko sulfide stress cracking (SSC).
Batas kekerasan yang diperbolehkan tidak selalu sama untuk setiap material dan aplikasi. Oleh sebab itu, tim QA/QC harus mengacu pada standar, kode konstruksi, dan spesifikasi proyek yang relevan sebelum menentukan kriteria penerimaan hasil pengujian.
Standar Acuan dalam Pengujian Kekerasan Sambungan Las
Pengujian kekerasan pada sambungan las harus dilakukan menggunakan metode yang sesuai dengan tujuan pemeriksaan, jenis material, dan persyaratan teknis proyek.
Beberapa standar yang dapat dijadikan acuan, sesuai ruang lingkup penerapannya, meliputi:
- ISO 9015-1: Mengatur pengujian kekerasan pada sambungan las logam melalui pengujian destruktif, khususnya pengukuran kekerasan pada sambungan las busur.
- ISO 9015-2: Membahas pengujian kekerasan mikro pada sambungan las, terutama untuk mengevaluasi variasi kekerasan pada area yang relatif kecil.
- ASTM A1038: Mencakup metode pengujian kekerasan portabel menggunakan prinsip Ultrasonic Contact Impedance (UCI).
Perlu diperhatikan bahwa ketiga standar tersebut memiliki ruang lingkup yang berbeda. ISO 9015-1 dan ISO 9015-2 digunakan untuk pengujian pada spesimen sambungan las, sedangkan ASTM A1038 membahas metode pengukuran kekerasan portabel. Pemilihan standar harus disesuaikan dengan metode pengujian dan persyaratan proyek.
Aspek Penting dalam Pengujian Kekerasan HAZ
| Aspek Pengujian | Keterangan Teknis QA/QC |
|---|---|
| Area pengujian | Logam las, garis fusi (fusion line), HAZ, dan logam induk. |
| Metode pengujian | Metode Vickers untuk pengujian laboratorium atau metode portabel yang sesuai dengan kebutuhan inspeksi. |
| Persiapan permukaan | Permukaan harus memenuhi persyaratan metode pengujian agar hasil pengukuran dapat diandalkan. |
| Kriteria penerimaan | Mengacu pada standar, kode konstruksi, material, dan spesifikasi proyek yang berlaku. |
Pemilihan Metode dan Instrumen Pengujian di Lapangan
Pada inspeksi jalur pipa yang telah terpasang atau struktur fabrikasi berukuran besar, pengambilan spesimen untuk pengujian laboratorium dapat memerlukan waktu, biaya, dan prosedur tambahan. Dalam kondisi tersebut, alat uji kekerasan portabel dapat menjadi pilihan untuk pemeriksaan langsung di lapangan.
Penggunaan alat portabel memungkinkan teknisi melakukan pengukuran pada lokasi yang sulit dipindahkan ke laboratorium. Namun, pemilihan alat harus mempertimbangkan metode pengujian, kondisi permukaan, bentuk komponen, serta ukuran area HAZ yang akan diperiksa.
Salah satu pilihan instrumen untuk pengujian kekerasan portabel adalah Hardness Tester Portabel MH180. Alat ini dapat dipertimbangkan untuk kebutuhan pengukuran kekerasan material di lapangan, dengan tetap memperhatikan kesesuaian metode dan persyaratan inspeksi.
Untuk membandingkan pilihan instrumen lainnya, tim QA/QC juga dapat melihat kategori alat uji kekerasan (hardness tester) di Dropshiper.co.id.
Catatan teknis: Penggunaan alat portabel tidak otomatis menjamin bahwa pengukuran telah memenuhi persyaratan pengujian HAZ. Area HAZ dapat memiliki perubahan kekerasan dalam jarak yang sangat dekat, sehingga ukuran area pengujian, jenis probe, kondisi permukaan, dan metode pengukuran harus diperhatikan. Untuk pemeriksaan dengan resolusi tinggi, pengujian mikro Vickers pada penampang sambungan las dapat lebih sesuai.
Kesalahan yang Perlu Dihindari dalam Pengujian Kekerasan HAZ
Agar hasil pengujian dapat diandalkan dan dipertanggungjawabkan secara teknis, tim inspeksi perlu menghindari beberapa kesalahan berikut.
1. Persiapan Permukaan yang Tidak Memadai
Permukaan yang kasar, berkarat, teroksidasi, atau masih tertutup lapisan pelindung dapat memengaruhi hasil pengukuran. Oleh karena itu, permukaan perlu dipersiapkan sesuai dengan persyaratan metode dan instrumen yang digunakan.
2. Penempatan Titik Uji yang Tidak Tepat
Titik pengujian harus ditempatkan sesuai dengan rencana inspeksi dan ukuran area yang diperiksa. Jarak antarbekas indentasi maupun jarak dari tepi harus mengikuti ketentuan metode pengujian yang digunakan.
Pada area HAZ yang sempit, penempatan titik uji perlu direncanakan dengan cermat agar pengukuran benar-benar mewakili area yang ingin dievaluasi.
3. Mengabaikan Kesesuaian Skala Kekerasan
Hasil pengukuran dapat dinyatakan dalam skala seperti HV, HB, HRC, atau HL, bergantung pada metode dan instrumen yang digunakan.
Jika diperlukan konversi antarskala, gunakan tabel atau acuan konversi yang sesuai dengan jenis material dan standar yang berlaku. Nilai hasil konversi tidak selalu setara dengan pengukuran langsung, sehingga penggunaannya harus memperhatikan batasan teknis yang relevan.
Kesimpulan
Pengujian kekerasan pada area HAZ sambungan las pipa industri merupakan salah satu langkah penting dalam pengendalian kualitas dan evaluasi integritas sambungan. Pengujian ini membantu mengidentifikasi perubahan kekerasan akibat proses pengelasan yang berpotensi memengaruhi sifat mekanis material.
Agar hasilnya dapat digunakan sebagai dasar evaluasi, tim QA/QC perlu memilih metode pengujian yang sesuai, mempersiapkan permukaan dengan benar, menentukan titik pengukuran secara tepat, serta mengacu pada standar dan kriteria penerimaan yang berlaku.
Dengan prosedur inspeksi yang tepat dan penggunaan instrumen yang sesuai, pengujian kekerasan dapat mendukung upaya menjaga kualitas sambungan las serta mengurangi risiko kegagalan pada sistem perpipaan industri.