
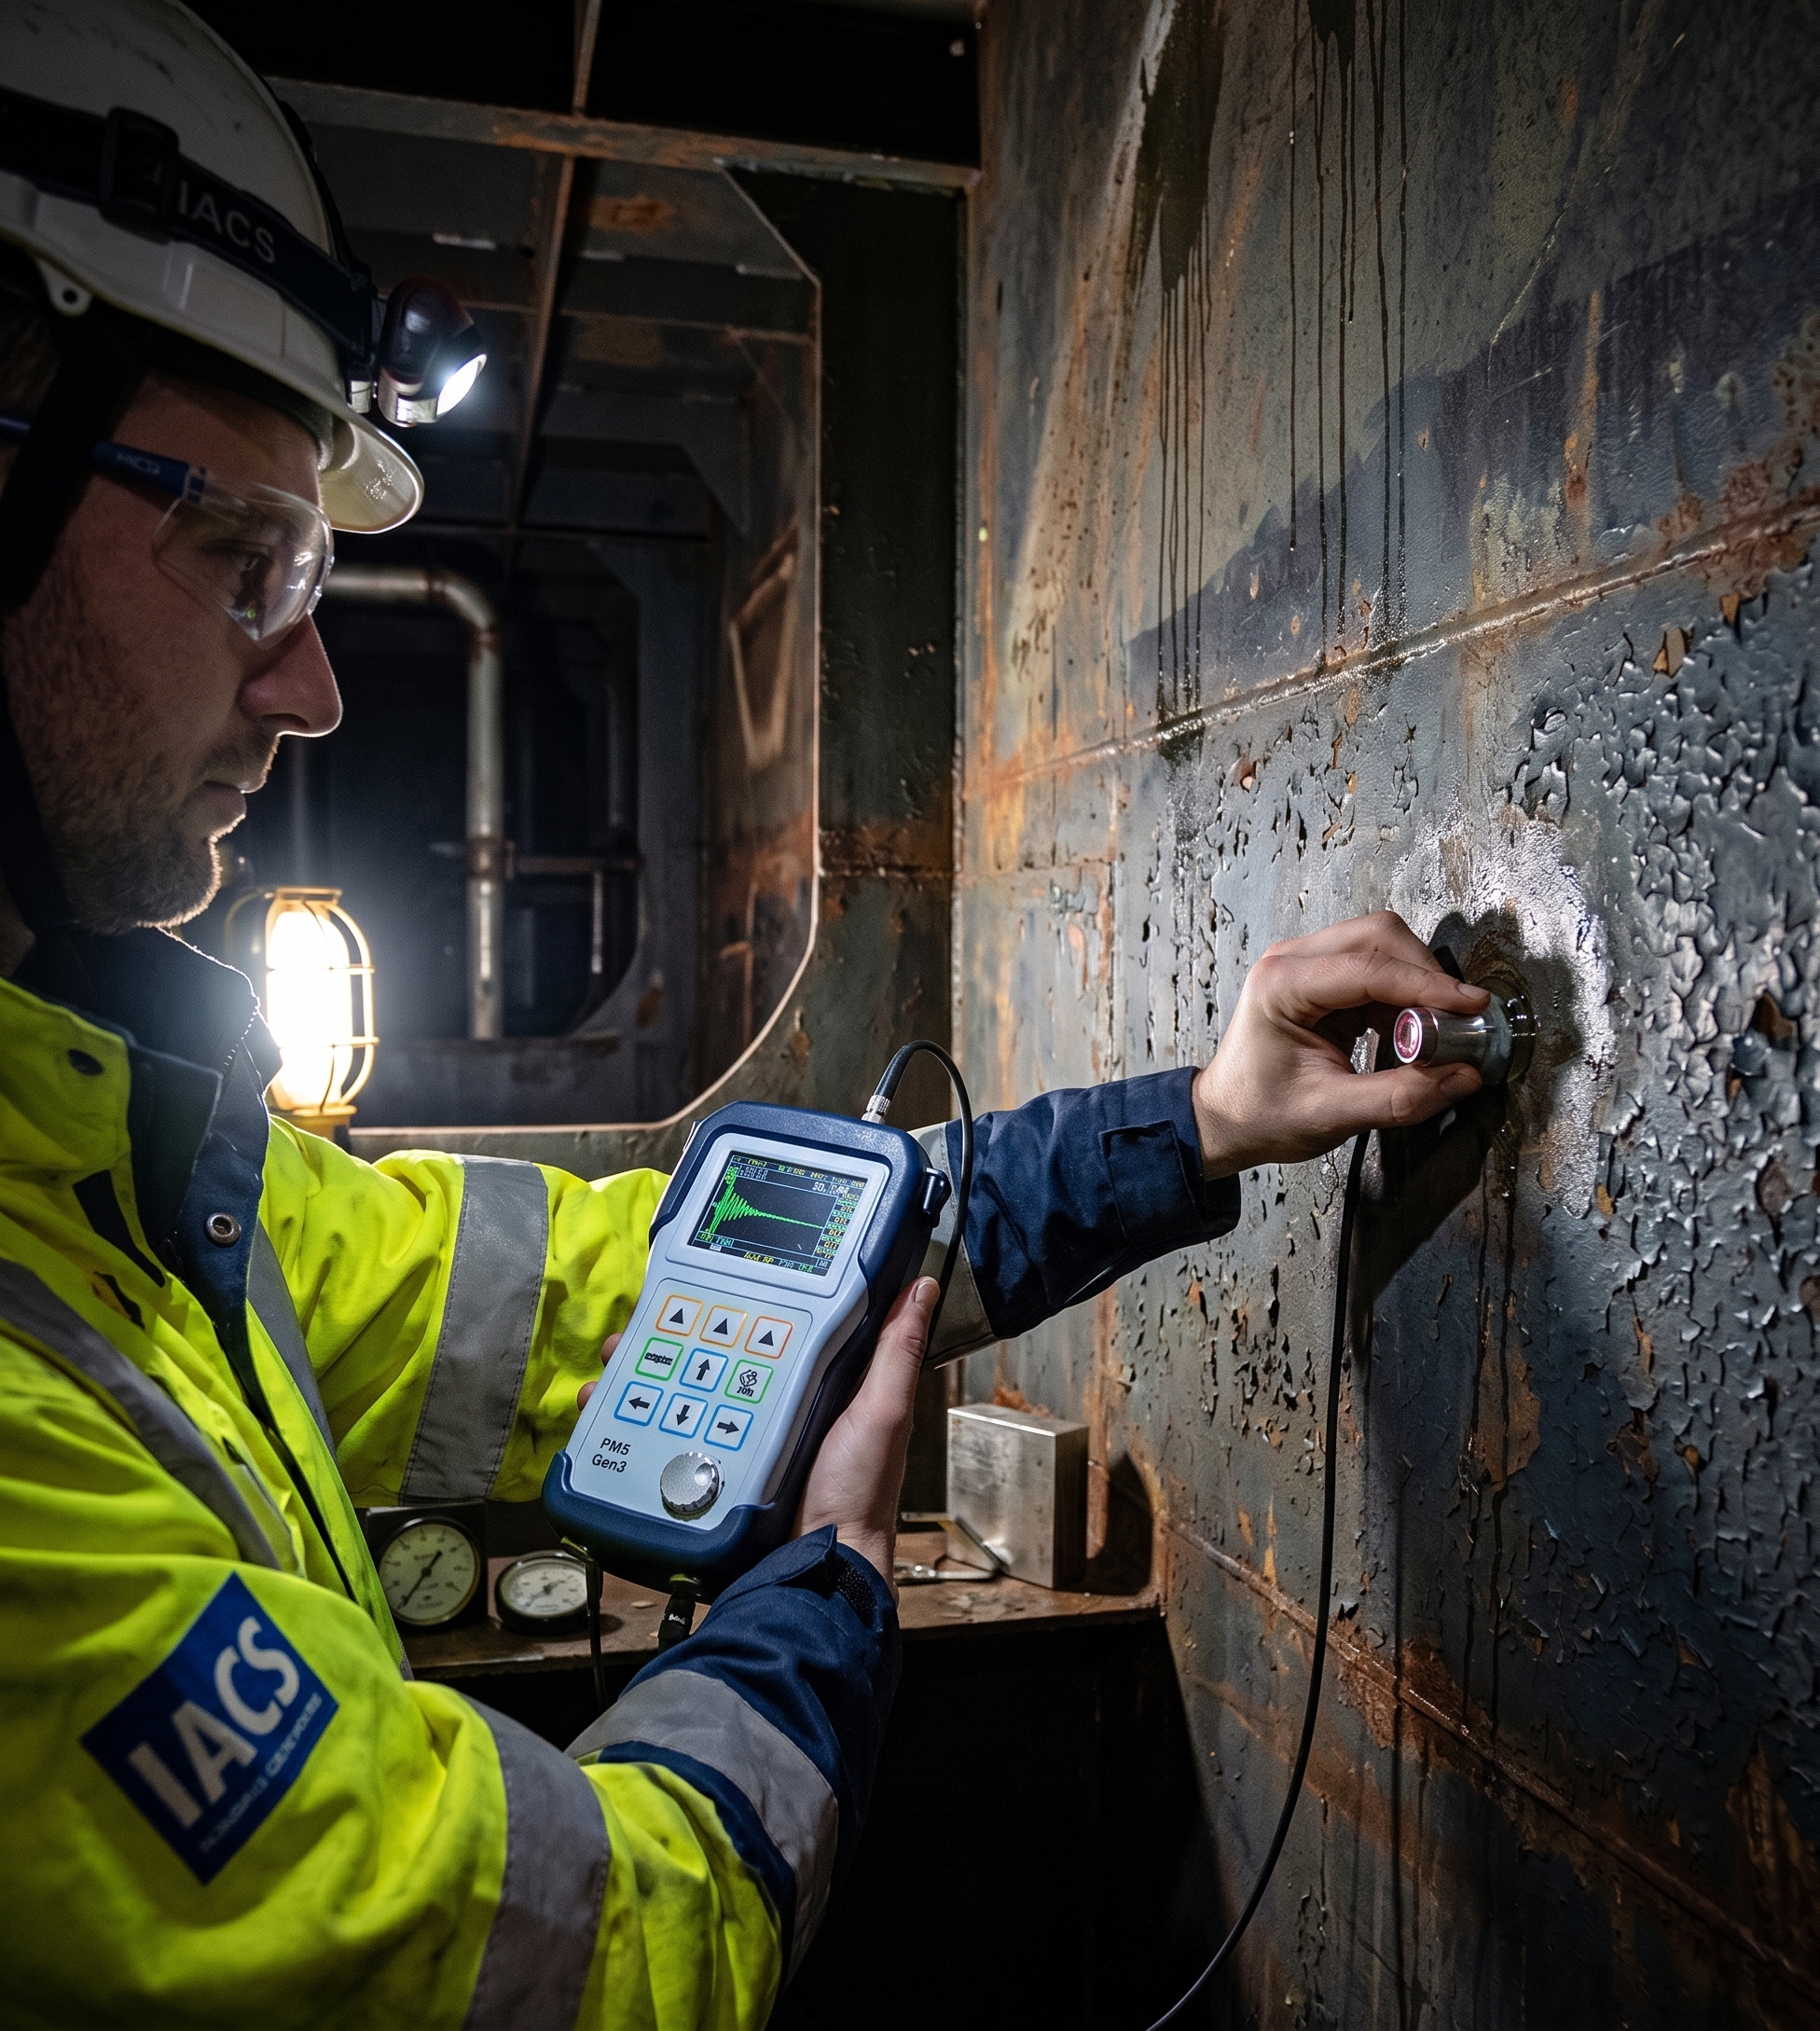
Metode Pengukuran Sisa Ketebalan Lambung Kapal (Hull Plate Thickness Gauging) di Industri Maritim
Pengukuran sisa ketebalan pelat lambung kapal merupakan bagian penting dalam inspeksi Non-Destructive Testing (NDT). Dengan menggunakan alat pengukur ketebalan ultrasonik, teknisi dapat mengevaluasi ketebalan material dari satu sisi tanpa harus membongkar atau memotong struktur yang diperiksa, selama kondisi pengujian memungkinkan.
Pada kapal yang beroperasi selama bertahun-tahun, ketebalan pelat dapat berkurang akibat korosi, erosi, dan degradasi material. Kehilangan ketebalan tersebut dapat terjadi secara merata maupun lokal. Karena itu, inspeksi perlu mencakup area yang berisiko mengalami penipisan serta titik tambahan jika ditemukan indikasi korosi setempat.
Data hull plate thickness gauging membantu tim inspeksi membandingkan ketebalan aktual dengan ketebalan nominal, hasil pengukuran sebelumnya, dan kriteria evaluasi yang berlaku. Hasilnya dapat digunakan untuk menentukan kebutuhan pemeriksaan lanjutan, perbaikan, atau penggantian pelat berdasarkan evaluasi teknis yang sesuai.
Mengapa Sisa Ketebalan Lambung Kapal Harus Diukur?
Pelat lambung kapal terus terpapar air laut, kelembapan, dan kondisi operasional yang dapat mempercepat korosi. Jika tidak dikendalikan, kehilangan material dapat mengurangi ketebalan dinding dan memengaruhi integritas struktur.
Inspeksi visual berguna untuk menemukan karat, kerusakan coating, dan indikasi korosi pada permukaan. Namun, pemeriksaan visual saja tidak dapat menentukan ketebalan sisa secara kuantitatif. Pengukuran ultrasonik memberikan informasi tambahan mengenai ketebalan aktual material pada titik yang diperiksa.
ASTM E797/E797M membahas praktik pengukuran ketebalan menggunakan metode manual ultrasonic pulse-echo contact. Metode tersebut dapat digunakan untuk mengukur ketebalan material dari satu sisi benda uji, termasuk pada aplikasi tertentu yang melibatkan penipisan akibat korosi atau erosi. Penerapannya harus memperhatikan ruang lingkup standar, karakteristik material, dan kondisi pengujian.
Dalam evaluasi korosi, terdapat beberapa istilah yang perlu dibedakan:
- Corrosion allowance: tambahan ketebalan yang diperhitungkan dalam desain untuk mengantisipasi kehilangan material akibat korosi selama masa penggunaan yang direncanakan.
- Thickness loss: kehilangan ketebalan aktual dibandingkan dengan ketebalan acuan yang relevan.
- Remaining thickness: ketebalan material yang masih tersisa berdasarkan hasil pengukuran.
- Minimum allowable thickness: batas ketebalan minimum yang ditetapkan berdasarkan kriteria desain, evaluasi teknis, atau persyaratan klasifikasi yang berlaku.
Keputusan mengenai kelayakan pelat tidak cukup hanya dengan membandingkan hasil pengukuran terhadap ketebalan nominal. Evaluasi harus mempertimbangkan kriteria penerimaan yang sesuai dengan jenis kapal, lokasi struktur, dan persyaratan survei yang berlaku.
Prinsip Kerja PM5 Gen3 Alat Pengukur Ketebalan Ultrasonik
PM5 Gen3 Alat Pengukur Ketebalan Ultrasonik merupakan instrumen yang dapat dipertimbangkan untuk aplikasi pengukuran ketebalan material. Prinsip dasar pengukuran ultrasonik menggunakan waktu tempuh gelombang suara di dalam material untuk menentukan jarak antara permukaan pengukuran dan batas pantul yang relevan.
Pada metode pulse-echo, probe mengirimkan pulsa ultrasonik ke dalam material. Pulsa tersebut dipantulkan oleh batas material, kemudian gema diterima kembali oleh probe. Instrumen menggunakan informasi waktu tempuh dan kecepatan suara material untuk menghitung ketebalan.
Hubungan dasar pengukuran pulse-echo dapat dinyatakan sebagai berikut:
t = (V × Δt) / 2
- t: ketebalan material.
- V: kecepatan rambat suara dalam material.
- Δt: waktu tempuh pulsa pergi-pulang yang digunakan dalam perhitungan.
Faktor pembagi dua digunakan karena gelombang menempuh perjalanan menuju batas pantul dan kembali ke probe. Perhitungan tersebut mengasumsikan bahwa jalur rambat, kecepatan suara, dan gema yang dipilih sesuai dengan konfigurasi pengukuran.
PM5 Gen3 memiliki fitur pengukuran yang perlu disesuaikan dengan kebutuhan aplikasi dan konfigurasi instrumen. Fitur seperti tampilan A-scan dapat membantu operator mengevaluasi bentuk gelombang serta posisi gema, sedangkan pemilihan mode pengukuran bergantung pada jenis probe, material, dan kondisi permukaan.
Untuk pekerjaan inspeksi, operator tidak cukup hanya membaca angka ketebalan. Kualitas sinyal, kestabilan pembacaan, dan kesesuaian gema dengan metode yang digunakan juga perlu diperiksa sebelum hasil dicatat.
Tahapan Hull Plate Thickness Gauging dengan PM5 Gen3
1. Menentukan Titik Pengukuran
Tentukan lokasi pengukuran berdasarkan rencana inspeksi, gambar struktur, riwayat pengukuran, dan indikasi korosi yang ditemukan selama pemeriksaan awal. Area seperti bottom shell, side shell, bilge, dan bagian struktur lain dapat menjadi fokus sesuai kondisi kapal serta persyaratan survei.
Jika ditemukan indikasi pitting corrosion atau penipisan lokal, pengukuran tambahan diperlukan sesuai prosedur agar cakupan kehilangan ketebalan dapat dievaluasi dengan lebih baik. Jumlah dan posisi titik pengukuran sebaiknya mengikuti rencana inspeksi, bukan hanya berdasarkan kemudahan akses.
2. Menyiapkan Permukaan
Bersihkan permukaan dari karat lepas, kotoran, marine growth, dan kontaminan yang dapat mengganggu kontak probe. Kondisi permukaan memengaruhi kopling ultrasonik dan kualitas sinyal yang diterima.
Apabila permukaan masih memiliki lapisan cat atau coating, pastikan terlebih dahulu apakah konfigurasi instrumen mendukung pengukuran melalui lapisan tersebut. Jangan menganggap seluruh jenis coating dapat diabaikan tanpa verifikasi terhadap metode dan probe yang digunakan.
3. Memverifikasi Kalibrasi dan Konfigurasi
Sebelum pengukuran, verifikasi respons instrumen menggunakan blok referensi atau standar ketebalan yang sesuai. Atur kecepatan suara berdasarkan material yang diperiksa dan lakukan pengaturan instrumen sesuai petunjuk produsen.
Periksa kondisi probe, kabel, konektor, serta couplant. Untuk pekerjaan NDT yang memerlukan ketertelusuran, dokumentasikan identitas instrumen, probe, referensi yang digunakan, dan hasil verifikasi sesuai prosedur mutu yang berlaku.
ISO 16809:2025 menjelaskan prinsip penentuan ketebalan material logam maupun nonlogam menggunakan teknik kontak atau imersi berdasarkan waktu tempuh pulsa ultrasonik.
Sementara itu, ISO 16831:2025 menetapkan metode pengujian dan kriteria penerimaan untuk verifikasi kinerja peralatan pengukur ketebalan ultrasonik. Standar ini memiliki ruang lingkup frekuensi 0,5–15 MHz, sehingga penerapannya harus diperiksa terhadap konfigurasi peralatan yang digunakan.
4. Mengaplikasikan Couplant
Aplikasikan couplant yang sesuai untuk membantu meneruskan gelombang ultrasonik antara probe dan permukaan material. Couplant mengurangi pengaruh celah udara yang dapat menghambat transmisi gelombang.
Tempatkan probe secara stabil dan dengan orientasi yang sesuai terhadap permukaan. Jika permukaan kasar, melengkung, atau tidak rata akibat korosi, pastikan respons sinyal memadai sebelum menerima pembacaan.
5. Membaca dan Merekam Nilai Ketebalan
Setelah pembacaan stabil, periksa nilai ketebalan dan evaluasi A-scan jika tersedia serta diperlukan oleh prosedur pemeriksaan. Pastikan gema yang digunakan sesuai dengan konfigurasi pengukuran dan tidak berasal dari indikasi sinyal yang keliru.
Catat nilai ketebalan bersama lokasi pengukuran, tanggal pemeriksaan, identitas pelat, kondisi permukaan, jenis probe, dan konfigurasi instrumen. Dokumentasi tersebut membantu proses evaluasi dan perbandingan data antarperiode.
Fitur penyimpanan data pada instrumen dapat mendukung dokumentasi inspeksi, tetapi kapasitas penyimpanan, jenis data yang dapat direkam, dan opsi transfer data perlu dikonfirmasi melalui datasheet serta konfigurasi unit yang digunakan.
6. Mengevaluasi Hasil Pengukuran
Bandingkan hasil pengukuran dengan ketebalan nominal, data inspeksi sebelumnya, dan kriteria penerimaan yang berlaku. Jika ditemukan penipisan signifikan atau variasi lokal yang mencurigakan, lakukan pengukuran tambahan untuk memetakan area terdampak.
Keputusan mengenai perbaikan atau penggantian pelat harus didasarkan pada evaluasi teknis yang sesuai. Angka yang ditampilkan oleh instrumen merupakan data pengukuran, bukan keputusan otomatis mengenai kelayakan struktur kapal.
Standar dan Acuan Pengukuran Ketebalan Lambung Kapal
Pengukuran ketebalan lambung kapal perlu mempertimbangkan standar metode ultrasonik, verifikasi peralatan, dan persyaratan survei kapal. Masing-masing acuan memiliki fungsi berbeda dan tidak dapat saling menggantikan.
| Acuan | Fokus | Relevansi |
|---|---|---|
| ASTM E797/E797M | Praktik pengukuran ketebalan dengan metode manual pulse-echo kontak. | Acuan metode pengukuran ultrasonik sesuai ruang lingkup dan edisi yang berlaku. |
| ISO 16809:2025 | Prinsip penentuan ketebalan material menggunakan ultrasonik. | Rujukan teknik pengukuran berdasarkan waktu tempuh pulsa. |
| ISO 16831:2025 | Verifikasi kinerja peralatan pengukur ketebalan ultrasonik. | Rujukan pengujian peralatan dalam ruang lingkup standar. |
| IACS Recommendation 77 | Panduan pengendalian proses pengukuran ketebalan dalam survei kapal. | Acuan pendukung pengendalian proses pemeriksaan. |
| IACS PR 19 | Persyaratan prosedural untuk pengukuran ketebalan. | Acuan prosedural sesuai ruang lingkup dan revisi yang berlaku. |
ASTM E797/E797M, ISO 16809:2025, dan ISO 16831:2025 berkaitan dengan metode atau verifikasi pengukuran ultrasonik. Sementara itu, dokumen IACS berkaitan dengan pengendalian prosedur pengukuran dan survei kapal dalam ruang lingkup penerapannya.
Penggunaan alat pengukur ketebalan ultrasonik tidak menggantikan persyaratan badan klasifikasi, prosedur survei, maupun evaluasi teknis yang diperlukan untuk menentukan kondisi struktur kapal. Pastikan edisi dokumen dan persyaratan yang digunakan sesuai dengan pekerjaan inspeksi yang dilaksanakan.
Perbandingan Metode Pemeriksaan Ketebalan Lambung Kapal
Pemilihan metode pemeriksaan bergantung pada tujuan inspeksi, akses ke material, kondisi permukaan, dan jenis informasi yang dibutuhkan.
| Metode | Kebutuhan akses | Informasi yang diperoleh | Pertimbangan |
|---|---|---|---|
| Ultrasonic thickness gauging | Umumnya satu sisi. | Ketebalan material pada titik pengukuran. | Memerlukan kopling dan sinyal yang dapat dievaluasi. |
| Pengukuran mekanis langsung | Memerlukan akses fisik yang sesuai. | Dimensi yang dapat dijangkau secara langsung. | Dapat terbatas pada struktur yang sudah terpasang. |
| Radiografi industri | Bergantung pada geometri dan konfigurasi pemeriksaan. | Informasi radiografis mengenai kondisi internal tertentu. | Memerlukan prosedur dan pengendalian keselamatan radiasi. |
| Inspeksi visual | Memerlukan akses pandang ke permukaan. | Kondisi permukaan dan indikasi visual. | Tidak memberikan nilai ketebalan aktual secara langsung. |
Pengukuran ultrasonik menawarkan keunggulan berupa akses dari satu sisi dan kemampuan mengukur ketebalan tanpa merusak material. Namun, keandalan hasil tetap bergantung pada kondisi pengujian, konfigurasi instrumen, dan kompetensi operator.
Fitur PM5 Gen3 untuk Inspeksi Ketebalan
PM5 Gen3 dapat dipertimbangkan untuk pekerjaan pengukuran ketebalan yang membutuhkan penyesuaian konfigurasi dan evaluasi sinyal. Sebelum menentukan kesesuaian instrumen untuk inspeksi lambung kapal, periksa fitur dan spesifikasi pada datasheet resmi unit yang akan digunakan.
- Tampilan A-scan: membantu operator mengevaluasi bentuk dan posisi gema ultrasonik jika fitur tersebut tersedia pada konfigurasi unit.
- Mode pengukuran: pemilihan mode harus disesuaikan dengan jenis probe, material, dan kondisi pengujian.
- Pilihan probe: karakteristik probe perlu disesuaikan dengan rentang ketebalan, geometri, dan kondisi permukaan material.
- Penyimpanan data: kapasitas serta jenis data yang dapat direkam perlu dipastikan berdasarkan spesifikasi konfigurasi yang dibeli.
- Proteksi instrumen: periksa rating proteksi housing dan batas kondisi penggunaan sebelum instrumen dipakai di lingkungan maritim.
Spesifikasi seperti rentang frekuensi probe, kapasitas penyimpanan, kemampuan pengukuran melalui coating, dan tingkat proteksi lingkungan harus merujuk pada dokumentasi produsen. Jangan menganggap suatu fitur tersedia pada semua konfigurasi tanpa pemeriksaan lebih lanjut.
Kemampuan pengukuran melalui coating, apabila tersedia, juga tidak menjamin bahwa semua jenis cat atau lapisan dapat diabaikan. Operator perlu memastikan mode, probe, dan prosedur yang digunakan mampu memberikan nilai ketebalan substrat yang relevan.
Aplikasi di Industri Maritim dan Industri Lain
Dalam inspeksi kapal, alat pengukur ketebalan ultrasonik dapat digunakan untuk mengevaluasi ketebalan pelat side shell, bottom shell, deck, dan komponen struktur logam lain yang termasuk dalam rencana pemeriksaan.
Pada kapal tanker dan kapal kargo, pengukuran dapat membantu mengidentifikasi variasi ketebalan di area yang dicurigai mengalami korosi. Apabila ditemukan penipisan lokal, teknisi dapat melakukan pengukuran tambahan untuk menentukan cakupan area yang terdampak sesuai prosedur inspeksi.
Prinsip pengukuran ultrasonik juga diterapkan pada tangki, pressure vessel, pipa, dan struktur baja. Meskipun prinsip dasarnya serupa, pemilihan probe, konfigurasi pengukuran, serta kriteria evaluasi dapat berbeda menurut jenis komponen dan tujuan pemeriksaan.
Faktor yang Memengaruhi Akurasi Pengukuran
Akurasi pengukuran ultrasonik tidak hanya ditentukan oleh resolusi instrumen. Sejumlah faktor berikut perlu dikendalikan selama inspeksi:
- Kecepatan suara material: pengaturan yang tidak sesuai dapat menyebabkan kesalahan perhitungan ketebalan.
- Kondisi permukaan: karat, kekasaran, kontaminan, dan coating dapat memengaruhi kopling atau interpretasi gema.
- Pemilihan probe: karakteristik probe harus sesuai dengan material dan rentang ketebalan target.
- Temperatur: perubahan temperatur dapat memengaruhi kecepatan suara dan respons probe.
- Geometri material: permukaan melengkung atau tidak sejajar dapat memengaruhi kualitas pembacaan.
- Korosi lokal: pitting dan permukaan belakang yang tidak rata dapat menghasilkan variasi pembacaan antartitik.
- Teknik operator: posisi probe, tekanan kontak, dan pemilihan gema dapat memengaruhi hasil.
Jika pembacaan tidak stabil atau bentuk gelombang tidak menunjukkan gema yang meyakinkan, periksa kembali kondisi permukaan, kopling, probe, dan konfigurasi instrumen. Lakukan pengukuran tambahan sesuai prosedur sebelum menggunakan hasil sebagai dasar evaluasi.
Integrasi Data Thickness Gauging dalam Program NDT
Data ketebalan sebaiknya disimpan bersama informasi lokasi dan riwayat inspeksi. Tim QA/QC dapat mencatat identitas kapal, identitas pelat, titik pengukuran, tanggal pemeriksaan, kondisi permukaan, jenis probe, konfigurasi instrumen, serta hasil verifikasi yang relevan.
Data historis dapat dibandingkan untuk mengidentifikasi perubahan ketebalan antarsurvei. Jika metode dan lokasi pengukuran cukup konsisten, perbandingan tersebut dapat membantu mengenali area yang menunjukkan kecenderungan degradasi.
Perhitungan laju korosi memerlukan data yang memadai, periode pengukuran yang diketahui, serta pertimbangan terhadap ketidakpastian pengukuran. Penentuan umur sisa atau kelayakan struktur harus mengikuti metode evaluasi yang sesuai dan tidak boleh hanya didasarkan pada selisih dua pembacaan tanpa analisis lebih lanjut.
Kesimpulan
Pengukuran sisa ketebalan lambung kapal merupakan bagian penting dari evaluasi integritas struktur. Metode ultrasonik memungkinkan teknisi memperoleh data ketebalan dari satu sisi material tanpa merusak pelat, selama kondisi pengujian mendukung hasil yang dapat diandalkan.
PM5 Gen3 Alat Pengukur Ketebalan Ultrasonik dapat dipertimbangkan untuk aplikasi pengukuran ketebalan yang membutuhkan fleksibilitas konfigurasi dan evaluasi sinyal. Kesesuaiannya untuk inspeksi lambung kapal perlu ditentukan berdasarkan spesifikasi unit, probe, material, rentang ketebalan, dan prosedur pemeriksaan yang digunakan.
Hasil yang dapat dipertanggungjawabkan membutuhkan verifikasi instrumen, persiapan permukaan, pemilihan probe yang tepat, evaluasi sinyal, serta interpretasi data berdasarkan kriteria teknis dan persyaratan klasifikasi yang berlaku.
DROPSHIPER.CO.ID – SOLUSI ALAT UKUR & UJI DIGITAL TERLENGKAP
Standar Baru Presisi untuk Kebutuhan Industri Anda
Membutuhkan instrumen untuk pengukuran ketebalan pelat, evaluasi korosi, atau inspeksi struktur baja? Konsultasikan kebutuhan aplikasi, rentang ketebalan, pilihan probe, dan fitur analisis sinyal agar konfigurasi alat sesuai dengan prosedur inspeksi yang digunakan.
Lihat PM5 Gen3 Alat Pengukur Ketebalan Ultrasonik atau jelajahi kategori Ultrasonic Thickness Gauge untuk kebutuhan pengukuran ketebalan industri.