
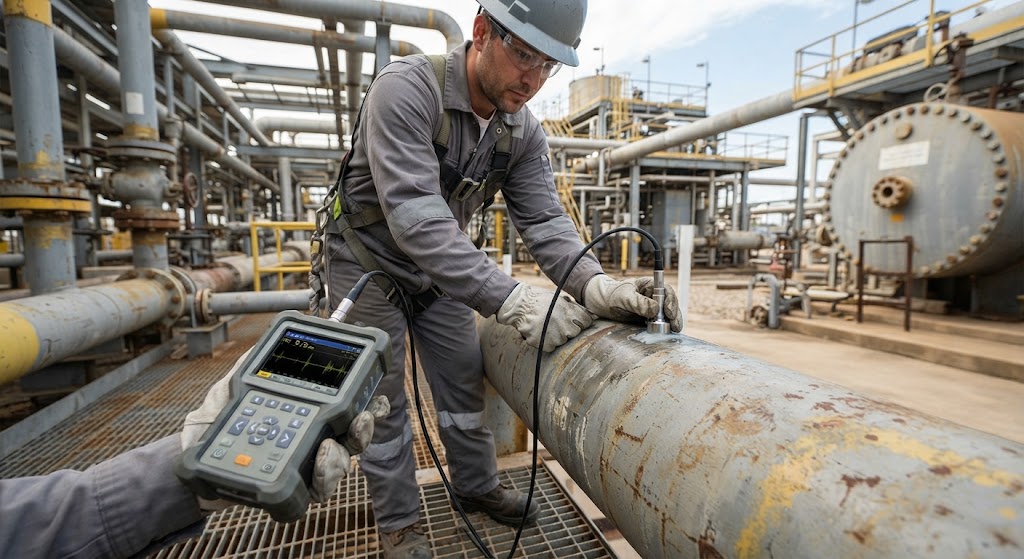
Dalam industri manufaktur, minyak dan gas, perpipaan (piping), serta konstruksi baja, pemantauan ketebalan material merupakan aspek krusial untuk memastikan integritas struktural. Pengurangan ketebalan akibat korosi, erosi, atau keausan mekanis dapat berakibat fatal jika tidak terdeteksi sejak dini. Salah satu metode pengujian tanpa merusak (Non-Destructive Testing / NDT) yang paling banyak diandalkan adalah menggunakan ultrasonic thickness gauge.
Apa Itu Ultrasonic Thickness Gauge?
Ultrasonic thickness gauge adalah instrumen ukur digital portabel yang bekerja berdasarkan prinsip gelombang suara ultrasonik untuk menentukan ketebalan suatu material, seperti baja, besi, aluminium, tembaga, kaca, hingga plastik keras, tanpa harus merusak atau memotong benda uji.
Metode ini sangat efisien karena teknisi hanya memerlukan akses dari satu sisi permukaan material saja (single-side access). Hal ini menjadi keunggulan utama ketika mengukur komponen tertutup seperti dinding pipa, tangki penyimpanan (storage tank), lambung kapal, atau bejana tekan (pressure vessel).
Prinsip Kerja Pengukuran Ultrasonik
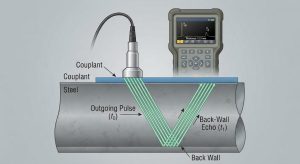
Alat ukur ketebalan ultrasonik memancarkan pulsa gelombang suara frekuensi tinggi melalui transduser (probe) ke dalam material. Gelombang suara tersebut merambat melewati material hingga memantul kembali dari permukaan batas atau dinding bagian belakang (back wall) benda uji.
Instrumen menghitung waktu tempuh gelombang suara bolak-balik di dalam material tersebut. Berdasarkan kecepatan rambat suara (sound velocity) yang telah dikalibrasi sesuai jenis material, alat secara otomatis mengkonversinya menjadi nilai ketebalan presisi tinggi.
| Parameter Teknis | Keterangan Umum |
|---|---|
| Metode Pengujian | Pulse-Echo / Echo-Echo Contact Method |
| Standar Acuan Umum | ASTM E797, ISO 16809 |
| Akses Pengukuran | Satu sisi permukaan (Single-side access) |
| Aplikasi Utama | Pipa industri, pelat logam, tangki, boiler, struktur las |
Prosedur Umum Pengukuran Ketebalan Logam
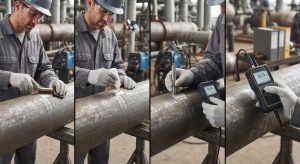
Untuk mendapatkan hasil pembacaan yang akurat dan sesuai dengan standar teknis yang berlaku, operator perlu mengikuti tahapan operasional yang sistematis:
1. Persiapan Permukaan Material
Bersihkan area pengukuran dari kotoran, kerak karat, cat yang mengelupas, atau minyak menggunakan sikat kawat atau kikir halus. Permukaan yang tidak rata atau berkarat tebal dapat mengganggu transmisi gelombang suara dari probe.
2. Aplikasi Couplant (Bahan Penghantar)
Oleskan couplant (biasanya berupa gel khusus, gliserin, atau oli ringan) pada permukaan benda uji atau ujung transduser. Couplant berfungsi menghilangkan lapisan udara di antara probe dan logam karena udara merupakan penghantar gelombang ultrasonik yang buruk.
3. Kalibrasi Kecepatan Suara
Lakukan kalibrasi alat menggunakan balok kalibrasi standar (reference test block) yang memiliki ketebalan terverifikasi dan jenis material yang sama dengan objek yang akan diuji.
4. Penempatan Probe dan Pengambilan Data
Letakkan transduser secara tegak lurus dan tekan dengan stabil pada titik uji. Catat nilai ketebalan yang muncul pada layar digital setelah pembacaan stabil. Ulangi pengukuran pada beberapa titik di sekitar area tersebut untuk mendeteksi potensi penipisan lokal.
Standar Internasional yang Relevan
Dalam pelaksanaan inspeksi ketebalan menggunakan gelombang ultrasonik, beberapa acuan standar internasional sering digunakan sebagai pedoman operasional:
- ASTM E797/E797M: Standard Practice for Measuring Thickness by Manual Ultrasonic Pulse-Echo Contact Method. Lihat ASTM E797/E797M
- ISO 16809:2025: Non-destructive testing — Ultrasonic thickness determination. Lihat ISO 16809:2025
- ASME BPVC Section V: Nondestructive Examination, yang memuat persyaratan dan metode pemeriksaan nondestruktif dalam Boiler and Pressure Vessel Code. Lihat ASME BPVC
Faktor yang Memengaruhi Keakuratan Pengukuran
Beberapa kondisi lapangan dapat memengaruhi hasil pembacaan alat pengukur ketebalan ultrasonik:
- Temperatur Material: Suhu permukaan yang terlalu tinggi dapat mengubah kecepatan rambat gelombang suara, kecuali instrumen dilengkapi fitur kompensasi suhu otomatis.
- Kondisi Permukaan: Korosi internal yang sangat parah atau pitting dapat menyebabkan pantokan sinyal terpecah (scattering).
- Pemilihan Frekuensi Probe: Pemilihan transduser dengan frekuensi yang tidak sesuai dengan ketebalan material atau struktur butiran logam dapat menurunkan resolusi pembacaan.
Kesimpulan
Penggunaan ultrasonic thickness gauge merupakan solusi efisien, cepat, dan non-destruktif untuk memantau laju korosi serta ketebalan struktural pada pipa dan pelat logam. Pemahaman terhadap prosedur kalibrasi, penyiapan permukaan, serta karakteristik material sangat menentukan keandalan data hasil inspeksi.
Temukan berbagai pilihan instrumen pengujian material berkualitas melalui halaman di website perusahaan kami disini, untuk mendukung kebutuhan inspeksi QA/QC industri Anda.