
UT vs MPI untuk Inspeksi Las: Perbedaan Metode dan Alat NDT
Sambungan las (welded joints) merupakan bagian penting dalam menjaga integritas struktur baja, mulai dari gelagar jembatan, rangka bangunan, tangki industri, jaringan pipa, hingga struktur lepas pantai (offshore). Diskontinuitas pada sambungan las perlu dievaluasi karena jenis, ukuran, orientasi, dan lokasinya dapat memengaruhi kekuatan serta kinerja sambungan selama masa pakai.
Untuk memeriksa kualitas sambungan tanpa merusak komponen, industri menggunakan metode Non-Destructive Testing (NDT). Dua metode yang banyak digunakan dalam inspeksi las adalah Ultrasonic Testing (UT) dan Magnetic Particle Testing (MT/MPI). Keduanya memiliki prinsip kerja, kemampuan deteksi, persyaratan material, dan keterbatasan yang berbeda.
Artikel ini membahas perbedaan UT dan MPI, jenis diskontinuitas yang dapat diperiksa, fungsi Ultrasonic Flaw Detector, Magnetic Yoke, serta blok referensi untuk pengaturan dan verifikasi pengujian ultrasonik. Pemilihan metode harus mengikuti kode konstruksi, prosedur inspeksi, karakteristik sambungan, dan kriteria penerimaan yang berlaku pada proyek.
Inspeksi sambungan las merupakan salah satu bagian dari pengujian material pada proyek konstruksi dan industri. Berbeda dari pengujian beton menggunakan rebound hammer, pemeriksaan sambungan las dapat memerlukan metode seperti Ultrasonic Testing (UT) atau Magnetic Particle Testing (MPI), bergantung pada jenis material, diskontinuitas yang dicari, dan persyaratan proyek. Untuk memahami hubungan berbagai metode pemeriksaan tersebut, baca juga Panduan Lengkap Pengujian Material Konstruksi dan NDT untuk Proyek Sipil sebagai referensi awal dalam menentukan metode pengujian yang sesuai.
Mengenal Diskontinuitas pada Sambungan Las</h2
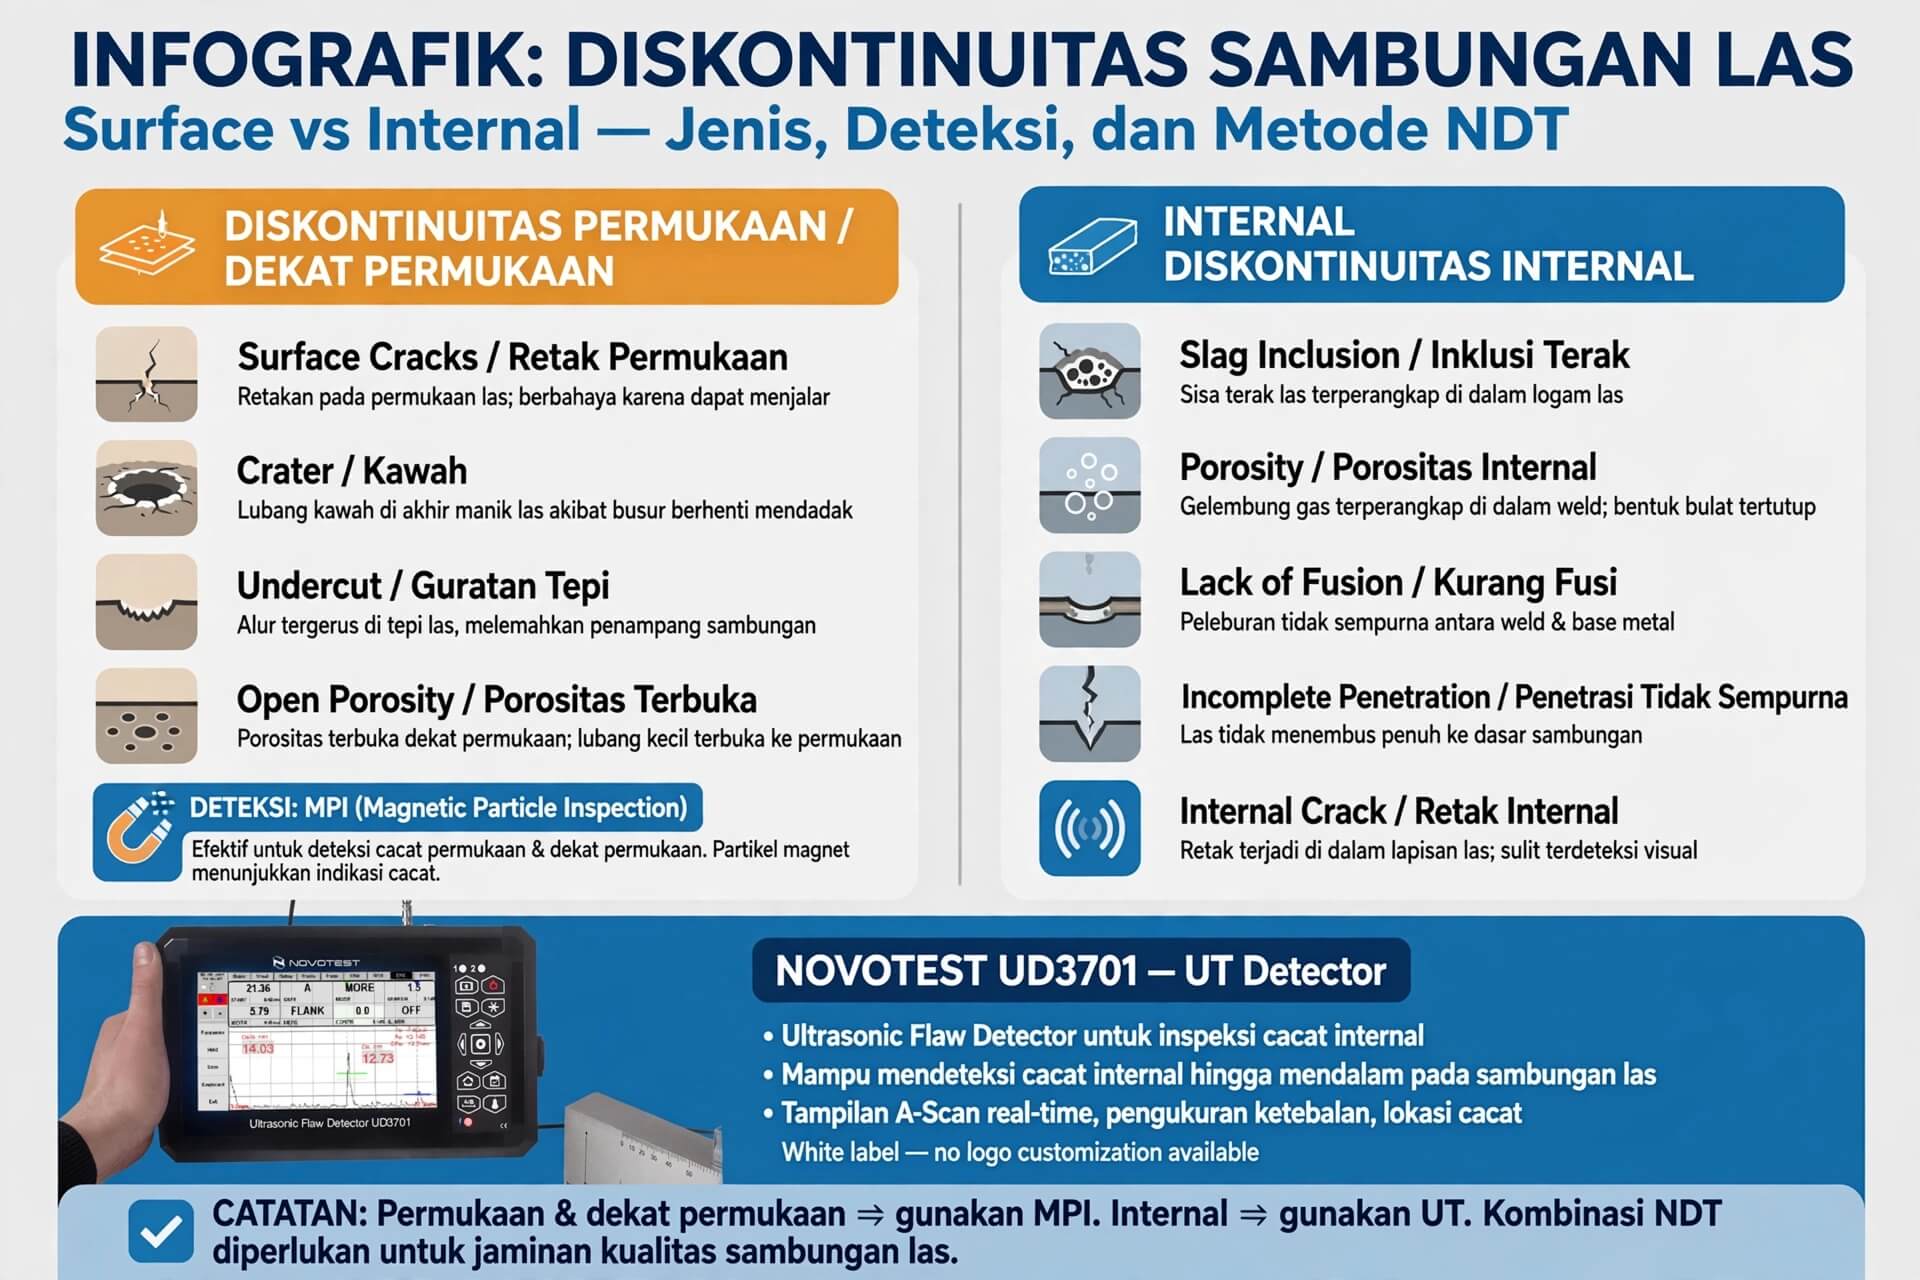 Sebelum memilih metode NDT, inspector perlu memahami karakteristik diskontinuitas yang mungkin ditemukan pada sambungan las. Kemampuan deteksi bergantung pada jenis diskontinuitas, orientasi terhadap metode pengujian, kondisi permukaan, geometri sambungan, serta prosedur yang digunakan.
1. Diskontinuitas Permukaan dan Dekat Permukaan
Diskontinuitas pada atau dekat permukaan dapat diperiksa menggunakan metode yang sesuai dengan material dan kondisi sambungan. Contohnya meliputi:
- Retak permukaan (surface cracks): Retakan yang terbuka ke permukaan atau dapat terdeteksi oleh metode yang sesuai.
- Retak kawah (crater cracks): Retakan yang dapat terbentuk pada area akhir pengelasan jika kondisi pembentukan kawah tidak terkendali.
- Undercut: Alur pada logam dasar di dekat kaki las yang tidak terisi logam las sebagaimana mestinya.
- Porositas terbuka: Rongga yang terhubung dengan permukaan dan dapat terlihat melalui pemeriksaan visual atau metode yang sesuai.
- Diskontinuitas dekat permukaan: Ketidaksempurnaan yang berada sedikit di bawah permukaan dan mungkin dapat dideteksi dengan Magnetic Particle Testing apabila kondisi material serta teknik magnetisasi mendukung.
Inspeksi visual dan metode NDT lainnya tetap diperlukan sesuai persyaratan proyek. Tidak semua diskontinuitas permukaan memiliki karakteristik yang sama, dan tidak semua dapat dideteksi dengan sensitivitas yang sama oleh setiap metode.
2. Diskontinuitas Internal
Diskontinuitas internal berada di dalam logam las atau pada area sambungan yang tidak langsung terbuka ke permukaan. Contohnya meliputi:
- Inklusi terak (slag inclusion): Material nonlogam yang terperangkap di dalam logam las.
- Porositas internal (internal porosity): Rongga gas yang berada di dalam logam las.
- Kurang peleburan (lack of fusion): Kondisi ketika logam las tidak menyatu secara memadai dengan logam dasar atau lapisan las sebelumnya.
- Kurang penetrasi (incomplete penetration): Kondisi ketika penetrasi sambungan tidak mencapai kedalaman yang dipersyaratkan.
- Retak internal: Retakan yang berada di dalam material dan tidak selalu terbuka ke permukaan.
Ultrasonic Testing dapat digunakan untuk mengevaluasi sejumlah diskontinuitas internal pada sambungan yang sesuai. Namun, kemampuan deteksi tidak bersifat universal: ukuran, orientasi, bentuk, material, ketebalan, geometri las, dan teknik pemindaian memengaruhi hasil pengujian.
Perbandingan Ultrasonic Testing (UT) dan Magnetic Particle Testing (MPI)
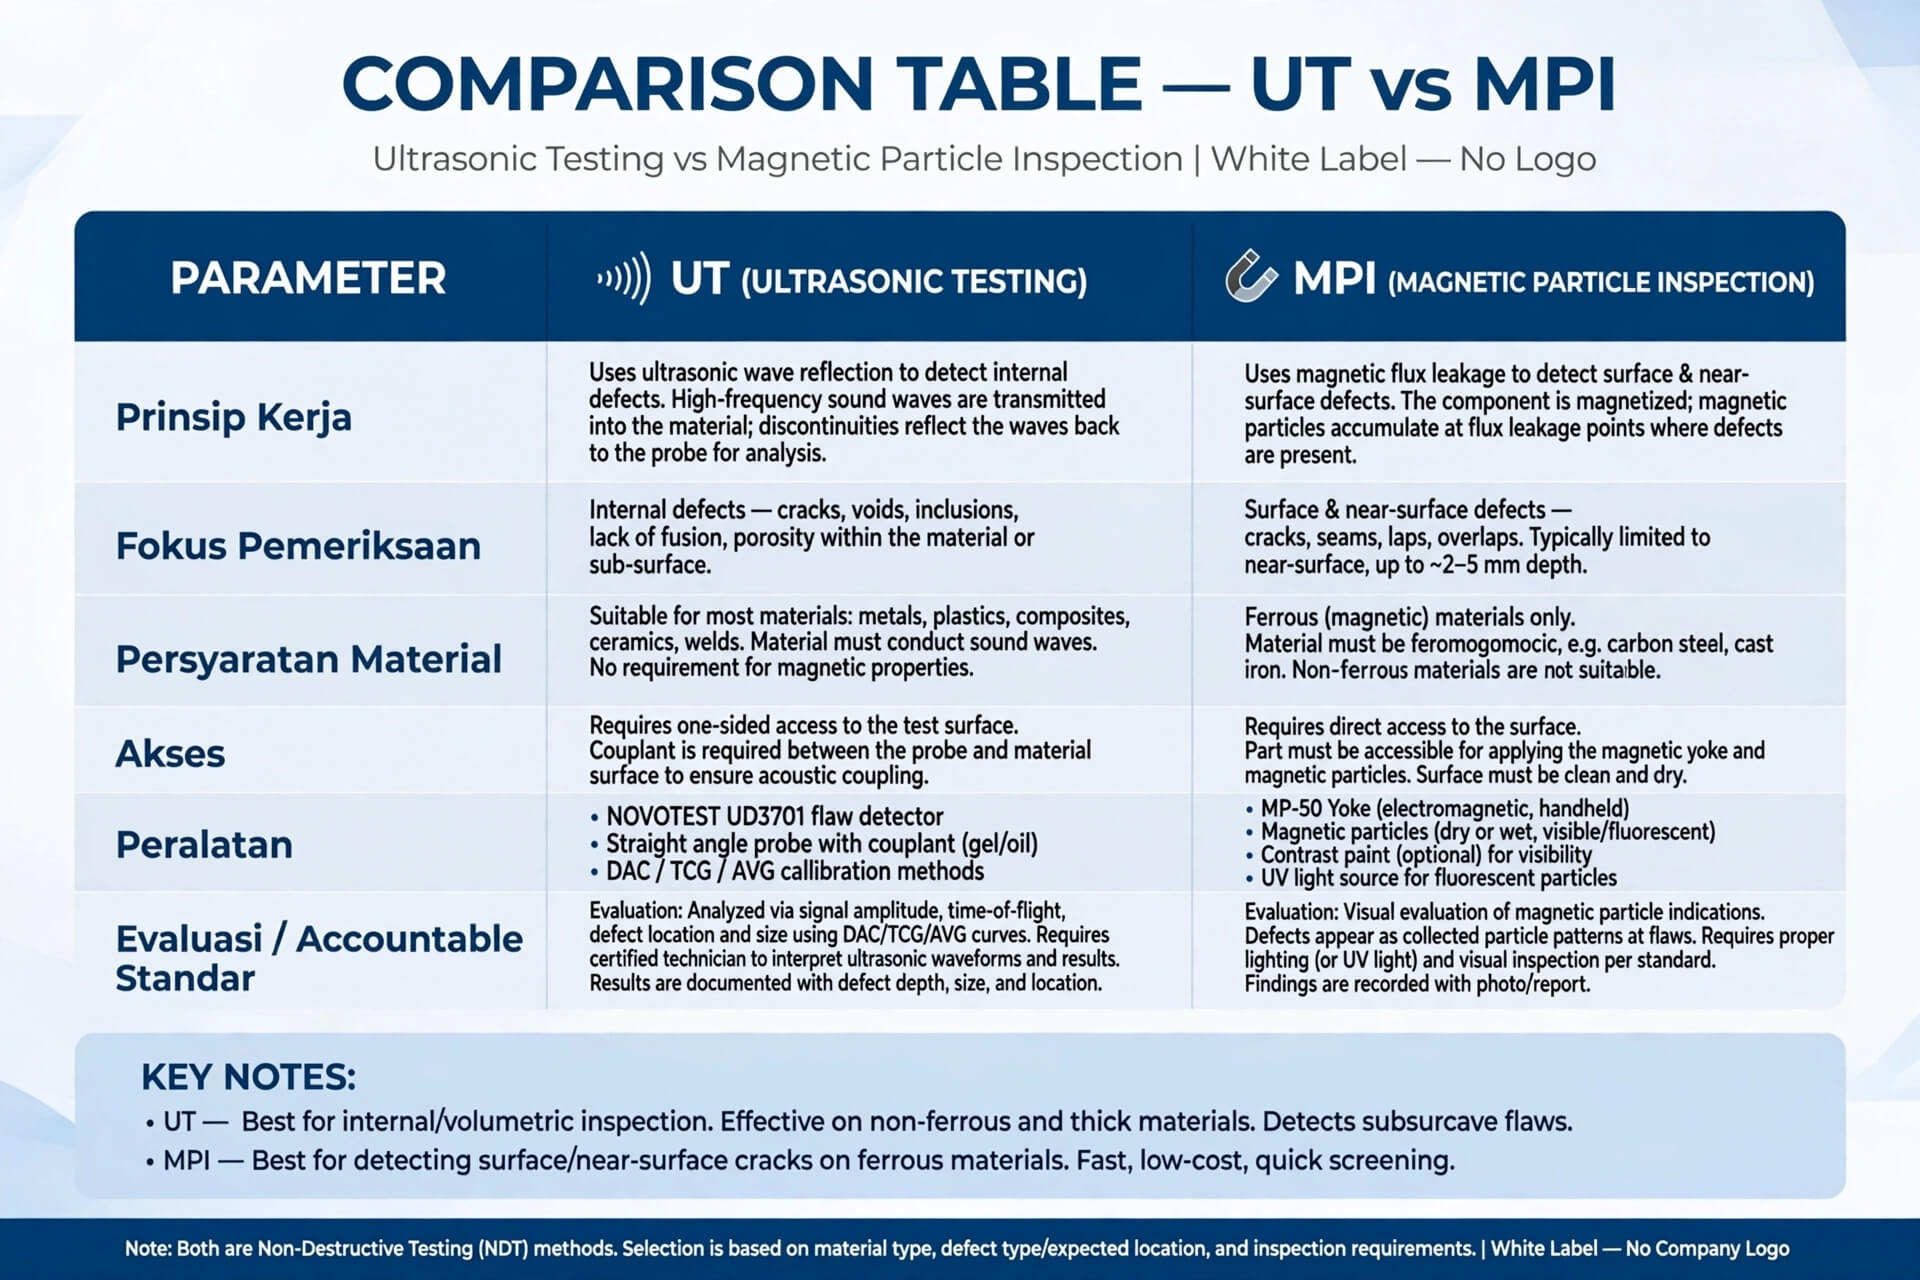
UT dan MPI bekerja berdasarkan prinsip fisika yang berbeda. Karena itu, keduanya tidak dapat dianggap sebagai metode yang saling menggantikan untuk seluruh kebutuhan inspeksi las.
| Parameter | Ultrasonic Testing (UT) | Magnetic Particle Testing (MPI) |
|---|---|---|
| Prinsip kerja | Menggunakan gelombang ultrasonik dan menganalisis respons atau pantulan sinyal dari dalam material. | Menggunakan medan magnet dan partikel magnetik untuk menunjukkan kebocoran fluks akibat diskontinuitas. |
| Fokus pemeriksaan | Dapat mengevaluasi diskontinuitas internal pada sambungan yang sesuai dengan teknik UT yang digunakan. | Mendeteksi diskontinuitas permukaan dan dekat permukaan pada material feromagnetik. |
| Persyaratan material | Material harus dapat diuji dengan rambatan ultrasonik yang memadai dan teknik yang sesuai. | Terbatas pada material feromagnetik, seperti banyak jenis baja karbon dan baja paduan feromagnetik. |
| Akses pemeriksaan | Pada teknik tertentu, pemeriksaan dapat dilakukan dari satu sisi, tetapi akses, permukaan pemindaian, dan geometri tetap harus memenuhi prosedur. | Area yang diperiksa harus dapat diakses untuk magnetisasi, aplikasi partikel, dan evaluasi indikasi. |
| Peralatan utama | Ultrasonic Flaw Detector, probe lurus atau sudut, kabel, couplant, dan blok referensi yang sesuai. | Magnetic Yoke atau perangkat magnetisasi lain, partikel magnetik, serta perlengkapan pencahayaan dan pemeriksaan sesuai metode. |
| Evaluasi hasil | Memerlukan interpretasi sinyal berdasarkan prosedur, kalibrasi, teknik pemindaian, dan kriteria penerimaan. | Memerlukan interpretasi indikasi partikel dengan mempertimbangkan orientasi medan magnet, kondisi permukaan, dan teknik pengujian. |
Magnetic Particle Testing tidak memiliki batas kedalaman deteksi universal, misalnya 2–3 mm untuk semua kondisi. Sensitivitasnya dipengaruhi oleh jenis dan orientasi diskontinuitas, kekuatan serta arah medan magnet, karakteristik partikel, dan kondisi permukaan. Demikian pula, UT tidak otomatis dapat mendeteksi semua cacat internal hanya karena menggunakan gelombang ultrasonik.
Ultrasonic Flaw Detector: Fungsi dan Komponen Utama
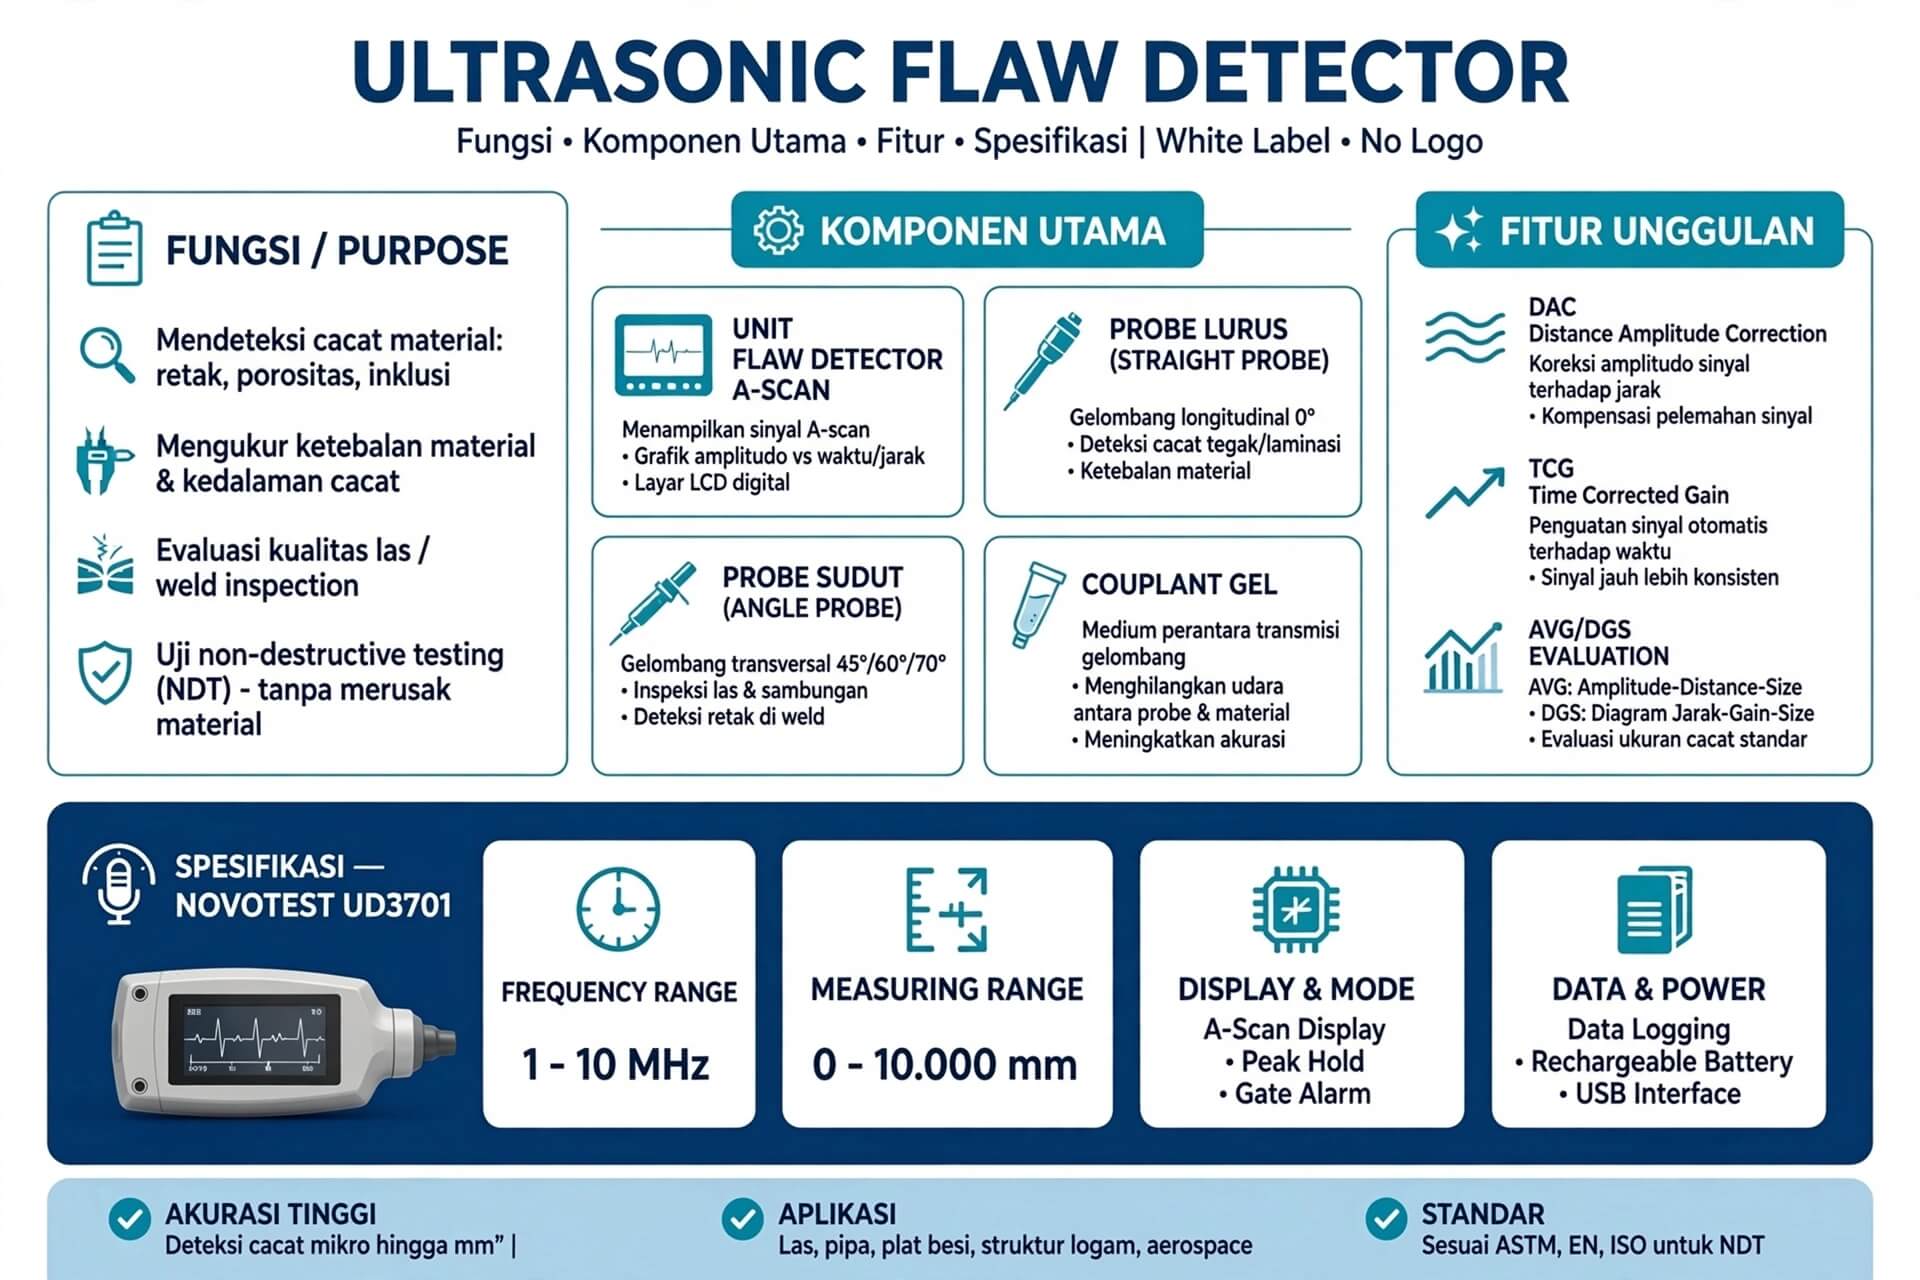
Ultrasonic Flaw Detector adalah instrumen yang digunakan untuk mengirimkan gelombang ultrasonik ke dalam material dan menganalisis sinyal yang diterima. Pada inspeksi las, perangkat ini dapat membantu menemukan dan mengevaluasi indikasi diskontinuitas berdasarkan prosedur pengujian yang ditetapkan.
1. Unit Flaw Detector
Unit utama menghasilkan, menerima, dan memproses sinyal ultrasonik. Banyak perangkat konvensional menampilkan sinyal dalam bentuk A-scan. Inspector menafsirkan posisi, amplitudo, dan karakteristik respons sinyal sesuai prosedur yang berlaku.
2. Probe Lurus dan Probe Sudut
Probe lurus umumnya digunakan untuk pengujian yang memanfaatkan gelombang longitudinal, misalnya pemeriksaan material dasar atau aplikasi tertentu lainnya. Probe sudut digunakan untuk mengarahkan gelombang ke sambungan las melalui sudut pembiasan yang sesuai.
Pemilihan probe harus mempertimbangkan material, ketebalan, bentuk sambungan, jenis gelombang, serta prosedur inspeksi. Sudut probe yang tepat tidak dapat ditentukan hanya berdasarkan jenis alat.
3. Couplant
Couplant membantu transmisi energi ultrasonik antara probe dan permukaan benda uji dengan mengurangi pengaruh lapisan udara di antara keduanya. Jenis couplant dan teknik aplikasinya harus sesuai dengan material, kondisi permukaan, suhu, serta persyaratan prosedur.
4. Fitur DAC, TCG, dan AVG/DGS
Sejumlah Ultrasonic Flaw Detector menyediakan fitur bantuan evaluasi sinyal. Ketersediaan dan penerapannya bergantung pada model perangkat, teknik pengujian, dan prosedur yang digunakan.
- DAC (Distance Amplitude Correction): Kurva yang digunakan untuk membandingkan respons amplitudo pada jarak rambat berbeda berdasarkan reflektor referensi yang ditetapkan.
- TCG (Time-Corrected Gain): Kompensasi penguatan terhadap waktu atau jarak rambat untuk membantu menyetarakan respons terhadap reflektor referensi.
- AVG/DGS: Metode evaluasi yang menggunakan hubungan jarak, penguatan, dan ukuran reflektor ekuivalen berdasarkan pendekatan serta asumsi tertentu.
Fitur digital dapat membantu proses evaluasi, tetapi tidak menggantikan penetapan sensitivitas, verifikasi pengaturan, teknik pemindaian, interpretasi oleh personel kompeten, dan penerapan kriteria penerimaan yang benar.
Peran Blok Referensi dan Blok Kalibrasi pada Pengujian UT
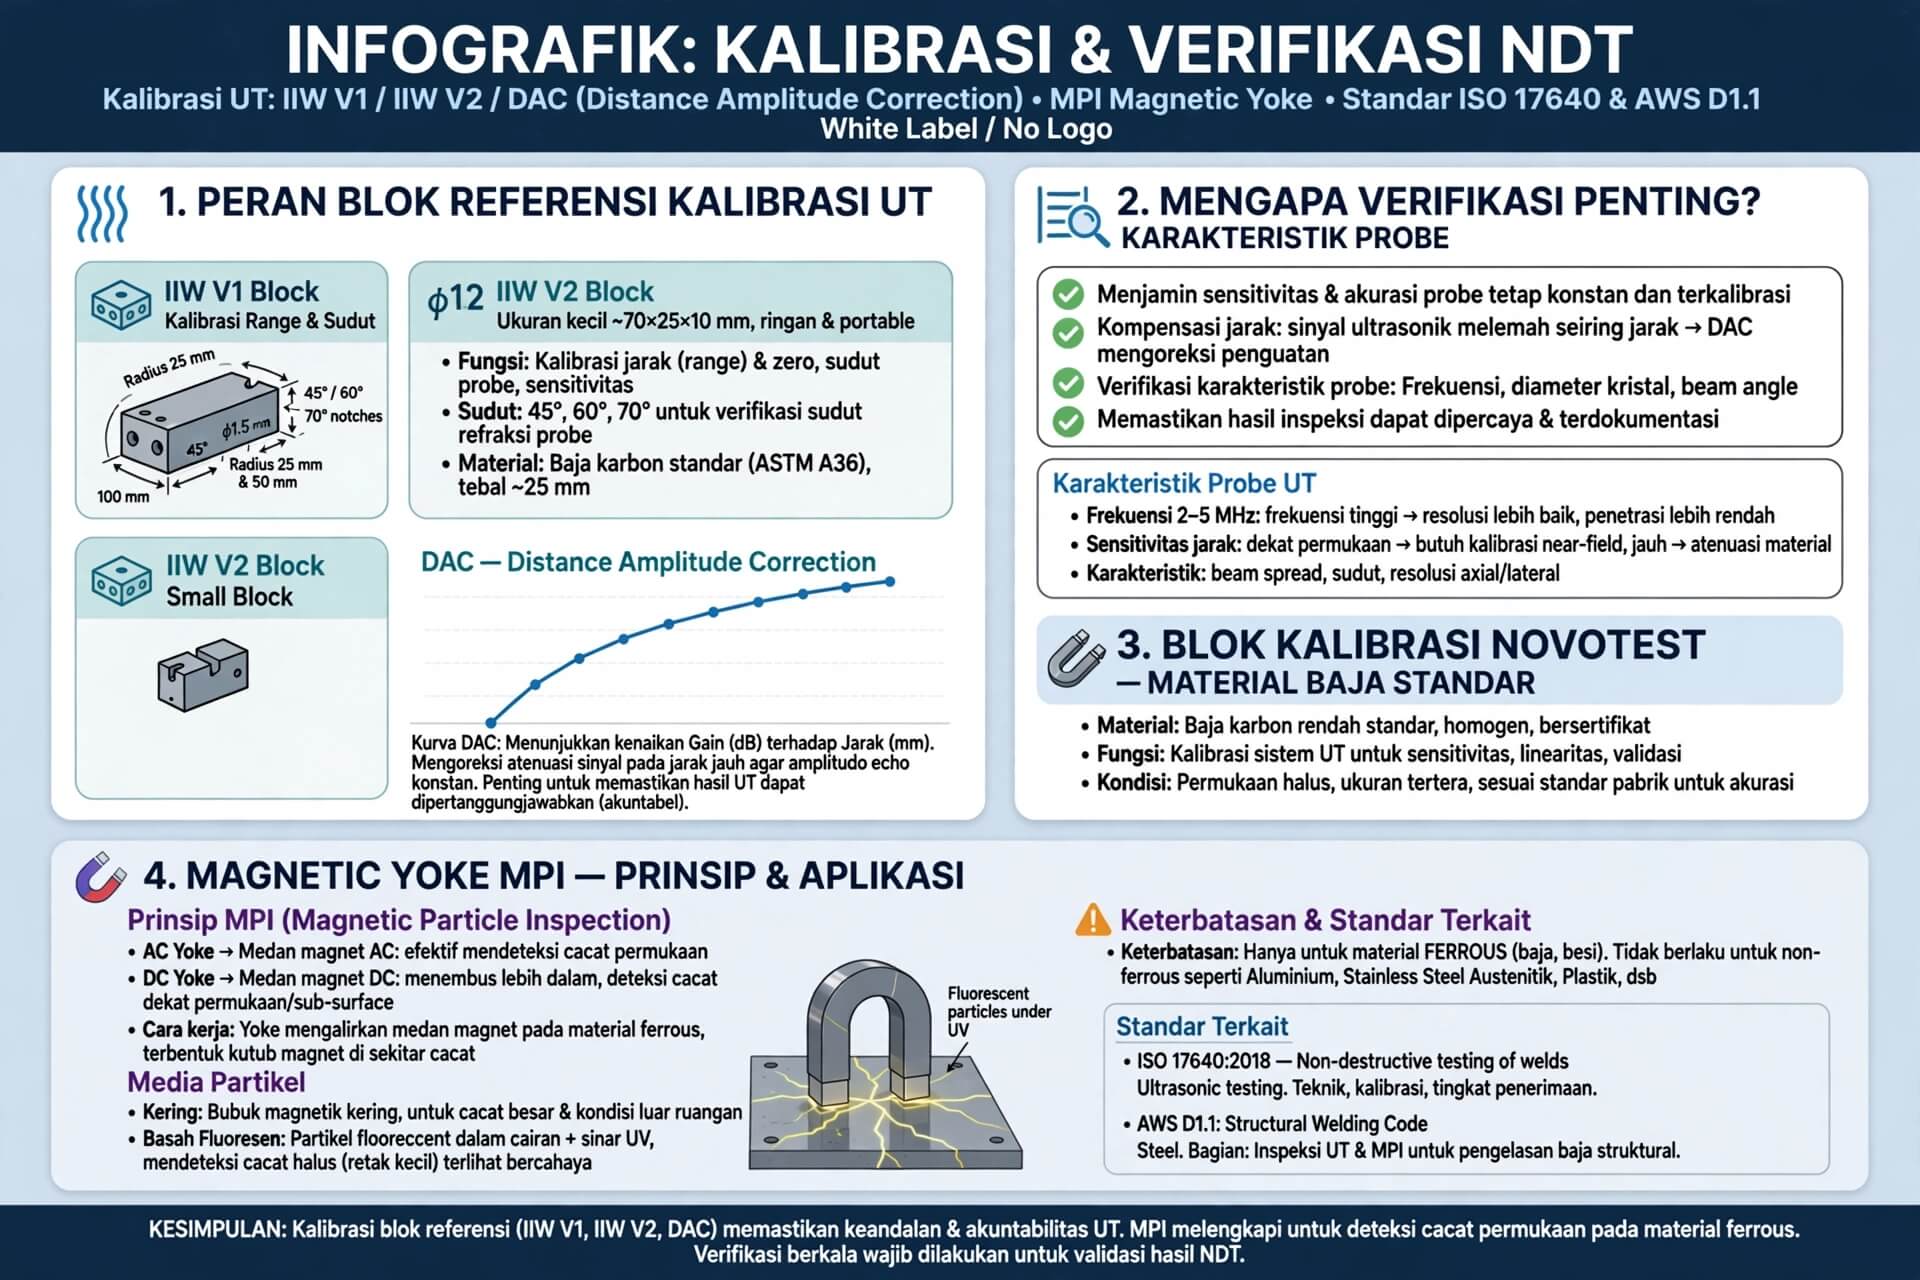 Blok referensi merupakan bagian penting dari pengaturan dan verifikasi sistem pengujian ultrasonik. Blok yang sesuai dapat digunakan untuk memeriksa respons sistem, pengaturan rentang, titik indeks probe, sudut refraksi, sensitivitas, atau pembuatan kurva referensi, sesuai desain blok dan prosedur yang diterapkan.
Istilah calibration block, reference block, dan test block sering digunakan dalam konteks pengujian ultrasonik. Namun, fungsi dan persyaratan setiap blok bergantung pada standar, desain, serta tujuan penggunaannya.
1. Blok Referensi Tipe IIW/V1
Blok referensi yang umum dikenal sebagai blok IIW tipe 1 atau V1 digunakan dalam sejumlah prosedur UT konvensional untuk membantu pengaturan dan pemeriksaan karakteristik sistem. Bergantung pada desain dan prosedurnya, blok dapat digunakan untuk memeriksa rentang jarak, titik indeks probe sudut, sudut refraksi, serta respons sistem.
Pastikan dimensi, desain, material, dan identifikasi blok sesuai dengan standar yang dirujuk. Sebutan V1 saja tidak cukup untuk memastikan bahwa suatu blok memenuhi semua persyaratan yang diperlukan dalam prosedur tertentu.
2. Blok Referensi Tipe IIW/V2
Blok yang dikenal sebagai tipe V2 atau blok referensi berukuran lebih kecil dapat digunakan dalam aplikasi tertentu sesuai desain dan prosedur yang berlaku. Namun, jangan menganggap setiap blok V2 dapat menggantikan blok V1 atau memenuhi seluruh fungsi yang sama.
Sebelum membeli atau menggunakan blok, verifikasi standar desain, dimensi, material, reflektor referensi, dan tujuan pemeriksaannya. Penamaan komersial saja tidak cukup untuk memastikan kesesuaian terhadap suatu standar.
3. Blok Referensi untuk DAC dan Evaluasi Sensitivitas
Untuk membangun kurva DAC atau melakukan pengaturan sensitivitas, prosedur UT dapat mensyaratkan blok referensi dengan reflektor dan konfigurasi tertentu. Jenis blok yang dibutuhkan bergantung pada kode, standar, teknik pengujian, dan material yang diperiksa.
Karena itu, istilah “blok ASTM/DAC” tidak boleh dipahami sebagai satu jenis blok universal. Pastikan desain blok dan reflektor yang digunakan sesuai dengan persyaratan standar serta prosedur inspeksi proyek.
4. Mengapa Verifikasi Pengaturan UT Penting?
Pengaturan yang tidak tepat dapat memengaruhi ketepatan penentuan posisi dan evaluasi indikasi. Sebelum inspeksi, personel harus melakukan pemeriksaan dan pengaturan yang dipersyaratkan, termasuk rentang, sensitivitas, serta karakteristik probe apabila relevan.
Verifikasi ulang juga dapat dipersyaratkan setelah inspeksi atau pada interval tertentu untuk memastikan pengaturan tetap memenuhi kriteria prosedur. Frekuensi pemeriksaan harus mengikuti standar, prosedur tertulis, dan persyaratan proyek, bukan ditentukan dengan satu aturan universal.
Magnetic Yoke dan Magnetic Particle Testing
Magnetic Yoke merupakan salah satu perangkat magnetisasi yang digunakan dalam Magnetic Particle Testing. Alat ini menghasilkan medan magnet pada area tertentu dari komponen feromagnetik sehingga diskontinuitas yang sesuai dapat menimbulkan kebocoran fluks dan membentuk indikasi dari partikel magnetik.
1. Prinsip Kerja MPI
Ketika medan magnet melintasi diskontinuitas dengan orientasi yang sesuai, medan lokal dapat terganggu dan menimbulkan kebocoran fluks. Partikel magnetik yang diaplikasikan pada permukaan akan terkumpul di area tersebut sehingga indikasi dapat diamati.
Sensitivitas metode bergantung pada arah medan terhadap diskontinuitas. Oleh karena itu, pemeriksaan dapat memerlukan lebih dari satu arah magnetisasi untuk meningkatkan peluang mendeteksi diskontinuitas dengan orientasi berbeda.
2. Jenis Perangkat dan Partikel
- AC Magnetic Yoke: Menggunakan arus bolak-balik dan umumnya digunakan untuk pemeriksaan diskontinuitas permukaan.
- DC atau perangkat dengan kemampuan magnetisasi yang sesuai: Dapat digunakan pada teknik tertentu untuk membantu pemeriksaan diskontinuitas dekat permukaan, sesuai spesifikasi alat dan prosedur.
- Partikel kering: Digunakan dalam kondisi aplikasi yang sesuai dengan metode serta persyaratan pemeriksaan.
- Partikel basah: Partikel berada dalam media cair dan dapat digunakan dengan metode serta kondisi pemeriksaan yang sesuai.
- Partikel fluoresen: Memerlukan kondisi pencahayaan dan pemeriksaan yang ditentukan dalam prosedur.
Pemilihan perangkat tidak boleh hanya didasarkan pada label AC atau DC. Periksa kemampuan magnetisasi, persyaratan verifikasi kinerja, akses area, bentuk komponen, jenis partikel, dan kebutuhan prosedur.
3. Batasan MPI
MPI hanya dapat digunakan pada material feromagnetik. Metode ini tidak sesuai untuk aluminium dan umumnya tidak dapat diterapkan pada baja tahan karat austenitik yang nonferomagnetik. Beberapa jenis baja tahan karat lainnya memiliki sifat magnetik berbeda sehingga kompatibilitas material harus diperiksa sebelum pengujian.
MPI juga bukan metode untuk menilai semua diskontinuitas internal. Jika pemeriksaan internal diperlukan, pertimbangkan UT atau metode NDT lain yang sesuai dengan material, geometri, dan persyaratan proyek.
Cara Memilih Instrumen NDT untuk Proyek Konstruksi
Pengadaan instrumen NDT perlu didasarkan pada kebutuhan inspeksi, bukan semata-mata jumlah fitur atau harga perangkat. Pertimbangkan beberapa faktor berikut sebelum memilih alat.
1. Identifikasi Kode dan Standar yang Berlaku
Periksa kode pengelasan, standar NDT, spesifikasi proyek, dan prosedur inspeksi yang menjadi acuan. Sebagai contoh, AWS D1.1/D1.1M digunakan untuk pengelasan struktur baja dalam ruang lingkupnya, sedangkan ISO 17640 membahas teknik, tingkat pengujian, dan evaluasi UT manual untuk sambungan las yang memenuhi ruang lingkup standar tersebut.
Jangan menganggap satu kode berlaku untuk semua aplikasi. Standar untuk struktur baja, jaringan pipa, bejana tekan, dan fasilitas industri dapat memiliki persyaratan berbeda. Metode, cakupan inspeksi, tingkat pengujian, dan kriteria penerimaan harus ditentukan berdasarkan dokumen yang berlaku pada proyek.
2. Tentukan Jenis Diskontinuitas yang Perlu Diperiksa
Jika fokusnya adalah diskontinuitas permukaan atau dekat permukaan pada material feromagnetik, MPI dapat menjadi pilihan yang sesuai. Jika diperlukan evaluasi diskontinuitas internal pada sambungan yang memenuhi persyaratan teknik UT, Ultrasonic Flaw Detector dapat digunakan.
Pada proyek tertentu, beberapa metode dapat saling melengkapi. Namun, penggunaan MPI terlebih dahulu lalu UT tidak boleh ditetapkan sebagai urutan wajib untuk semua sambungan. Urutan, cakupan, dan metode pemeriksaan harus mengikuti prosedur serta persyaratan proyek.
3. Periksa Spesifikasi Teknis Instrumen
Untuk Ultrasonic Flaw Detector, evaluasi rentang pengukuran, kompatibilitas probe, rentang frekuensi, fitur pengaturan sensitivitas, dukungan DAC/TCG atau AVG/DGS, kapasitas penyimpanan data, serta kebutuhan pelaporan.
Untuk Magnetic Yoke, periksa jenis arus, kemampuan magnetisasi, persyaratan pemeriksaan kinerja, bentuk kaki yoke, sumber daya, dan kesesuaian dengan prosedur MPI yang digunakan.
4. Pastikan Kesesuaian Blok Referensi
Jika pengadaan mencakup blok referensi UT, minta informasi mengenai standar desain, dimensi, material, jenis reflektor, identifikasi, dan dokumentasi pendukung. Kesesuaian blok harus ditentukan berdasarkan prosedur inspeksi, bukan hanya nama atau klaim umum “standar ISO/ASTM”.
5. Pertimbangkan Kompetensi Personel dan Dokumentasi
Interpretasi hasil NDT memerlukan personel yang memiliki kompetensi sesuai metode dan persyaratan proyek. Tingkat sertifikasi, pengalaman, dan otorisasi yang diwajibkan harus mengikuti kode, skema sertifikasi, serta prosedur yang berlaku.
Periksa juga kebutuhan dokumentasi hasil, identifikasi sambungan, pencatatan indikasi, evaluasi penerimaan, dan ketertelusuran pengaturan alat. Perangkat dengan fitur digital dapat membantu pencatatan, tetapi tidak dengan sendirinya menjamin keabsahan hasil inspeksi.
Standar Referensi untuk UT dan MPI
Berikut beberapa referensi yang dapat digunakan untuk menelusuri ruang lingkup metode. Pastikan edisi yang berlaku sesuai dengan kontrak atau prosedur proyek sebelum digunakan sebagai dasar inspeksi.
- ISO 17640:2018: Teknik, tingkat pengujian, dan evaluasi UT manual untuk sambungan las fusi pada material logam dalam ruang lingkup standar. Lihat informasi ISO 17640 di situs resmi ISO.
- ISO 17638:2016: Teknik Magnetic Particle Testing untuk mendeteksi diskontinuitas permukaan pada sambungan las dari material feromagnetik, termasuk area terpengaruh panas. Lihat informasi ISO 17638 di situs resmi ISO.
- ASTM E709: Panduan untuk Magnetic Particle Testing, termasuk prinsip dan teknik pengujian pada material feromagnetik. Lihat informasi ASTM E709 di situs resmi ASTM.
- AWS D1.1/D1.1M: Kode pengelasan untuk struktur baja dalam ruang lingkup standar tersebut. Edisi yang digunakan harus mengikuti dokumen proyek. Lihat informasi AWS D1.1 di situs resmi AWS.
Standar di atas memiliki ruang lingkup yang berbeda. Rujukan tersebut tidak otomatis menetapkan bahwa UT atau MPI wajib digunakan pada setiap sambungan. Metode dan kriteria penerimaan harus mengikuti kode yang berlaku, spesifikasi proyek, serta prosedur tertulis yang telah disetujui.
Kesimpulan
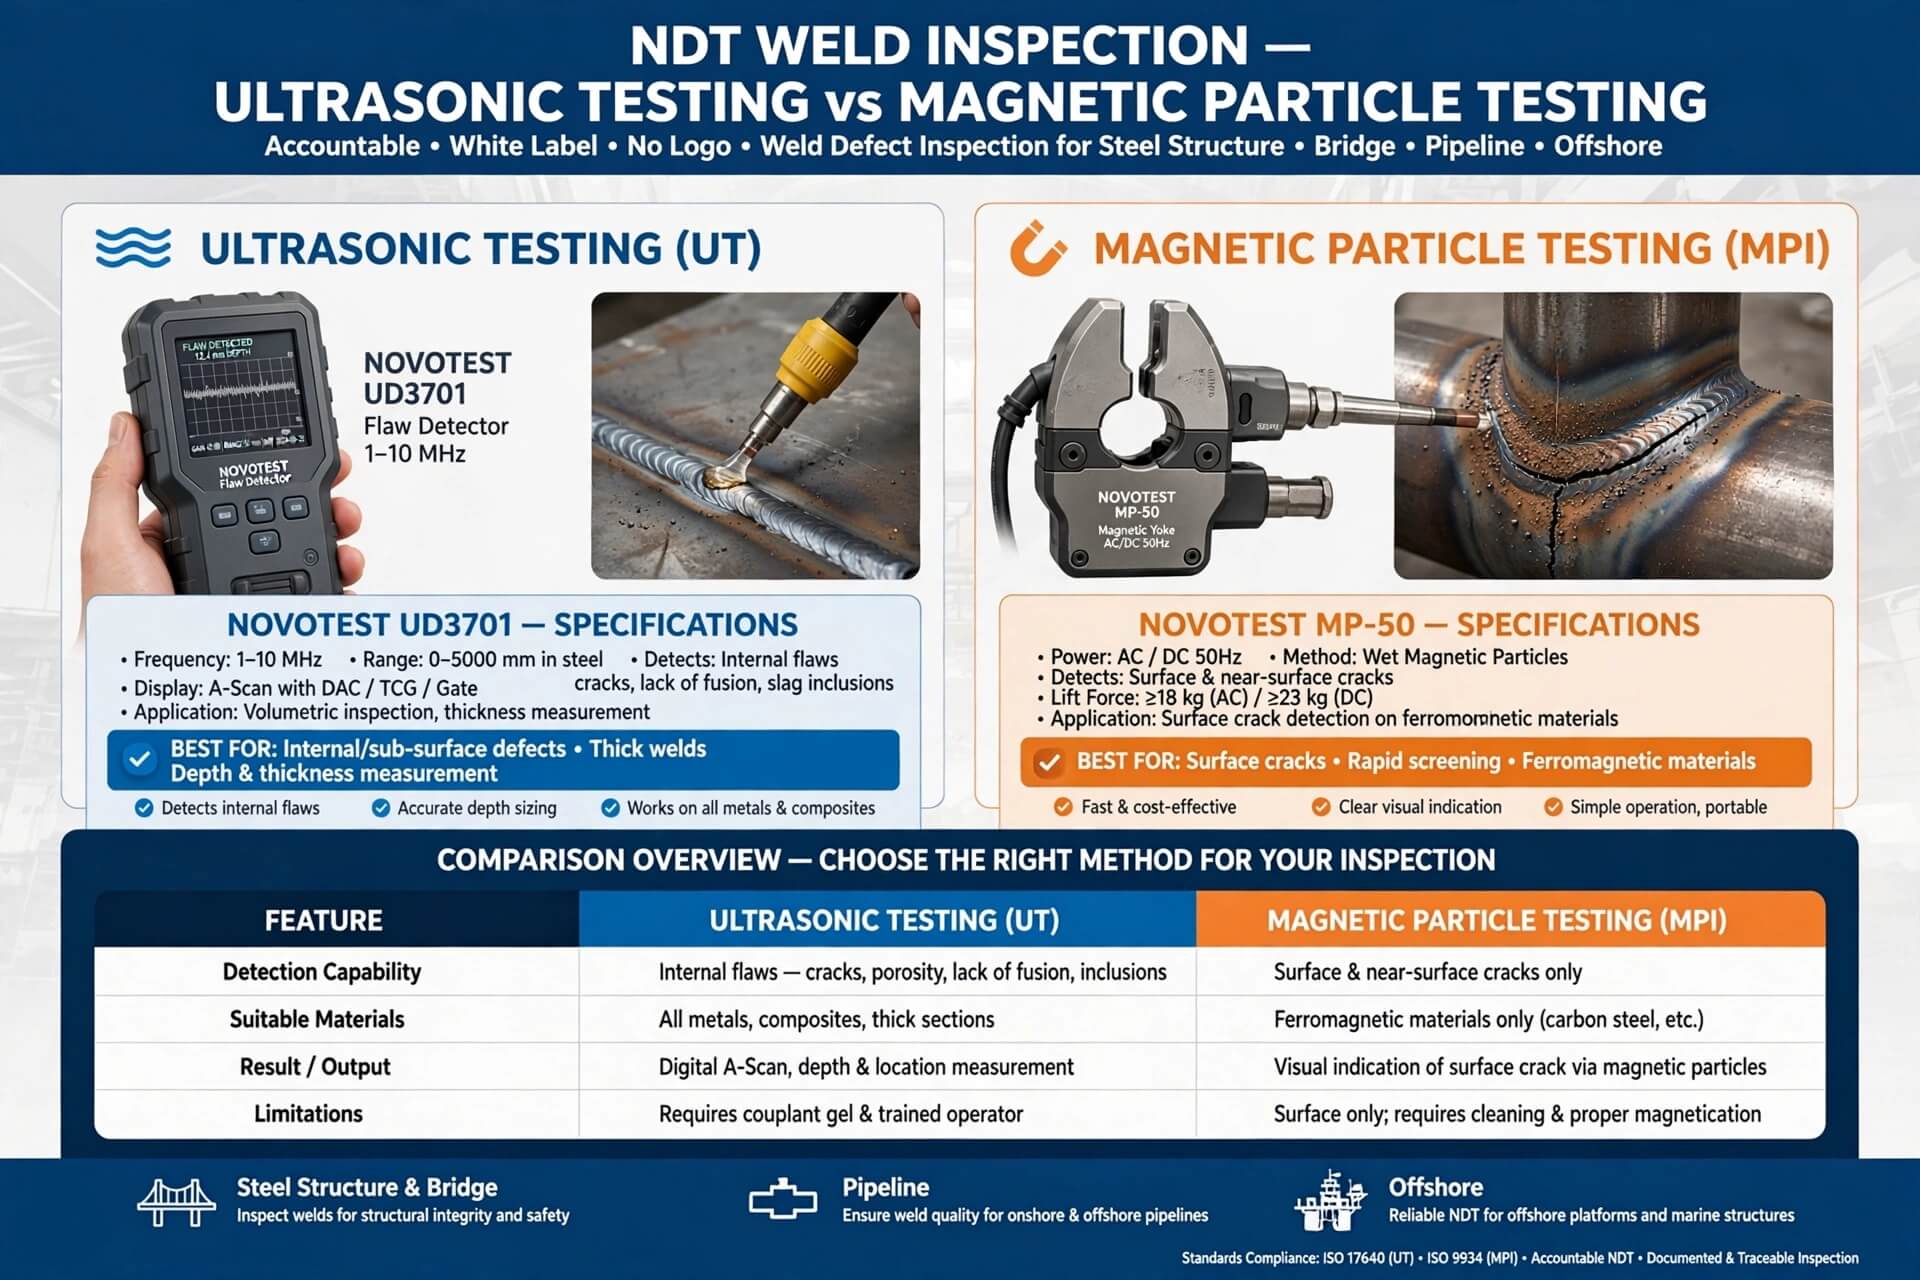
Ultrasonic Testing dan Magnetic Particle Testing merupakan dua metode NDT yang memiliki fungsi berbeda dalam inspeksi sambungan las. UT dapat digunakan untuk mengevaluasi diskontinuitas internal pada sambungan yang sesuai, sedangkan MPI digunakan untuk mendeteksi diskontinuitas permukaan dan dekat permukaan pada material feromagnetik.
Ultrasonic Flaw Detector, Magnetic Yoke, probe, dan blok referensi harus dipilih berdasarkan kebutuhan inspeksi serta prosedur yang berlaku. Blok referensi membantu pengaturan dan verifikasi sistem UT, tetapi kesesuaian desain blok dan penggunaannya tetap harus dipastikan terhadap standar yang dirujuk.
Untuk memperoleh hasil inspeksi yang dapat dipertanggungjawabkan, pastikan pemilihan metode, kondisi peralatan, kompetensi personel, prosedur pengujian, dan kriteria penerimaan saling sesuai. Tidak ada satu instrumen yang dapat menggantikan seluruh metode NDT untuk semua jenis material dan diskontinuitas.
DROPSHIPER.CO.ID – SOLUSI ALAT UKUR & UJI DIGITAL TERLENGKAP
Standar Baru Presisi untuk Kebutuhan Industri Anda
Untuk kebutuhan inspeksi sambungan las dan pengujian material, pemilihan instrumen NDT perlu disesuaikan dengan jenis diskontinuitas, material, geometri sambungan, serta standar proyek. Tim perusahaan kami dapat membantu meninjau kebutuhan pengadaan Ultrasonic Flaw Detector, Magnetic Yoke untuk MPI, probe, dan blok referensi UT berdasarkan spesifikasi aplikasi Anda.
Lihat Katalog Alat Uji Konstruksi & Sipil Dropshiper.co.id →
Sampaikan jenis material, konfigurasi sambungan, metode inspeksi yang dibutuhkan, dan standar proyek agar rekomendasi instrumen dapat disesuaikan. Ketersediaan fitur, kompatibilitas aksesori, dokumen kalibrasi, dan garansi perlu dikonfirmasi untuk model yang dipilih.