
Mengapa Galvanis Berwarna Abu-Abu? Penyebab dan Cara Memeriksanya
Permukaan baja galvanis dapat terlihat mengilap, matte, atau abu-abu. Kenali faktor yang memengaruhi tampilan lapisan seng dan cara mengevaluasi kualitasnya melalui pemeriksaan yang sesuai.
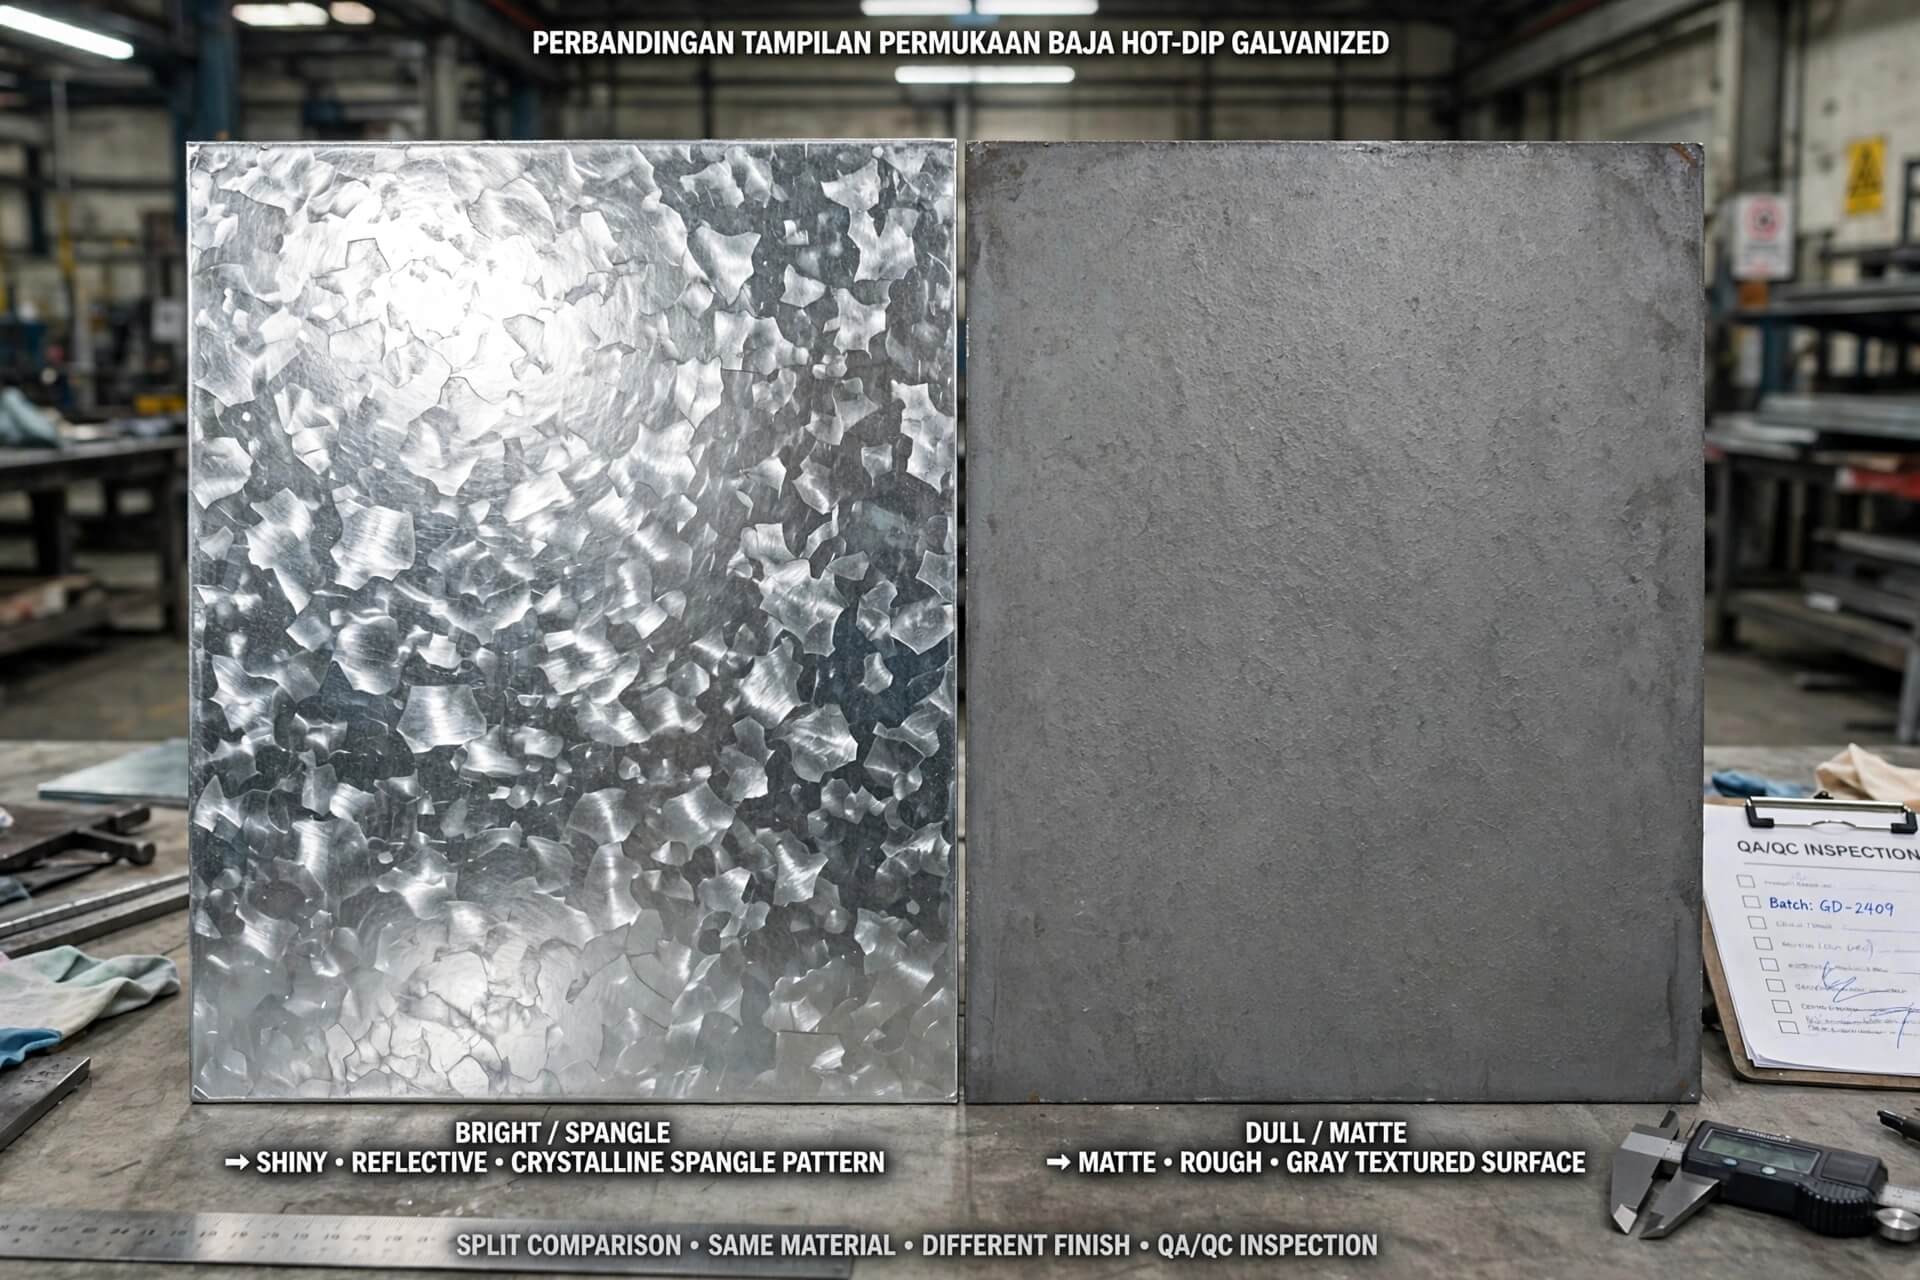
Permukaan baja yang menjalani proses hot-dip galvanizing (HDG) tidak selalu memiliki tampilan yang seragam. Sebagian produk terlihat cerah dan mengilap, sedangkan produk lainnya tampak abu-abu matte atau lebih gelap. Perbedaan tersebut dapat berkaitan dengan komposisi baja, pertumbuhan lapisan paduan besi-seng, kondisi proses galvanisasi, serta perubahan permukaan selama penggunaan.
Untuk memahami tahapan pembentukan lapisan dan faktor yang memengaruhi hasil akhirnya, pelajari juga proses hot-dip galvanizing. Sementara itu, pembahasan mengenai konsep perlindungan seng, jenis, dan fungsi galvanisasi dapat dipelajari melalui panduan apa itu galvanisasi.
Pertanyaan yang sering muncul dalam pemeriksaan material adalah apakah galvanis berwarna abu-abu menandakan lapisan berkualitas buruk. Warna saja tidak cukup untuk menentukan apakah lapisan galvanis memenuhi persyaratan. Evaluasi perlu mempertimbangkan kondisi visual, ketebalan lapisan, jenis produk, dan spesifikasi yang berlaku.
Mengapa Lapisan Galvanis Bisa Berwarna Abu-Abu?
Dalam proses hot-dip galvanizing, baja dicelupkan ke dalam seng cair. Pada antarmuka antara baja dan seng terjadi reaksi metalurgi yang membentuk lapisan paduan besi-seng atau Fe-Zn. Struktur lapisan yang terbentuk bergantung pada karakteristik baja dan kondisi proses galvanisasi.
Pada baja yang reaktif terhadap seng, pertumbuhan lapisan paduan dapat berlangsung lebih intensif. Struktur lapisan yang didominasi paduan besi-seng dapat menghasilkan tampilan abu-abu matte karena lapisan seng luar yang relatif bebas besi menjadi lebih sedikit atau tidak dominan.
Fenomena tersebut dapat berkaitan dengan komposisi silikon dan fosfor pada baja. Namun, warna abu-abu tidak otomatis membuktikan bahwa lapisan terlalu tebal, terlalu tipis, atau memenuhi seluruh persyaratan mutu. Kesimpulan harus didasarkan pada pemeriksaan yang sesuai.
Perlu dibedakan pula antara galvanis dan Galvalume. Keduanya memiliki komposisi pelapis yang berbeda sehingga tampilan permukaan tidak boleh digunakan sendirian untuk mengidentifikasi jenis pelapis. Pelajari perbedaan galvanis dan Galvalume untuk memahami perbedaan komposisi, karakteristik, dan penggunaannya.
Faktor Utama Penyebab Galvanis Berwarna Abu-Abu
1. Komposisi Silikon dan Fosfor pada Baja
Komposisi kimia baja merupakan salah satu faktor penting yang memengaruhi reaksi antara baja dan seng cair. Silikon dan fosfor dapat memengaruhi reaktivitas baja pada kondisi komposisi tertentu sehingga memengaruhi laju pertumbuhan lapisan paduan besi-seng.
- Baja reaktif: Komposisi kimia tertentu dapat meningkatkan pertumbuhan lapisan paduan selama proses galvanisasi.
- Tampilan matte atau abu-abu: Pertumbuhan paduan besi-seng yang dominan dapat mengurangi tampilan mengilap yang biasanya berkaitan dengan lapisan seng luar.
- Interaksi komposisi: Pengaruh silikon dan fosfor tidak dapat disederhanakan menjadi satu batas kadar yang berlaku untuk semua jenis baja dan kondisi proses.
Efek Sandelin merupakan salah satu fenomena yang berkaitan dengan reaktivitas baja terhadap seng. Namun, istilah tersebut tidak tepat digunakan sebagai penjelasan tunggal untuk setiap permukaan galvanis yang berwarna abu-abu.
Baja reaktif dapat menghasilkan lapisan dengan karakteristik visual yang berbeda dari lapisan pada baja yang kurang reaktif. Kelayakan lapisan tetap perlu dievaluasi berdasarkan persyaratan yang berlaku untuk produk tersebut.
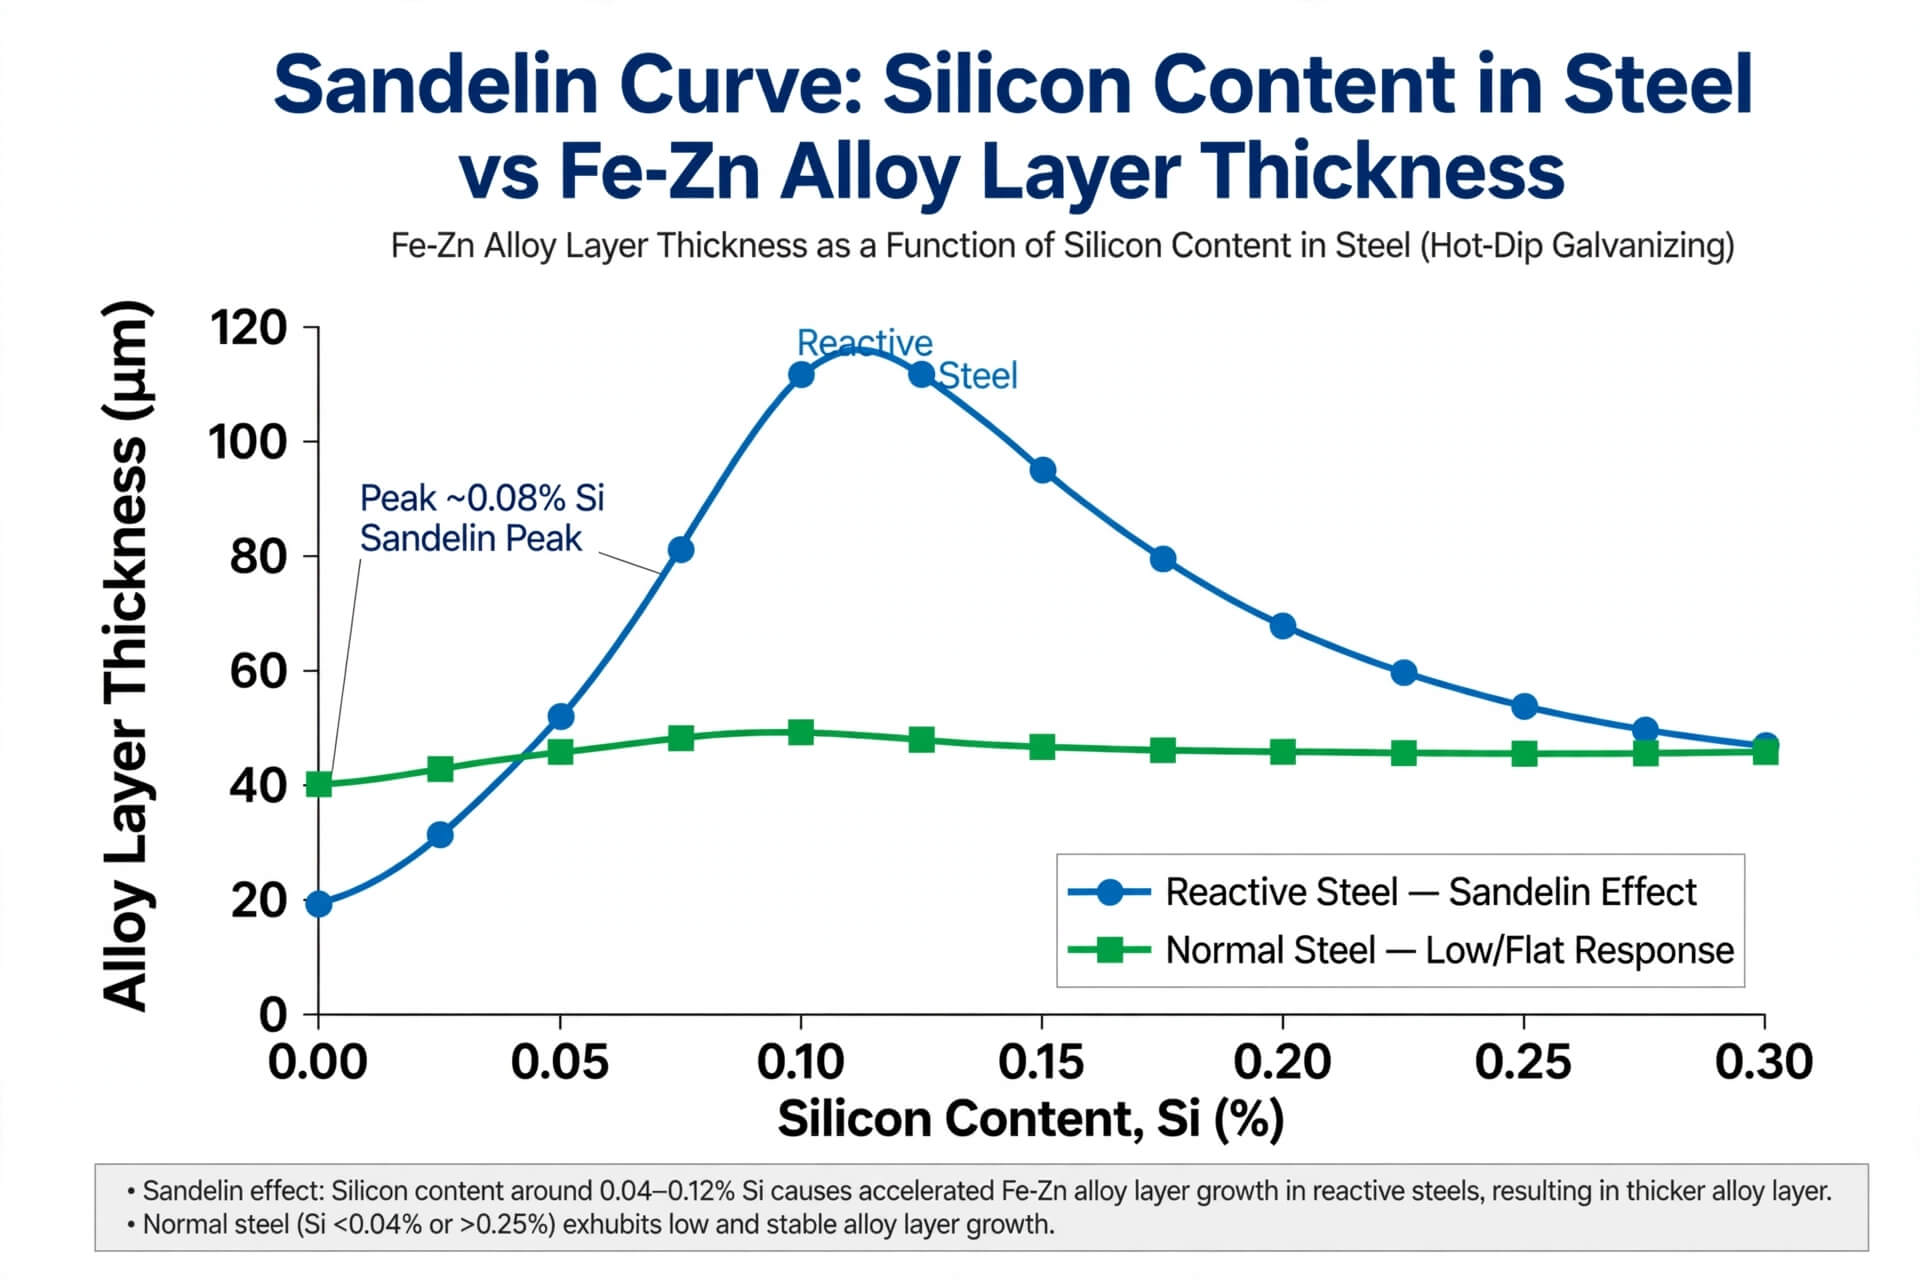
Catatan gambar: pastikan kurva, sumbu, satuan, dan rentang komposisi pada gambar sesuai dengan sumber teknis yang dapat diverifikasi sebelum digunakan sebagai bukti kuantitatif.
2. Struktur dan Pertumbuhan Lapisan Paduan Besi-Seng
Lapisan hot-dip galvanized terbentuk melalui reaksi metalurgi, bukan sekadar penempelan seng pada permukaan baja. Lapisan paduan besi-seng berkembang pada area antarmuka, sedangkan struktur lapisan luar dapat berbeda sesuai material dan kondisi galvanisasi.
Apabila pertumbuhan lapisan paduan lebih dominan, permukaan dapat terlihat lebih matte, abu-abu, atau memiliki tekstur yang berbeda. Kondisi tersebut perlu dibedakan dari cacat seperti area tanpa lapisan, pengelupasan, atau kerusakan mekanis.
Karena itu, tingkat kilap bukan pengganti pengukuran ketebalan maupun pemeriksaan kesesuaian lapisan. Penilaian harus menggunakan bukti yang relevan dengan persyaratan produk.
3. Kondisi Permukaan dan Parameter Proses Galvanisasi
Selain komposisi baja, kondisi persiapan permukaan dan parameter proses dapat memengaruhi karakteristik lapisan yang terbentuk.
- Persiapan permukaan: Degreasing, pickling, pembilasan, dan fluxing membantu menyiapkan permukaan sebelum baja dicelupkan ke seng cair. Kondisi permukaan yang tidak sesuai dapat memengaruhi pembentukan lapisan.
- Temperatur dan kondisi bak seng: Parameter proses memengaruhi reaksi metalurgi dan pertumbuhan lapisan.
- Waktu pencelupan: Durasi pencelupan merupakan salah satu faktor yang memengaruhi perkembangan lapisan, tetapi tidak dapat digunakan sendirian untuk memprediksi warna dan ketebalan akhirnya.
- Penarikan material: Kondisi penarikan dari bak seng dapat memengaruhi seng yang terbawa dan tampilan permukaan akhir.
Jika ditemukan permukaan yang tidak seragam, penyebabnya sebaiknya ditentukan melalui evaluasi kondisi material dan proses, bukan hanya berdasarkan foto atau warna permukaan.
4. Perubahan Tampilan Selama Paparan Lingkungan
Lapisan seng dapat mengalami perubahan tampilan setelah terpapar atmosfer. Reaksi dengan lingkungan dapat membentuk produk korosi seng yang menyebabkan permukaan menjadi lebih kusam atau matte dibandingkan kondisi awalnya.
Perubahan tampilan tersebut tidak dengan sendirinya membuktikan bahwa lapisan telah kehilangan fungsi perlindungannya. Namun, kondisi lingkungan, pola paparan, dan karakteristik produk tetap perlu dipertimbangkan.
Jika perubahan warna disertai pengelupasan, retak, area tanpa lapisan, atau kerusakan lain, lakukan pemeriksaan lebih lanjut. Gejala tersebut tidak boleh langsung dianggap sebagai perubahan warna alami tanpa evaluasi.
Catatan Penting untuk QA/QC
Jangan menerima atau menolak material hanya berdasarkan tingkat kilapnya. Permukaan abu-abu matte dapat berkaitan dengan karakteristik pertumbuhan lapisan, tetapi penerimaan tetap harus didasarkan pada pemeriksaan dan kriteria yang tercantum dalam standar atau spesifikasi proyek.
Bagaimana Menilai Kualitas Galvanis yang Berwarna Abu-Abu?
Untuk kebutuhan inspeksi penerimaan material, evaluasi dapat dilakukan melalui pemeriksaan visual, pengukuran ketebalan lapisan, dan perbandingan hasil dengan kriteria penerimaan yang sesuai.
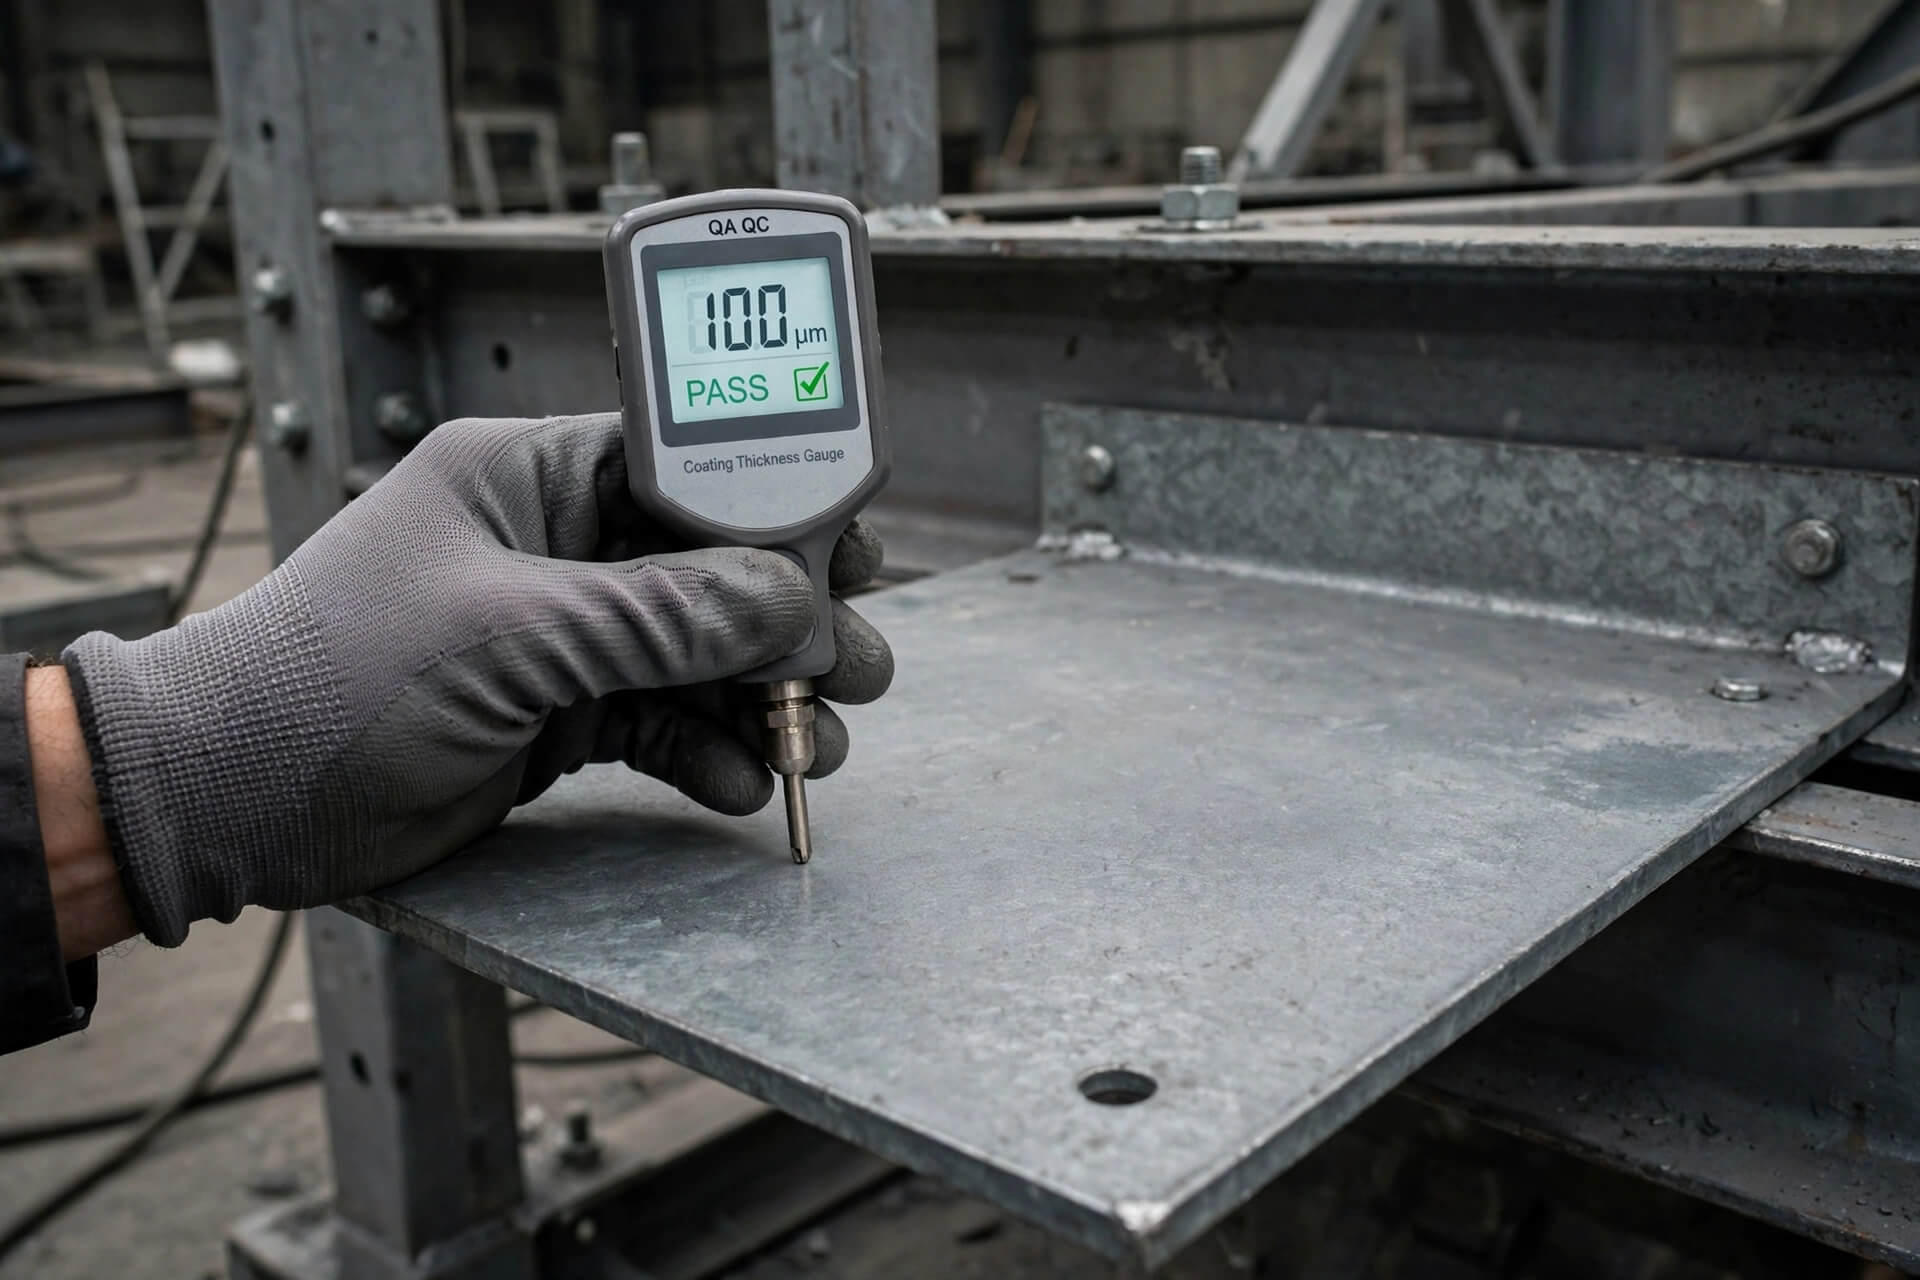 Catatan gambar: jika foto menunjukkan pembacaan 100 µm atau status PASS, angka tersebut tidak boleh dianggap sebagai ambang penerimaan universal. Kesesuaiannya bergantung pada jenis produk, metode pengukuran, dan spesifikasi yang berlaku.
1. Lakukan Pemeriksaan Visual
Periksa apakah terdapat area tanpa lapisan, pengelupasan, kerusakan mekanis, atau ketidakteraturan permukaan yang perlu dievaluasi. Dokumentasikan lokasi dan kondisi temuan agar hasil inspeksi dapat ditelusuri.
Warna dan tingkat kilap dapat dicatat sebagai karakteristik visual, tetapi tidak boleh digunakan sendirian untuk menetapkan status lulus atau gagal.
2. Ukur Ketebalan Lapisan
Gunakan coating thickness gauge yang sesuai untuk mengukur ketebalan lapisan seng pada substrat baja. Untuk pengukuran magnetik pada lapisan nonmagnetik di atas logam dasar magnetik, ISO 2178 merupakan salah satu rujukan metode yang relevan.
Pastikan instrumen sesuai dengan rentang ukur dan aplikasi. Perhatikan kondisi permukaan, pemilihan probe, prosedur pengukuran, dan kebutuhan pemeriksaan atau verifikasi instrumen.
Untuk langkah pemeriksaan yang lebih terperinci, baca panduan cara mengukur ketebalan lapisan galvanis.
Hasil pengukuran harus dibandingkan dengan persyaratan yang berlaku untuk jenis produk dan proyek terkait. Pembacaan alat saja tidak otomatis menentukan status lulus atau gagal karena keputusan penerimaan juga harus mempertimbangkan kriteria inspeksi yang ditetapkan.
3. Cocokkan Hasil dengan Standar dan Spesifikasi
ASTM A123/A123M mengatur persyaratan lapisan seng hasil hot-dip galvanizing untuk kelompok produk besi dan baja yang termasuk dalam ruang lingkupnya. Produk lain dapat memerlukan standar atau spesifikasi yang berbeda.
Identifikasi jenis produk, standar yang dirujuk dalam kontrak, persyaratan ketebalan, serta prosedur inspeksi sebelum menetapkan status penerimaan. Jangan menggunakan satu angka ketebalan sebagai batas universal untuk semua material galvanis.
4. Dokumentasikan Hasil Inspeksi
Catat identitas material, lokasi pengukuran, alat yang digunakan, hasil pengukuran, kondisi visual, dan kriteria penerimaan. Dokumentasi ini membantu proses penelusuran jika muncul perbedaan pendapat antara pemasok, pelaksana proyek, dan tim QA/QC.
Standar yang Relevan untuk Pemeriksaan Galvanis
- ISO 2178:2016: Metode pengukuran ketebalan lapisan nonmagnetik pada logam dasar magnetik menggunakan metode magnetik. Lihat referensi resmi ISO 2178.
- ASTM A123/A123M: Spesifikasi lapisan seng hasil hot-dip galvanizing untuk produk besi dan baja dalam ruang lingkup standar tersebut. Lihat referensi ASTM A123/A123M-24.
Kedua rujukan tersebut memiliki fungsi berbeda. ISO 2178 membahas metode pengukuran, sedangkan ASTM A123/A123M membahas persyaratan lapisan galvanis untuk kategori produk yang dicakupnya. Pemilihan standar harus disesuaikan dengan material dan dokumen persyaratan proyek. Sebelum menjadikan edisi standar tertentu sebagai acuan kontraktual, pastikan edisi yang berlaku telah diperiksa.
Pertanyaan Umum tentang Galvanis Abu-Abu
Apakah galvanis berwarna abu-abu berarti gagal galvanisasi?
Tidak selalu. Warna abu-abu dapat berkaitan dengan pertumbuhan lapisan paduan besi-seng atau perubahan permukaan selama paparan lingkungan. Status penerimaan harus ditentukan melalui pemeriksaan sesuai persyaratan produk.
Apakah galvanis yang lebih tebal selalu berwarna abu-abu?
Tidak. Warna permukaan tidak dapat digunakan untuk memperkirakan ketebalan secara andal. Ketebalan harus diperiksa menggunakan metode pengukuran yang sesuai.
Alat apa yang digunakan untuk mengukur ketebalan galvanis?
Coating thickness gauge dengan metode yang sesuai untuk lapisan seng pada substrat baja dapat digunakan. Pilih alat berdasarkan rentang ukur, jenis material, kondisi permukaan, dan kebutuhan dokumentasi inspeksi.
Apakah galvanis dan Galvalume sama?
Tidak. Galvanis konvensional menggunakan lapisan berbasis seng, sedangkan Galvalume menggunakan lapisan paduan aluminium-seng. Komposisi dan karakteristik keduanya berbeda. Tampilan permukaan saja tidak cukup untuk memastikan jenis pelapis yang digunakan.
Apakah ISO 2178 sama dengan ASTM A123/A123M?
Tidak. ISO 2178 membahas metode pengukuran ketebalan lapisan, sedangkan ASTM A123/A123M merupakan spesifikasi persyaratan lapisan galvanis untuk kelompok produk tertentu. Keduanya memiliki fungsi berbeda dan tidak dapat dipertukarkan begitu saja.
Kesimpulan
Galvanis dapat berwarna abu-abu karena pengaruh komposisi silikon dan fosfor, pertumbuhan lapisan paduan besi-seng, kondisi proses galvanisasi, atau perubahan permukaan selama paparan lingkungan. Warna tersebut tidak cukup untuk menyimpulkan bahwa lapisan gagal ataupun memenuhi persyaratan.
Untuk kebutuhan QA/QC, kombinasikan pemeriksaan visual, pengukuran ketebalan dengan metode yang sesuai, dan evaluasi terhadap standar atau spesifikasi produk. Dengan demikian, keputusan penerimaan material didasarkan pada data inspeksi, bukan hanya penampilan permukaan.
Untuk memperdalam pemahaman, baca juga panduan pengertian dan fungsi galvanisasi, penjelasan mengenai proses hot-dip galvanizing, serta artikel praktis tentang pengukuran ketebalan lapisan galvanis. Jika ingin membandingkan sistem pelapis logam, kunjungi pembahasan galvanis vs Galvalume.
DROPSHIPER.CO.ID – SOLUSI ALAT UKUR & UJI DIGITAL TERLENGKAP
Standar Baru Presisi untuk Kebutuhan Industri Anda
Membutuhkan alat untuk memeriksa ketebalan lapisan galvanis pada baja? Tim perusahaan kami dapat membantu Anda memahami kebutuhan pengukuran dan memilih coating thickness gauge berdasarkan jenis material, rentang ukur, serta kebutuhan inspeksi QA/QC.
Sampaikan jenis material, perkiraan rentang ketebalan, serta standar atau spesifikasi yang digunakan. Pemilihan instrumen perlu disesuaikan dengan kebutuhan aplikasi dan prosedur pengukuran.